2026-10-20 19:05:59 分类:机械设计
上周四下午的数控铣实训课,我在教研办公室啃早上从食堂带的冷包子,皮都硬了,手机突然弹了个报警——3号实训台的主轴负载超了额定值的1.8倍。我攥着半块包子冲过去的时候,学生正拿着整刀在硬铝上硬铣,切削液阀门全关着,铁屑飞得满操作台都是。搁之前没装这套系统的时候,这种情况我根本不知道,等设备主轴烧得冒烟,才会有学生慌慌张张跑过来喊老师。
最初的设计,根本没考虑学生的“手欠”
一开始做方案的时候,我满脑子都是工业现场的那套——买个高精度PT100温度探头,用高温胶贴在主轴箱外壁,接4G DTU,数据传到云平台,设好阈值报警。蹲在床底下粘了四十分钟,汗把工作服后背都浸透了,觉得这下设备状态全在掌握了。
结果第二周就翻了车。有个大一的新生好奇,把探头从箱体上撕下来,粘到旁边的切削液水箱里,后台显示主轴温度永远是22度,平稳得像恒温房里的实验仪器。我还暗喜设备状态好,直到实训组长过来吐槽,3号台一周崩了三把铣刀,主轴都快磨出沟槽了。
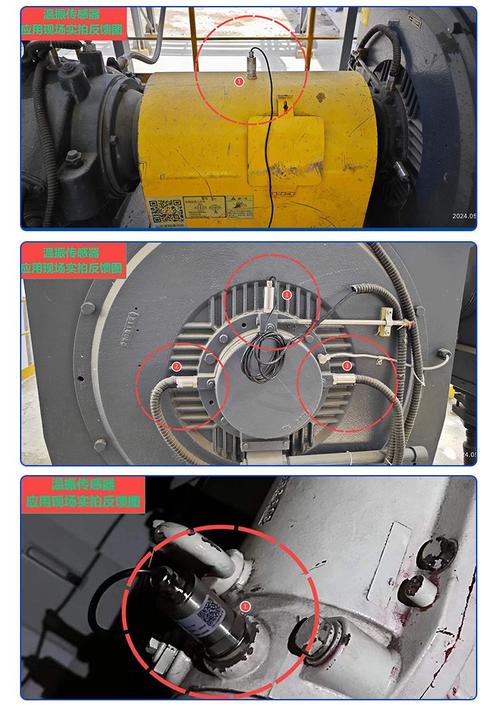 数控铣床主轴温度传感器安装位置示意图
太蠢了。
后来我们改了结构设计,把传感器的安装孔直接做在主轴箱的原有工艺孔位里,用M3沉头螺丝把探头固定在紧贴轴承外圈的位置,外面加个和箱体同色的塑料防护罩,没有突出的棱角,学生根本碰不到探头的接线端。改完之后这大半年,再也没出现过探头被碰歪的情况。说实话,一开始我总觉得设备远程监控是纯电子的事,哪想到最后要机械结构来补漏。
别追求全量数据,你根本看不过来
第一次搭平台的时候,我犯了个典型的“教研理想主义”毛病——能接的传感器全接上。主轴温度、负载、进给速度、切削液浓度、防护门开关状态、工作台振动值,甚至连压缩空气的气压都接了,算下来二十多个数据点。每天后台弹几百条报警,我手机震得上课的时候都不敢开声音。有次正给学生讲渐开线齿轮的参数计算,手机震得在讲台上跳,把存课件的U盘都给碰掉了,捡起来的时候文件都损坏了。
后来找干了二十年维修的张师傅聊天,他蹲在维修间抽烟,手上的油污洗都洗不掉,说他从来不需要看那么多数据。每天开机先听声音,摸一下主轴壳的温度,按一下门开关,就知道设备有没有问题。那些花里胡哨的参数,除了占屏幕,没什么用。
我回去就把平台上的数据点砍了一大半,只留三个核心指标:主轴实时负载、轴承温度、急停回路状态。还改了报警逻辑,不是参数一超阈值就弹消息,要连续三秒稳定超阈值才触发推送。毕竟学生换刀的时候,主轴负载晃一下是正常的,要是一波动就报警,一天收几百条消息,真正的故障报警反而被淹没了。
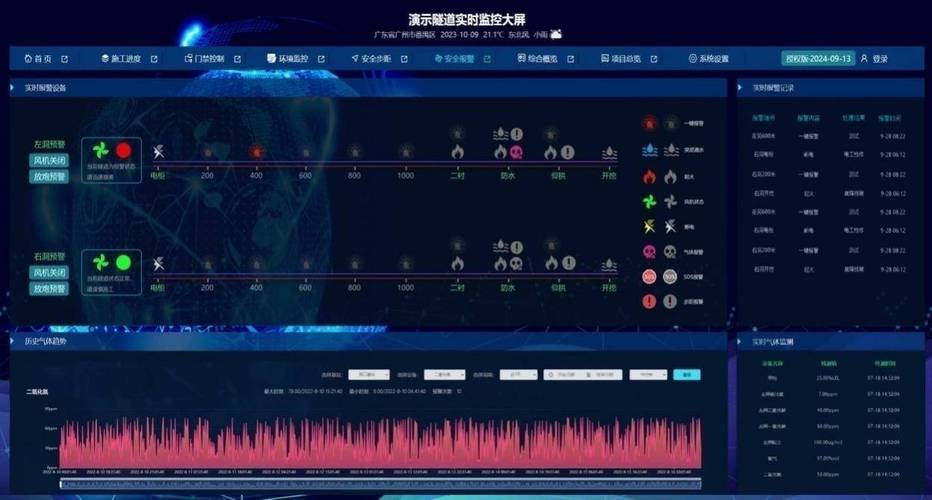 实训设备远程监控后台自定义报警阈值界面
有次我设阈值设得太严,超1.5倍负载就报警,第一天就收了一百二十条推送,漏了真正的主轴卡停警报,等我跑过去的时候,学生已经把进给手轮转得快冒烟了。现在想起来还拍大腿。
学生根本不关心监控平台,他们关心能不能少跑冤枉路
一开始我装这套系统,出发点特别“老师视角”——就是怕学生违规操作,比如不开切削液干铣、超负载切硬料,之前要靠我在十几个实训台之间来回跑,跑断腿也看不过来。装了监控我就不用跑了,坐在办公室就能盯。
结果真用了俩月,发现根本不是那么回事。上周有个大三的学生做课程设计,要测不同进给速度下的刀具磨损量。搁之前,他得守在铣床边,每十分钟记一次负载和温度,站一下午腿都肿,连厕所都不敢去,生怕错过数据。这次他找我申请了3号台的监控数据只读权限,坐在旁边的长条桌上,对着实时导出的曲线记数,累了就去走廊接水,两小时就把需要的样本采完了。做完实验还过来给我塞了瓶冰可乐,说终于不用当人肉记录仪了。
我之前总觉得远程监控是个“管理工具”,是给老师省力气的。现在才反应过来,这东西对学生的价值,比管设备大得多。后来我们把每个实训台的监控权限,都开放给对应的实训小组,学生可以自己看实时的运行参数,导出历史曲线,不用再守在设备旁边抄数据。有个之前总在实训课上摸鱼的男生,现在天天盯着自己小组的监控曲线,说要把最优切削参数找出来,省得每次换刀都崩。
昨天晚上整理教研笔记,翻到最开始写的方案,满页都是“工业级可靠性”“全数据采集”这种词,现在看真是有点好笑。毕竟我们面对的不是工厂里按规程操作的工人,是一群对什么都好奇,做实验总想着省点力气的学生。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:给金工实训台装设备远程监控,我踩过的三个教研坑
文章链接:https://m.yqhljx.com/list_9/4652.html
