上周帮珠三角一家做汽车冲压件的厂排查监控误报的问题,拆开他们的控制柜我都愣了——全是贴墙装的485温湿度传感器,连个屏蔽线都没做,现场电磁干扰大到PLC的输入点都飘。
很多人一提产线实时监控,第一反应就是搞个超大屏,堆一堆可视化图表,上AI视觉做缺陷检测。实际上呢?80%的现场监控系统,从选型的第一步就错了。花了大几十万装的系统,要么天天误报响到没人理,要么真出问题的时候延迟到零件都废了才弹提醒,最后变成一个给领导参观的摆设。
传感器选型不是越贵越好,是要匹配产线的电磁环境
别信销售吹的“全场景通用”。工厂车间里的电磁环境,比你实验室里模拟的恶劣10倍都不止。
之前碰到过一个做电机装配线的项目,工程师选了标称精度0.5级的振动传感器,装在伺服电机的轴承座上,结果每次伺服驱动器启动,传感器的输出就直接跳满量程。查了半天才发现,传感器用的是普通的无屏蔽PVC线,离驱动器的动力线只有15cm,浪涌干扰直接把模拟信号冲没了。后来换了带双层磁屏蔽的M12接头传感器,把信号线单独穿了镀锌钢管,离动力线保持30cm以上的距离,干扰值直接降到了满量程的2%以内,满足GB/T 17626.4规定的电快速瞬变脉冲群抗扰度要求。
还有个容易踩的坑:采样频率不是越高越好。比如测冲压线的滑块振动,要是你选个采样率100kHz的传感器,成本直接翻三倍,产生的海量数据还会把网关的存储占满。按照ISO 10816的振动评价标准,测轴承的常规运行状态,采样率设5kHz完全足够——毕竟轴承外圈的故障特征频率最高也就两三百Hz,根据奈奎斯特采样定理,只要采样率高于故障频率的2倍就能还原波形,留足余量设5kHz,足够捕捉早期的故障特征。
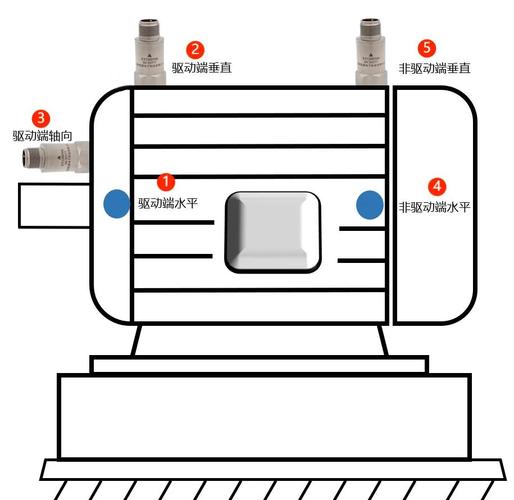
对了,安装位置的影响比你想象的大。很多人图方便,把振动传感器拧在电机的端盖中间,按照标准要求,测电机振动必须把传感器装在轴承座的水平、垂直轴向三个方向,离轴承滚动体的距离越近越好。装在端盖中间的话,振动信号经过端盖的结构衰减,测出来的幅值要比实际低30%都不止,等你看到数值超过报警阈值的时候,轴承可能已经快散架了。
数据传输的延迟阈值,是算出来的不是拍脑袋定的
说实话,很多人对“实时”的理解完全有偏差。你在手机APP上刷到产线的温度曲线,那叫数据展示,不叫实时监控。真正的实时,是当故障发生时,系统能在造成不可逆损失之前,把联锁动作触发出来。
之前在SMT贴片线做改造的时候,碰到过一个离谱的事:操作工说贴片机的吸嘴压力监控经常误报,有时候明明压力正常,系统还是会触发停机。查了三天才发现,工程师把吸嘴的真空压力信号传到了MES系统,再由MES判断是否发停机指令。那套MES部署在公有云上,网络延迟平均150ms,碰到网络波动的时候延迟能到500ms。可实际上,贴片机的贴头移动速度是0.8m/s,一旦真空压力低于-60kPa,必须在100ms内触发抬贴动作,不然就会把0201封装的电阻贴飞,直接造成整板报废。算下来150ms的延迟,贴头已经走了12cm,半块板都贴完了,能不出事吗?
后来把这个联锁逻辑直接下放到本地的边缘IO模块,用PROFINET IRT总线连接,端到端的延迟压到了30ms以内,再也没出现过贴飞元件的问题。
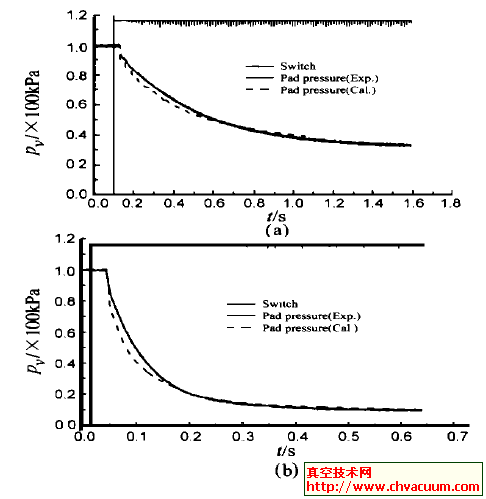
这里的核心原则是:安全联锁类的信号,绝对不能走公网,甚至不能走普通的办公以太网,必须用实时性最高的工业总线在本地闭环。像环境温湿度、设备运行时长这类非安全相关的数据,10秒甚至1分钟传一次到云端做统计分析就行,没必要占着实时通道的带宽。之前在一家做汽车轴承的磨床车间,他们一开始把所有磨床的振动波形都传到云端,每个月的流量费就花2000多,后来在边缘网关做了本地阈值判断,只有振动速度超过4.5mm/s的时候,才把对应的2秒异常波形传上去,正常运行的数据存在本地SD卡上,流量费直接降到每个月200块,报警响应速度还快了一倍。
报警阈值的设置,别直接抄设备手册的数值
我见过太多刚上手的工程师,直接把设备手册里的额定值当报警阈值。比如电机轴承温度,手册说最高允许80℃,就设75℃报警。结果夏天车间里本身就有40℃,电机满负荷跑两个小时温度就到72℃,报警一天响几十次,最后大家烦了,直接把报警的蜂鸣器线剪了——真出问题的时候,反而没人管。
按照GB/T 33000规定的企业安全监控要求,报警设置要避免“告警疲劳”,也就是单台设备的报警频次不能超过每小时3次,不然操作人员会对报警信号产生麻木。正确的做法从来不是直接抄手册,而是先跑至少30天的基线测试:连续采集正常生产状态下的所有运行数据,算出P95分位的正常运行值,再把预警阈值设为比P95高10%,报警阈值设为比P95高20%。比如正常运行时轴承温度的P95是62℃,那预警值就设68℃,报警值设74℃,既不会因为环境温度波动误报,也能在异常温升的第一时间发现问题。
之前在一家注塑厂碰到过更离谱的事:他们的料筒温度监控直接设了±5℃的偏差报警,结果换了新的改性原料,熔融温度本来就比旧料高3℃,连续报了一周的警,最后操作工直接把报警模块的电源拔了。后来料筒温度超了20℃,把螺杆都卡坏了,维修花了快10万,停产了3天。
还有个最容易被忽略的细节:传感器的校准。很多厂装完传感器就再也不管了,粉尘、油污、温度漂移,半年下来传感器的测量误差能到20%。之前见过一个测传送带速度的编码器,因为长期在金属粉尘环境里,码盘上积了一层薄灰,导致测出来的速度比实际慢15%,最后切出来的型材长度全部不对,整批货20多吨全部报废,花了一周才找到原因。
产线实时监控从来不是什么高大上的数字化噱头,本质就是给产线装一套靠谱的神经。神经要是传导错信号,或者反应太慢,那还不如不装。下次再给新产线做监控方案的时候,别先算能省多少人工,先算清楚哪个信号是能直接避免损失的,哪个点是真的需要盯着的,比堆一堆没用的大屏特效、AI功能强多了。
