2026-10-21 21:41:51 分类:机械设计
上个月去苏州一家汽车零部件厂做改造验收,对方IT部门拍胸脯说已经搭好了全车间的物联底座,结果我蹲在冲压线边摸了半小时传感器,连3号压力机的真实冲压节拍都抓不全——合着他们是把原来的SCADA换了个皮肤就敢叫物联底座?
说真的,这两年见的所谓“工厂物联底座”项目没有一百也有八十,十有八九是把原来的监控屏搬上了云,换了个炫酷的数字孪生大屏,底下该导Excel导Excel,该跑现场抄表抄表,半点儿没解决实际问题。这篇分享没有空泛的概念堆砌,全是这几年在离散制造车间摸爬滚打攒下的实打实的设计细节和踩坑经验,适合手里有改造项目、正对着一堆老设备发愁的中级工程师参考。
别把监控屏当底座:先划清物联底座的能力边界
很多人对物联底座的认知从一开始就偏了。
以前的SCADA系统是什么?是把PLC里的信号引到中控室的屏幕上,给值班的人看的,数据传上去就算完,存多久、怎么给其他系统用,从来没人管。去年帮浙江一家做精密轴承的厂做改造,他们的SCADA已经跑了快8年,所有的压力机数据只存每一次冲压的峰值,连完整的压力波形都不留。后来想做模具的磨损预测性维护,翻遍数据库都找不出过去3个月的冲压过程曲线,最后只能临时在每台压力机上装了高速采集卡,花了小二十万才把基础数据补上。
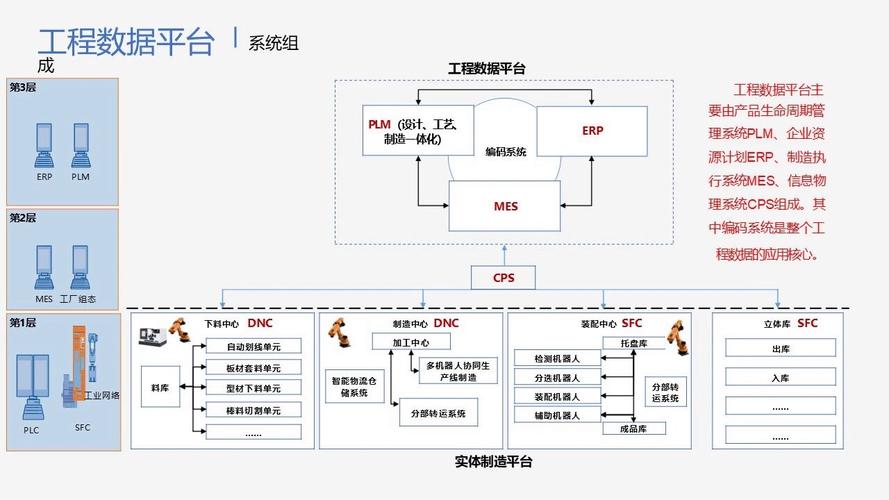 离散制造车间物联底座数据流向架构图
物联底座的核心从来不是“看”,是“通”和“算”。通,是指从传感器、PLC、数控系统出来的原始数据,不用人工导出、不用跑现场抄,就能按照标准规则自动流到对应的存储节点,不管上层是MES、QMS还是预测性维护系统,都能通过统一的接口拿到干净的标准化数据。算,是指在离设备最近的位置,就能把没用的噪声、无效的重复数据滤掉,不用把TB级的原始波形全往中心服务器扔——光存储成本一年就能省出好几个工程师的工资。
见过太多厂花了几百万上云,最后拉回来的全是没用的杂波数据,光冷存储的费用一年就几十万,你说冤不冤?
采集层协议适配:别信“全协议兼容”的销售鬼话
这是最多人踩坑的环节。
边缘网关的销售永远会跟你说,他们的设备支持所有工业协议,从Modbus到Profinet全覆盖,结果到现场碰到服役15年以上的老西门子S5 PLC,直接抓瞎——人家的私有协议是要单独给原厂申请授权的,授权费按采集点收,一个点一年30块,一条冲压线200个点就是6000,这还不算网关本身的硬件钱。
按照GB/T 33862-2017《制造设备物联网接入技术要求》的规定,对于出厂5年以内的新设备,必须支持OPC UA over TCP的标准端口映射,采集周期最小可设置到10ms,这个是没得商量的。但对于服役超过10年的老旧设备,我给所有做改造的工程师一个掏心窝的建议:别硬啃私有协议。
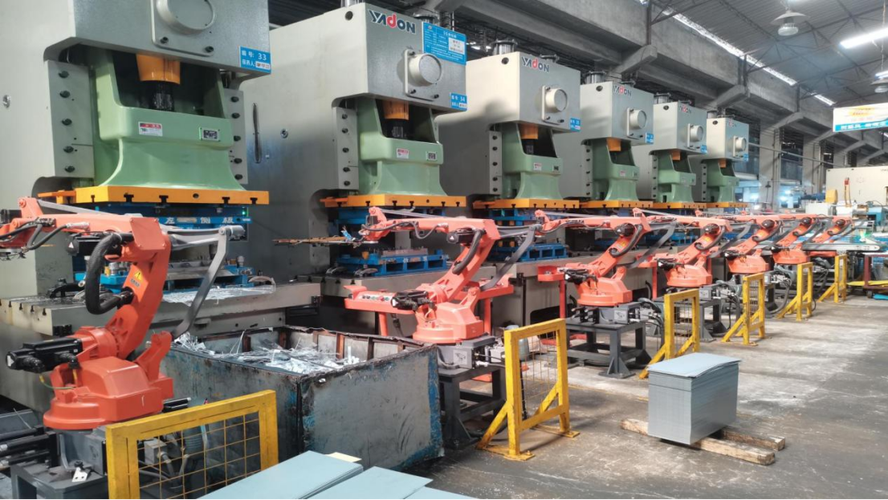 老旧冲压车间边缘网关现场安装实景图
算笔账就明白了。你啃一个老PLC的私有协议,至少要2个熟悉底层通信的工程师花2周时间,人力成本快赶上换3个高精度振动传感器了。之前有个做注塑件的客户,为了适配一台2008年进口的日本注塑机的私有协议,前后折腾了3个月,最后发现对方的协议文档里藏了个隐藏的校验位bug,每次采集到第128个点就自动断连,修都没法修。最后怎么解决的?在注塑机的出料口装了个200块的光电传感器,算出来的实际节拍比从PLC读的还准,2小时就装完调试完了。
别跟老旧设备死磕。外接传感器的性价比,永远比啃不通的私有协议高。
边缘层算力分配:别把所有计算都扔到云端
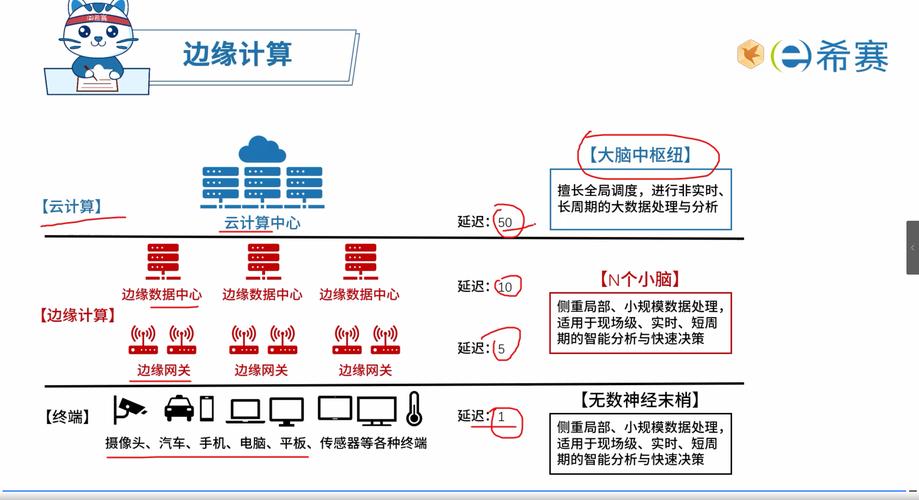 边缘层算力分配:别把所有计算都扔到云端
这又是一个被云厂商带偏的误区。
很多方案一上来就说,所有数据传到中心云,用大模型做分析,做智能决策。结果呢?车间里的焊接设备一开机,电磁干扰能把WiFi信号冲得七零八落,网络延迟动不动就飙到200ms以上,连设备的急停信号都传不上去,还谈什么智能决策?
按照工业互联网产业联盟发布的《工业边缘计算参考架构3.0》里的要求,涉及设备安全、工艺实时控制的计算任务,必须在边缘侧完成,端到端的响应延迟不能超过100ms。比如冲压设备的滑块振动监测,只要振动幅值超过ISO 10816规定的机床振动阈值的1.5倍,边缘网关要直接在本地给现场的声光报警器发信号,根本不用等云端的指令——等云端反应过来,滑块可能已经撞坏模具了。
之前参与的一个汽车焊装线项目,一开始图省事,把所有焊枪的电流数据都传到云端做焊点缺陷检测,结果车间里的电磁干扰太严重,每个月都要断网个三四次,一个月能漏1200多个焊点的缺陷数据,客户差点扣我们尾款。后来我们把电流特征提取的算法直接搬到边缘网关里,只要检测到电流波形的方差超过预设阈值,就把这一段的原始波形存下来传到云端,正常的合格波形直接在本地滤掉,数据传输量直接降了87%,就算断网,边缘侧也能本地缓存72小时的关键数据,再也没漏过一个焊点。
这里还要提个容易被忽略的细节:数据模型的统一映射。不同设备厂商对“运行状态”的定义天差地别,有的PLC是1代表运行、0代表停止,有的是2代表运行、3代表待机,要是底座里不做统一的映射规则,上层的MES系统算设备OEE的时候,能把待机时间算成运行时间。上次给一家食品厂做OEE核算,发现他们算出来的设备开动率是112%,翻了半天才找到原因——人家把设备报警的状态码也映射成“运行”了,最后算出来的效率比实际值高了快30%,给老板看的报告写得天花乱坠,实际车间一半时间在修设备。
做了快10年工厂数字化改造,最深的感受是,工厂物联底座从来不是什么飘在天上的高大上概念,就是车间里那一堆摸得到的网线、网关、传感器,是把以前靠老师傅摸、靠Excel记的设备状态,变成能自动流、自动算的标准化数据的底层系统。
别追求那些花里胡哨的概念。
能扛住车间里的电磁干扰,不被老设备卡脖子,数据传得稳、算得准,最后帮车间省了抄表的时间、少了突发的设备故障,就是合格的工厂物联底座。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工厂物联底座:别拿SCADA凑数,那些在冲压车间摔过的跟头才是硬经验
文章链接:https://m.yqhljx.com/list_9/4703.html
