2026-10-22 06:46:53 分类:机械设计
上周三的实训课,我刚把投影上印得整整齐齐的公差配合对照表切走,底下坐的二十多个大三学生,一半在指尖转着手里的3D鼠标翻模型,一半在刷工厂实习的微信群——群里正炸,上周刚送样的一批铝合金支座,CNC加工出来的安装孔位偏了0.12mm,装配线的师傅拍了张沾着切削液和铁屑的照片发进来,问当初搞设计的人,到底是怎么算的公差。
群里没人接话。
我站在讲台上,看着底下几个偷偷把群消息划走的学生,突然觉得之前备了两周的生产问题处置教案,写在PPT上的那些流程、框图、考核标准,薄得像车间里飘的铁屑,风一吹就没了。
学生卡的不是设计题,是”落地的坎”
之前带实训,我总觉得学生的问题出在软件用得不熟,三维建模慢,工程图标注错。直到上次有个学生对着屏幕调了半小时公差,把孔的配合选成H7,轴的选成g6,说”老师,这个配合教材上写的是最常用的,肯定没问题”。
我凑过去看他的模型,指着他选的孔位基准——是铸铝毛坯的外侧面。
他愣了三秒。
谁都没提过。教材里的基准面,都是理想状态下的精加工平面。没有毛刺,没有拔模带来的斜度偏差,没有车间师傅换刀时随手偏的那半丝。他选的那个毛坯面,铸铝件出模的时候,单边拔模斜度就有1度,量出来的尺寸晃一下,就超了0.2mm,加工出来的孔位能不偏吗?
设计的基准选择,从一开始就决定了后面要踩多少坑。
 机械设计实训课上学生标注的铸铝支座公差图纸
那天我没让他立刻改图,我让他把手机里实习群的那张带铁屑的照片存下来,放在他建模文件的同一个文件夹里。以后每次选基准的时候,就看一眼。别总想着我设计的是理想零件,要想着我画的每一条线,最后都会变成车间里拿在手里的、沾着油的金属块。
别把处置流程教成背条文
刚开这门课的时候,我也走了弯路。
为了让学生应付实习单位的考核,我把生产问题处置的流程拆成了四步:停线、溯源、整改、验证。学生背得飞快,随堂测验的平均分能到90,真把人扔到车间里,全傻了。
去年有个学生在实习单位碰到加工出来的零件同轴度超差,他照着背的流程,拿起电话就要给调度室打,要求立刻停线调整。旁边的车间主任一把按住他的手,问他知道这条线一小时的产能损失是多少吗?停线十分钟,小一万块钱没了,你上来就喊停,你算过账吗?
他站在机床旁边,脸涨得通红。
说实话,我刚工作那会也犯过一模一样的错。第一次碰到批量超差,抱着半尺厚的检验报告回办公室写整改方案,写了三页纸,车间的师傅在我办公室门口等得抽了三根烟,最后扔了句话:”你这报告写完,我这批次的零件都锈完了,有这功夫,去工位上对着零件找原因不行吗?”
后来我把PPT上那四步流程全删了。
现在上课我只讲判断的优先级:碰到生产问题,先判断会不会出安全风险——会,立刻停,别犹豫。如果只是尺寸偏差、表面粗糙度不够这类不会引发安全问题的问题,先把同批次的零件隔离开,别流到下道工序,再拉上工艺、加工、装配的人,凑在零件旁边找原因,别回会议室对着白板拍脑袋。
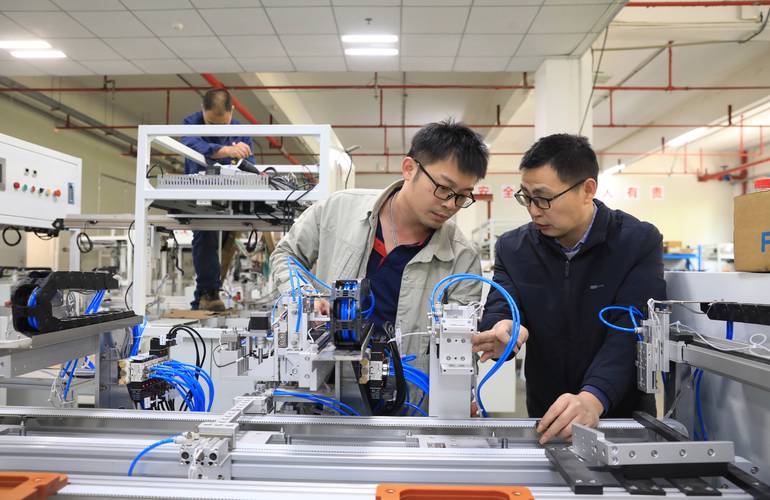 机械加工车间工位上围在一起讨论零件超差的工程师
我从来不会要求学生把流程背得一字不差。车间里的情况千奇百怪,你背的流程再熟,碰到机床突然崩了刀、材料里夹了杂质、运输的时候把零件碰变形了这些事,流程是救不了你的。能救你的,是你画图的时候就想着这个零件会经历什么,是你到了现场能沉下心看零件,而不是拿着本子背条文。
把”预判问题”贴在设计工位的挡板上
这学期我把实训教室的布局改了。
原来的工位是对着投影屏的,学生抬头就能看我讲的知识点。现在每个工位的挡板上,我都贴了半沓便签纸。要求学生每做完一个小的设计项目——不管是个小支架,还是个传动座——都要在便签上写三句话:如果这个零件加工出来出问题,我第一个要查的是什么?如果车间师傅拿到这个零件,会吐槽我什么?我当初设计的时候,省了哪步考虑?
有个学生第一次写便签,字歪歪扭扭的:”查我是不是把材料写错了,上次把6061写成45钢,加工成本差三倍,车间师傅肯定要骂我。”
我看到的时候,差点笑出声。
这就对了。
生产问题处置从来不是出了问题才要学的东西。是你画图的时候,就要把那些可能踩的坑提前想到,把那些车间师傅会吐槽的点提前避开。你总想着”等出了问题再解决”,那你设计的零件,永远要在车间里打来回,永远要在装配线上被师傅扔在地上叹气。
昨天有个去年毕业的学生给我发消息,说他在单位碰到一个轴承位磨损的问题,没有上来就喊停线,先把同批次的零件隔离开,换了个定制的耐磨衬套,两个小时就搞定了。车间主任给他递了瓶冰可乐。
我盯着屏幕笑了半天。
可乐比奖状管用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机械设计课上,我把生产问题处置的教案从PPT撕了下来
文章链接:https://m.yqhljx.com/list_9/4720.html
