2026-10-22 23:16:01 分类:机械设计
上周带大三机械设计班做产线实训,刚走到第三个工位,就被学生组拽住了。
他们指着输送线的挡停块,眼睛亮得很:”老师,我们把挡停往前提了15mm,换型时间算下来能少2秒,比之前的标准快好多。”
我手里攥的游标卡尺差点掉地上。
被学生怼出来的第一处标准偏差
那组学生是拿了去年的竞赛获奖方案当参考,对着公式算换型时间的优化空间,所有数字都对得上——除了没注意实训台边贴的那张小纸条。
纸条上写着,这批实训用的注塑来料,毛边最大公差12mm。原来的挡停位置,是留了3mm的安全余量,防止毛边卡到光电传感器。他们把挡停往前提15mm,传感器的检测光路刚好会扫到毛边,真上料的话,十次得有八次触发误报警,根本跑不顺畅。
我当时没直接骂他们,蹲下来和他们一起量了毛边的实际尺寸,又对着传感器的安装角度算了一遍检测范围。学生脸一下子红了——他们翻了三份公开的企业SOP,抄了换型时间的计算公式,算出来的效率指标漂漂亮亮,唯独漏了这些贴在墙根的、没人写进正式手册的细节。
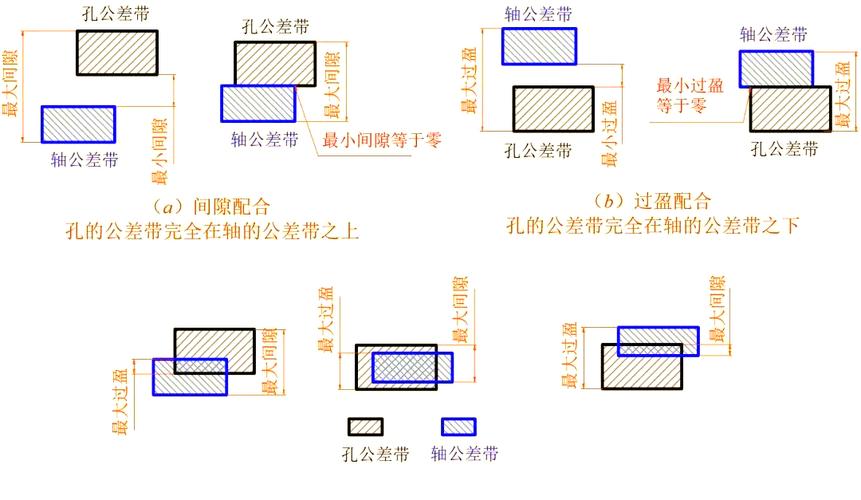 机械实训产线挡停位置与注塑件毛边公差匹配示意图
之前我备课的时候,总把这些细碎的现场细节当成无关紧要的边角料,结果学生踩坑的时候才反应过来,这些细节才是产线标准化升级里最不能随便动的根基。你要是不知道这个15mm的偏差背后藏着毛边公差的边界,光盯着换型效率的数字改位置,改出来的标准根本落不了地。
标准化不是把所有零件换成一模一样的
我之前在备课笔记里写过一句话,产线标准化升级的第一步,是统一所有工位的紧固件型号,减少物料种类,降低库存成本。
结果上周有个组真照着这句话做了。
他们把产线所有工位的螺栓,全换成了M6的内六角螺栓,美其名曰”全工位物料统一”。等模拟工人上线操作的时候,我看着那个学生蹲在装配工位上,攥着三把不同尺寸的扳手来回换——原来的工位设计是,每个工位的螺栓规格和对应的扳手固定,工人伸手就能拿到对应的工具,不用在不同规格的扳手之间来回找。为了统一零件型号,反而把工人的动作浪费翻了倍。
说实话,我当时站在旁边,看着他蹲在地上拧螺栓的样子,瞬间觉得之前写的备课笔记全是飘在天上的空话。
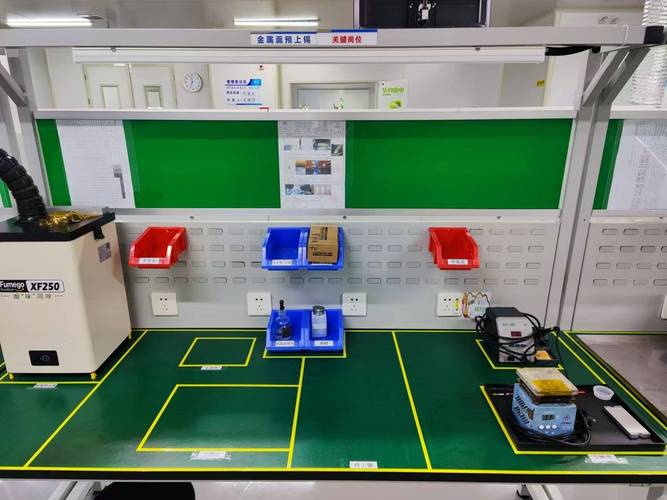 机械实训产线工位工具定置管理实拍图
产线标准化升级哪是追求零件的绝对统一啊。核心是把人在工位上的每一个动作,都算到标准里——伸手的距离、转身的角度、换工具的次数,这些看不见的动作浪费,才是升级要解决的核心。对吧,谁愿意在工位上多走一步、多抬一次手?
之前我带学生去企业参观,车间的老师傅说,他们做产线标准化的时候,从来不是先拿零件清单统一型号,而是先蹲在工位旁边数三天,看工人拧一个螺栓要抬几次手,要走几步路,要歪几次头看传感器的位置,再反过来定零件的型号、挡停的位置、工具的摆放角度。那些写在SOP里的数字,全是这么蹲出来的,不是从手册里抄来的。
复盘时被我删掉的那套完美方案
 复盘时被我删掉的那套完美方案
上周收上来的实训方案里,有一组的表格做得特别漂亮:换型时间降了30%,设备故障率降了20%,物料库存降了15%,所有指标都卡在我们之前定的竞赛满分线上。我翻到最后一页,发现他们把皮带张紧机构的调节余量给去掉了——理由是,他们算出来的标准里,皮带张紧力是固定值,不需要调节,装个固定轴承就行,还能省成本。
我当时直接把那页划掉了。
为啥?上周广州回南天,实训车间的空气湿度飙到90%,PVC皮带涨了2mm,原来的张紧机构留了±3mm的调节量,拧两个螺丝就能把皮带调回正常位置。要是按他们的方案,皮带涨了直接打滑停线,连个调节的地方都没有。
标准化的边界里,必须留“环境波动的冗余量”。我之前总跟学生说,标准化就是把所有变量都卡死,让产线每一次运行的状态都一模一样。结果踩了这么多坑才明白,产线标准化升级从来不是做一套没有弹性的死规矩,而是把那些不确定的波动——来料的毛边、天气的变化、工人的操作习惯——都圈到可控的区间里,写进标准里。
比如张紧机构要留多少调节量,挡停要留多少安全余量,工具要放在离手多远的位置,这些都不是什么高深的理论,是之前的老师傅蹲在产线旁边,踩了无数坑攒出来的经验。你要是把这些冗余量全删了,追求所谓的“绝对精准”,那产线一遇到点环境变化,直接就趴窝。
昨天那个之前总觉得“标准就是死规定”的学生,下课的时候蹲在实训台边,数了三分钟工人拧螺栓要抬几次手,回头跟我说,原来产线标准化升级,真不是对着手册改数字的事。
我没接话。
风从实训车间的窗户吹进来,吹得台边的那张小纸条晃了晃。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:产线标准化升级:实训课上那些没人提前说的取舍
文章链接:https://m.yqhljx.com/list_9/4755.html
