上周带大二的学生进实训车间,刚推开车间门就看见他们围着那台老款螺丝装配台蹲成半圆,有人举着手机拍定位块的磨损痕迹,有人皱着眉头在笔记本上算节拍。没人说话。我站在后面看了五分钟,没上去打扰。
实训台边的“无效”改动
第一组学生交上来的初步优化方案,上来就要换进口气动夹爪。算下来单工位硬件成本涨了三倍,整体节拍只快了10%出头。我当时没直接否,就拉着他们蹲在工位边,翻出来之前攒的三天生产记录:原来的手动定位块,每次工件装完,工人要伸手把块拨到让位位置,平均每次多花一两秒。但换气动夹爪的话,要重新布气管,改电控柜的IO点位,后期还要定期换密封圈、校准压力,算下来两年都收不回硬件成本。没用的。
我让他们别光盯着昂贵的新设备想,能不能顺着工件的滑动方向,在定位块的接触面上开个30度的斜导向槽?就这么个小改动,没加任何额外成本,工件顺着滑道往前推的时候,会自动把定位块顶开,根本不用伸手拨。
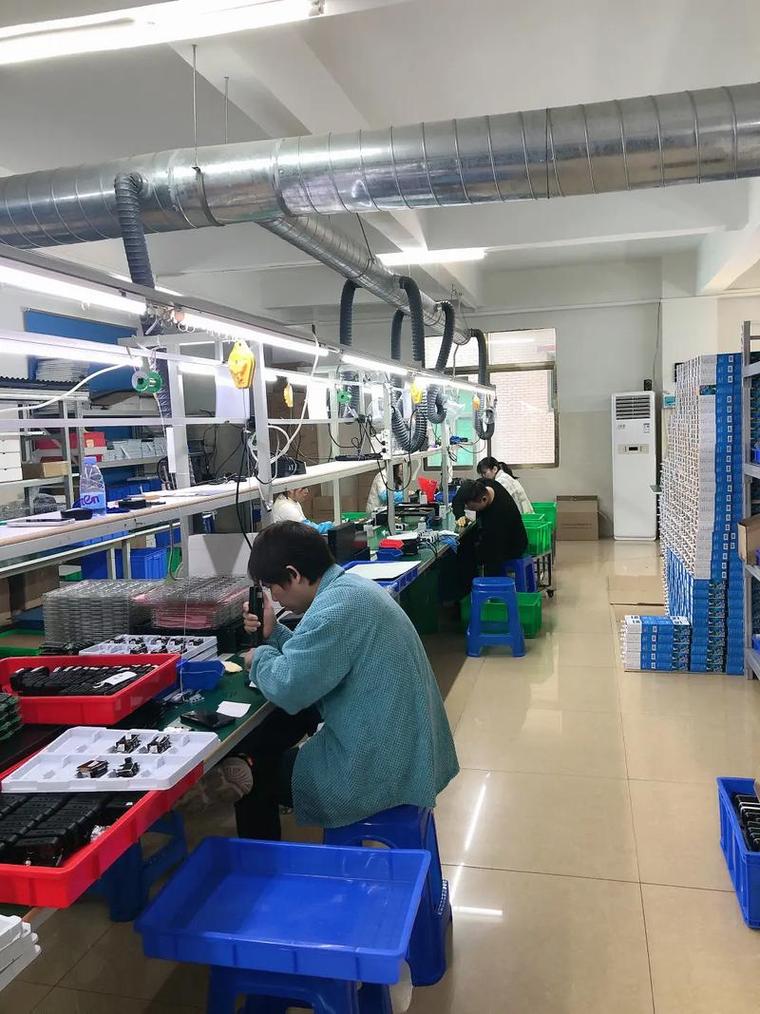
他们拧完第一个试装件,看着工件顺顺当当滑到下一个工位的时候,眼睛都亮了。真的。比拿了校级竞赛奖状还开心。就这么个改动,算下来单工位每次省一秒多,三个月攒下来,整条小实训线的产能直接涨了快8%。
别被教材里的“最优解”骗了
很多教材里讲产线工艺持续优化,一上来就列ECRS四原则,列时间研究的步骤,把流程捋得丝滑顺畅,好像照着条目打勾就能出成果。但真扎到车间里就会发现,根本不存在一劳永逸的最优解。上个月我们刚把实训线的固定路线配送小车换成小型AGV,本来以为能省两个配送岗的人力,结果上线第三天就出问题:AGV在车间拐角的等待时间比原来的人工推车还长。原来的推车工人看见前面堵了,会自己侧身绕过去,AGV只会傻等在识别线前面,等障碍清走了才动。
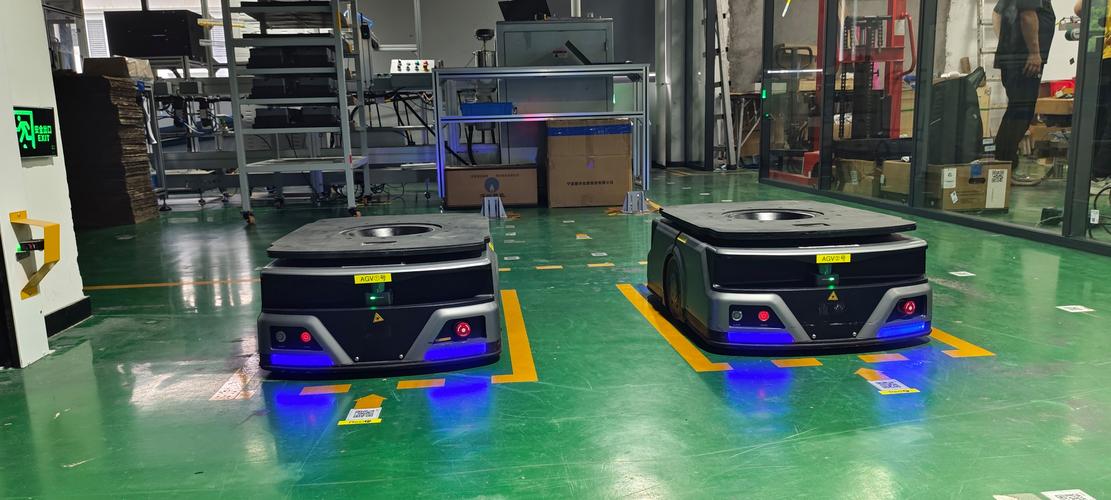
总不能刚装完就把AGV拆了吧?我们蹲在拐角数了一下午的等待时长,最后就在离拐角两米的位置装了个便宜的红外感应模块,让AGV在快到拐角的时候就提前预判对面有没有来车,有就提前减速等,没就直接过。就这么个几十块钱的小改动,把拐角的平均等待时间从七八秒压到了1秒多。
我上次上课把这段AGV返工的视频放给学生看,台下笑成一片,笑完就没人再敢抱着书本上的标准答案往方案里套了。之前有个男生做的优化方案,张口就要把整条线的普通传送带换成同步带,说能降低摩擦损耗。我问他测过现在的传送带每次打滑的概率是多少,他愣了半天,说没测,看教材里写同步带效率高就写了。离谱。所有脱离现场的优化方案都是空中楼阁,这句话我在课上讲了不下十次。
藏在细节里的优化空间
我现在上课的第一节课,根本不讲理论。先给每个组分个机械秒表,让他们在车间蹲满两个小时,把每个工位的动作拆到最细:伸手、拿取、定位、拧动、复位,每个动作的时间精确到0.1秒,不许拍照,不许翻手机查资料。一开始学生都嫌麻烦,说我大老远来学机械设计,怎么让我们当人肉秒表。但蹲到一个半小时的时候,就有人发现问题了:某个工位的螺丝刀挂板离操作位有1.2米,每次拿工具要走两步,一天八小时算下来,光走的路就有三公里多。只要把挂板往旁边挪30公分,所有问题都解决了,连个零件都不用换。
说实话,我刚进工厂当技术员的时候也犯过这种傻——刚进厂第一周就抱着三页改进方案找车间主任,说要把整条线的老旧设备全换成最新的伺服模组,结果主任啥也没说,塞给我一个秒表,让我在装配工位蹲满一周。我蹲到第三天就发现,原来工人每次拧完螺丝,都要把扳手放在脚边的塑料箱子里,再伸手拿下一个零件。我只要在工位边装个十块钱的磁吸架,把扳手吸在上面,每次就能省两秒。那时候我才明白,产线工艺持续优化从来不是一次性的项目,就是跟每个工位的小毛病死磕,今天挪个挂板,明天改个料盒高度,后天给AGV加个感应头,攒到一起就是实打实的产能提升。
昨天有个之前特别抵触下车间的女生给我发消息,说她在实习的工厂里,把原来放螺丝的料盒高度从15公分改成了12公分,工人每次拿螺丝不用抬胳膊,连续站三个小时的疲劳度降了好多,线长直接给她发了五百块的鼓励奖。我看着消息笑了半天。之前她总觉得机械设计就是坐在电脑前画漂亮的三维图,现在做课程设计的时候,会特意把所有操作按钮都放在离右手操作位30公分的范围内,说要是让工人伸着胳膊按按钮,一天下来胳膊都要酸。
哦对,上周那个蹲在装配台边的小组,现在又在琢磨给定位块加个弹簧复位的小结构,说下次能再省个零点几秒。挺好。
