上周去苏州某汽车零部件厂找干了22年的工艺老李喝茶,他说上个月带的985校招小孩,画的铝合金压铸件拔模斜度给了0.3度,量产的时候模芯拉坏了3套,损失快20万。老李当时气得把保温杯都摔了,枸杞撒了一桌子。
说实话,这种事我见得太多了。很多公司口口声声说要搞工艺知识沉淀,别让老师傅的经验随人走,结果折腾大半年,搞出来的东西全是中看不中用的花架子。
为啥90%的工艺知识库最后都成了没人碰的电子垃圾
我们之前团队踩过最大的坑,就是一开始把沉淀库当成了电子文档柜,把能找到的国标、行标、教材内容一股脑全传上去,整了快300G的资料,结果上线半年,后台的检索日志显示,平均每个月的访问量还不到20次,全是行政部的人在整理文件的时候点进去的。
没人看的。真的。
为啥?因为全是放之四海而皆准的废话。比如你在库里存一句”铝合金压铸拔模斜度推荐1-3度”,对一线工程师有啥用?大家上学的时候都背过这句话。真正能解决问题的是什么?是老李说的,我们车间用H13钢做模芯,打ADC12铝合金,型芯表面抛光到Ra0.8的时候,深度超过80mm的细长型芯,拔模斜度必须给到1.5度以上,要是小于1度,连续生产200模次就会出现拉伤粘模,轻则模面抛光,重则模芯直接报废。这个参数是他们车间磨了上百套模芯摸出来的,通用手册里根本不会写这么细。
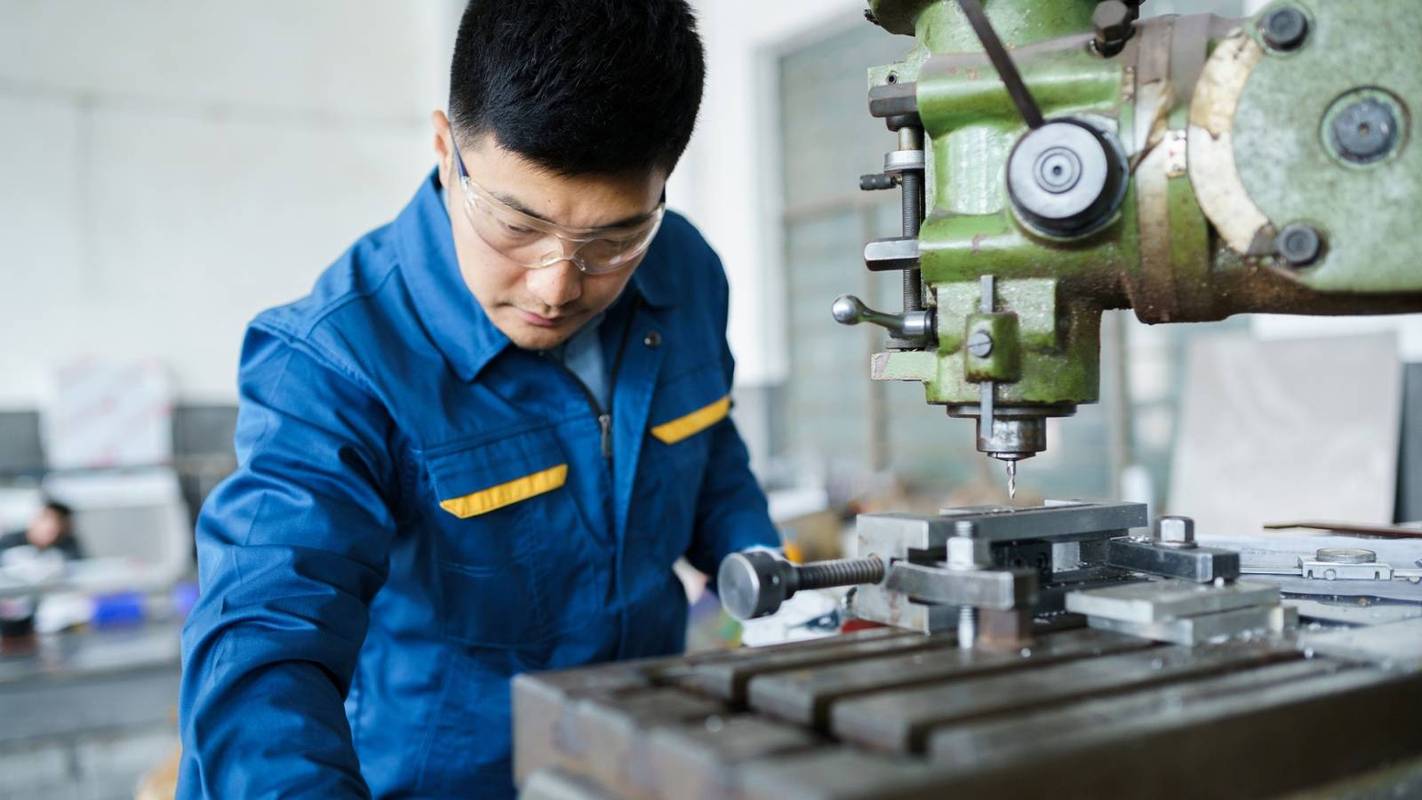
真正有用的沉淀库,存的从来不是标准,是踩过的坑
我们后来推倒了之前的文档柜思路,重新搭的库,每一条知识都严格按”失效场景-根因-落地参数”的结构来存,坚决不抄手册上的通用内容。
举个例子,之前我们做新能源汽车的304不锈钢钣金结构件,一开始按机械设计手册上的推荐值,给的最小折弯内半径是板厚的1倍,结果连续3批货,折弯位置全是肉眼可见的微裂纹,做渗透检测的时候,裂纹率能到30%。最后废了80多块板,花了快一周时间试错才搞明白,当材料是304 2B面冷轧板,板厚2mm的时候,最小折弯内半径必须给到1.5倍板厚,而且折弯线必须和材料轧制方向垂直,不然哪怕你的折弯机精度再高,裂纹率也降不下来。
这个参数我们存在库里之后,后来新来的工程师做同类零件,直接按这个值给,一次就通过了盐雾和疲劳测试。他当时给我发微信说”这一条知识就值回我半个月的工资”,我看着屏幕笑了半天。
很多人搞沉淀库,喜欢把专家的3小时讲课视频、几百页的工艺规程扫描件传上去,美其名曰”知识资产”。说实话,谁赶项目的时候会花3小时看视频?我们现在的库,每条知识最长不超过300字,配一张失效件的实拍图,配对应的参数表,检索的时候输入”304 折弯 裂纹”,3秒就能跳出来对应的条目。

别贪大求全,先把自己车间的专属参数攒够
不过话说回来,很多人一开始搞沉淀库就犯了贪多的毛病。上来就列个大目录,从铸造、锻造、焊接、机加工、钣金、表面处理到总装,恨不得把整个机械行业的工艺全装进去,结果半年下来,填的内容连目录的十分之一都不到,最后系统因为没人维护,直接荒废成了摆设。
我们当时的思路就简单多了。我们团队90%的工艺失效,都来自压铸、CNC精加工、钣金折弯、阳极氧化这四个工序,那就先把这四个工序的坑攒够,别的暂时不管。
比如阳极氧化这块,我们之前做6061铝合金的户外结构件,一开始按通用要求给的膜厚10μm,结果装到车上3个月,盐雾测试做完,零件边缘全是白锈。前前后后花了2万多的测试费才摸清楚,做户外使用的6061铝合金阳极氧化件,膜厚必须给到15μm以上,而且零件所有倒角位置的R角不能小于0.5mm,不然倒角位置的膜厚只有整体的30%,根本过不了GB/T 10125规定的48小时中性盐雾测试要求。这个参数你在任何通用手册上都找不到,因为它是跟你用的设备、做的零件场景绑定的。
之前有个同行跟我说,他们公司花了几十万买了个现成的行业工艺知识库,结果打开一看,里面全是大学教材的内容,跟他们自己车间的设备、常用的材料、工艺路线半毛钱关系都没有。我当时听他说完,差点把手里的冰可乐喷出来。纯纯的浪费钱。
我们现在给每条沉淀的知识都加了”贡献者”标签,谁贡献的有效参数,就把谁的名字写上,年底算奖金的时候,贡献的有效知识越多,奖金系数就越高。上次老李,就是开头那个摔保温杯的工艺师,半年时间贡献了17条压铸件粘模的解决参数,年底多拿了8000块。现在他带徒弟的时候,主动把自己攒了20年的手写小本子掏出来给小孩抄,再也不张口就骂”这点事都不会,我当年带你师傅的时候”了。
其实工艺这个东西,从来不是书本上印的公式,是老师傅在车间里站了几十年,摸出来的手感。以前这些手感全在老师傅的脑子里,人一走,知识就跟着没了。我们搞这个工艺知识沉淀库,从来不是为了凑数字化转型的热闹,就是为了让刚毕业的小孩,不用再花20万去买一套拉坏的模芯,不用再废几十块板去试折弯的半径,不用再花几万块的测试费去摸阳极氧化的参数。
真的,这些踩过的坑,比多少光鲜的行业报告都值钱。
