摘要:结合新能源电机端盖加工的3个落地项目经验,拆解自动化复合加工工作站从工艺边界定义、上下料逻辑设计到极端工况验证的全流程细节,梳理选型阶段的常见踩坑点与量化校核标准,给一线机械设计同行提供可直接复用的实操参考。
上周帮苏州一家做新能源结构件的厂调试完一套自动化复合加工工作站,蹲在车间啃了三天冷包子,改了七版程序才把良率从82%拉到98.7%——别信销售吹的“开箱即用”,这东西的坑,全在你看不见的细节里。
别被“复合”两个字忽悠:先把工艺边界划死
很多团队一开始上复合工作站,总想着把车、铣、钻、攻所有能想到的工序全堆在料仓边上,恨不得一套设备把零件从毛坯到成品全包了。结果往往是,理论节拍算得刚好,实际跑起来全是干涉。
之前遇到的项目,目标是加工新能源电机端盖,要求一次装夹完成车端面、钻4个安装孔、攻M6螺纹、铣密封槽。一开始按理论值算节拍是120秒每件,结果实际跑起来,铣刀刚退刀,机械手就抓着料过来了——差了整整30秒的运动干涉,主轴还没回到安全位置,机械手的大臂就蹭到了刀塔边缘。
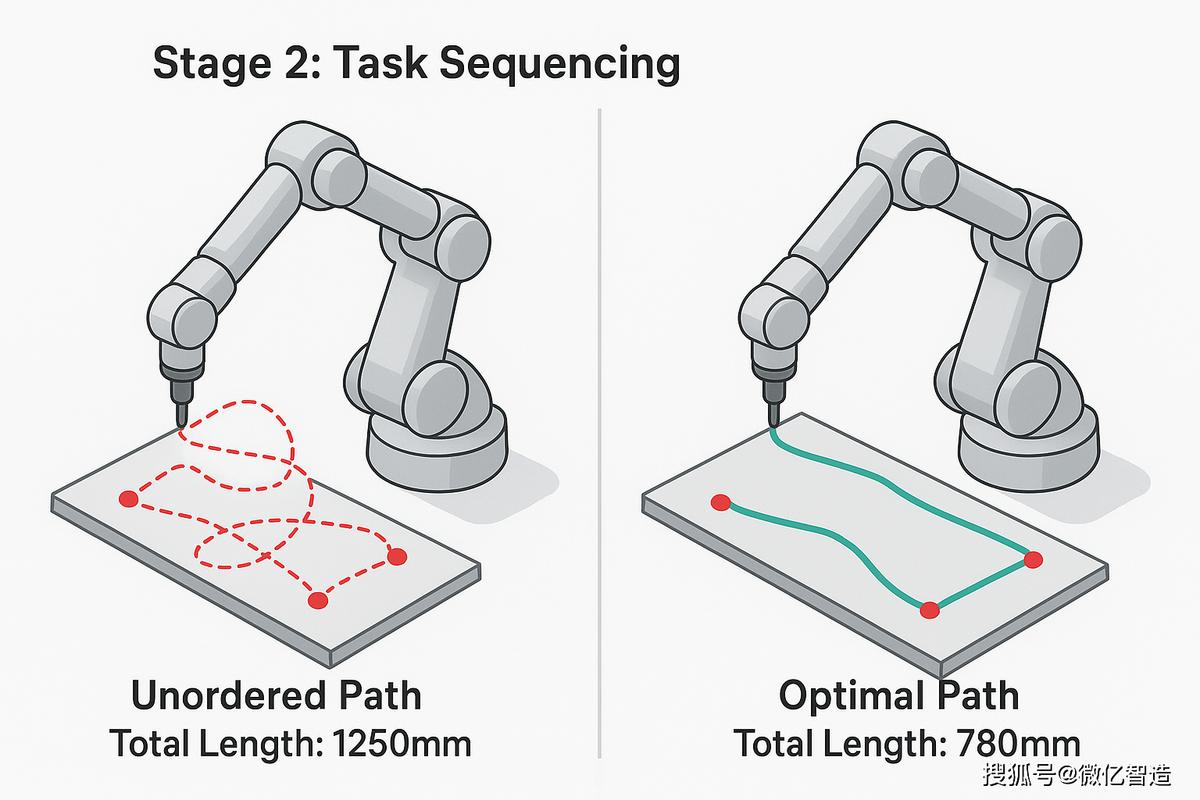
工艺干涉的裕量必须留足15%的非刚性运动冗余,不能按理论节拍卡到毫秒级。这是我们踩了无数次坑总结出来的数。按GB/T 30819-2014《机床复合加工中心 技术条件》的要求,多工序复合工位的主轴径向跳动不能超过0.002mm,很多人选型的时候只盯着这个参数,却忘了校核不同工序之间的运动轨迹交叉点,等设备装完了再改,光拆改机械结构就要花十几万。
动力头选型的坑更隐蔽。很多人按最大切削力选通用主轴,结果忽略了不同工序的转速匹配要求——车端面要的是1500转的低扭矩稳切,钻M6孔要的是3000转的高转速,铣密封槽又要的是2500转的中等扭矩。要是图省两万块钱选个通用主轴,两个工序的表面质量都拉胯。上次见个项目,为了省这点成本,最后因为端盖端面粗糙度达不到Ra1.6的要求,整批退单,损失了一百二十万。算下来那点省的钱,连零头都不够。
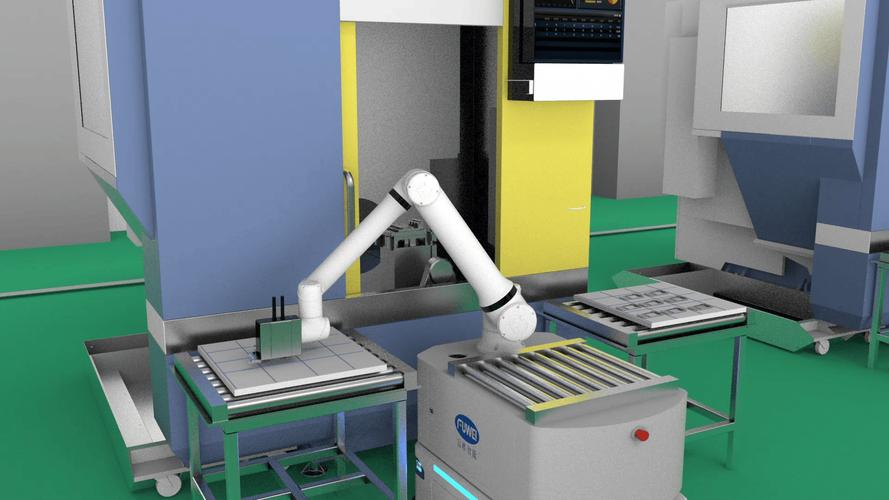
说到这里提个醒,工艺边界划不清的后果,远不止干涉那么简单。比如你一开始设计的时候,把去毛刺的工序也塞进了工作站,结果发现去毛刺的刀磨损速度比其他工序快3倍,换刀频率高到整个工作站的节拍直接被拖慢30%——这种一开始没算清工序成本占比的设计,最后全是无效投入。
上下料逻辑的隐形陷阱:别让机械手成了节拍瓶颈
很多人觉得复合工作站的核心是加工单元,结果80%的非计划停机时间,都出在上下料环节。
之前的项目一开始用的是20kg负载的6轴关节机械手,觉得抓1.2kg的铝端盖绰绰有余。结果跑了三个月,机械手的定位精度从±0.02mm飘到了±0.15mm。为啥?因为一开始选型的时候,只按负载选,没注意重复定位精度的匹配——卡盘的装夹定位精度是±0.05mm,机械手的重复定位精度也是±0.05mm,每次抓料的位置都离夹紧中心差个0.1mm,日积月累的碰撞,把机械手减速器的预紧力都震松了。
上下料机械手的定位重复精度,必须比卡盘的装夹定位精度高一个数量级。卡盘定位精度是±0.05mm,机械手就得选重复定位±0.005mm的,别卡着边选。不然用不了半年,精度飘得你根本控不住尺寸。
料仓的设计坑就更碎了。一开始用标准托盘料仓,结果铝件加工掉的边角屑卡在托盘的定位槽里,每次抓料都歪,良率掉得莫名其妙。后来我们在每个定位槽下面加了个φ6的吹气孔,压力设成0.4MPa,每次托盘转位的时候先吹2秒,把杂屑吹干净了再让机械手抓,良率直接提了4个点。还有夹爪,别用硬铝的,要包2mm厚的聚氨酯层,不然夹出来的工件全是压痕,客户根本不接受。
说实话,这些细节根本不会写在设备厂商的选型手册里,全是踩坑踩出来的经验。
稳定性验证不是跑24小时就完事:要做极端工况的压力测试
很多厂验收设备的时候,就是拿最好的毛坯,开足冷却液,跑24小时,良率99%就签字了。结果拉回生产现场,遇到毛坯余量超差0.3mm的情况,直接主轴过载报警停线,损失比设备本身的钱还多。
我们现在做验收,必须测三个极端场景。第一,连续跑48小时,期间随机混入10%的余量超差0.5mm的毛坯,看系统会不会自动调整进给倍率,不触发硬报警。第二,连续跑72小时,期间随机切断两次冷却液,看温度补偿系统能不能把主轴的热变形控制在0.01mm以内。第三,模拟车间电压波动±15%的场景,看伺服系统会不会出现定位漂移。
这里算个实在的数:按工程经验,主轴每升高1℃,轴向伸长大概是0.015mm。如果连续加工4小时,主轴温度从20℃升到45℃,热变形就有0.375mm——要是没有自动热补偿,加工出来的零件尺寸直接就超差了。之前有个项目,一开始没加热补偿模块,夏天车间温度35℃的时候,加工的端盖厚度比冬天差了0.2mm,客户测了直接打回来返工。后来我们加了个贴在主轴箱体上的PT100温度传感器,把热补偿系数输到系统里,现在不管车间温度是15℃还是40℃,尺寸波动都能控制在±0.02mm以内。
安全细节更不能马虎。按GB 16655-2008《机械安全 集成制造系统 基本要求》的规定,复合加工工作站的安全联锁,必须做到只要加工单元的防护门没关严,机械手的所有运动都必须锁死,不能有任何动作;触发急停之后,所有运动部件必须在0.2秒内完全停止,不能有惯性滑行。之前遇到个没按标准做的项目,防护门的联锁坏了,工人伸手去掏卡盘里的铁屑,机械手刚好转过来把人胳膊撞了,赔了几十万,这个教训太惨痛。
现在很多人一提自动化复合加工工作站,就觉得是花大价钱搞黑灯工厂的噱头。其实根本不是。真正好用的工作站,从来不是把一堆自动化设备拼起来就行。你得把每一个干涉点、每一个漂移量、每一个可能出问题的细节都提前算到、摸到,最后跑出来的设备,才能真的帮客户降本,而不是变成车间里的昂贵摆设。
