2026-10-25 00:29:53 分类:机械设计
上周三的机械设计实训课,车间角落那台用了8年的CNC铣床刚停了换刀,围在旁边记数据的五个学生突然抬头问我:”老师,我们蹲这记两个小时的开机时间、加工时间,算这个叫什么OEE的东西,到底有啥用啊?”
我当时手里还攥着刚从设备上拆下来的磨损压板,没接话。
说实话,这个问题我听了不下十遍。之前有个小组算出来的OEE高达93%,我凑过去看了两分钟,直接笑了——他们把计划外的32分钟夹具调整时间、20分钟待料时间,甚至还有15分钟工人下楼买水的停机时间,全算成了”正常生产时间”。合着只要设备没坏到动不了,就全算可用?
学生第一次算OEE时的集体误区
大部分刚接触设备综合OEE效能分析的学生,对这个指标的认知从一开始就偏了。
他们把OEE当成了一道数学应用题,只要套上(可用率×性能率×合格率)的公式,算出一个看起来很高的数字,就算完成任务。根本不会去想,公式里的每一个数字,对应的都是设备在车间里真实的、可被感知的运行状态。
比如上次那个算出来93%的小组,我让他们对着设备的运行日志逐行核对,算到最后实际OEE连58%都不到。他们一开始还不服,觉得”反正最后所有工件都加工完了,过程中的停机为什么要算?”
我没跟他们扯大道理,直接把车间实时的运行记录拉出来给他们看:那天整个实训批次总共4个小时,设备真正在切削的时间连1.5个小时都不到,剩下的时间要么在调整夹具,要么在等上料,要么就是因为程序编错了重新对刀。
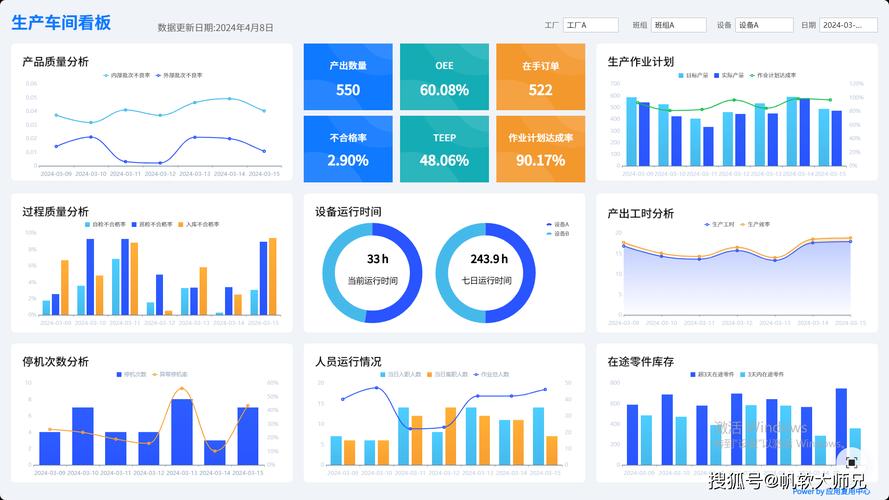 机械实训车间CNC铣床OEE数据记录看板
别信那些教你一键算OEE的模板。我见过太多刚进工厂的设计新人,拿着从网上下的OEE计算表填了半天,最后出来的数值连车间主任都不信,因为他们根本没搞懂自己填的每一个数字,对应的都是设备上哪一段真实的、停着没干活的时间。
我们给实训设备改的OEE采集小工具
之前我们用纸质表格让学生手动记停机时间,乱填的情况太多了。
也有人建议,直接上一套现成的工业级OEE采集系统,省得麻烦。我琢磨了一周,还是放弃了。那套系统光配置就要几万块,功能全是给工厂运维用的,连停机原因的分类都有二十多项,学生刚接触,连什么是计划停机、什么是故障停机都分不清,上了系统也是对着下拉菜单瞎选,根本达不到教学的目的。
最后我们凑了两百多块钱,给每台实训设备装了个简单的采集模块。就是用Arduino接了个电流传感器,串在机床主电机的供电回路上,只要主电机的电流低于设定的阈值,就自动记一段停机时间,连到旁边的小屏幕上实时显示。
我们不追求学生一开始就能算出完美的OEE数值,而是要他们明白,自己画的每一个公差、选的每一个夹具结构、定的每一个维护接口,最后都会变成车间里实实在在的停机时间。
现在学生再算OEE的时候,可用率的数字直接从传感器上读,不用自己瞎编。剩下的性能率、合格率,需要他们自己对照理论加工时间、实际产出的合格工件数来算。再也不会出现之前那种把所有时间都算成生产时间的离谱情况了。
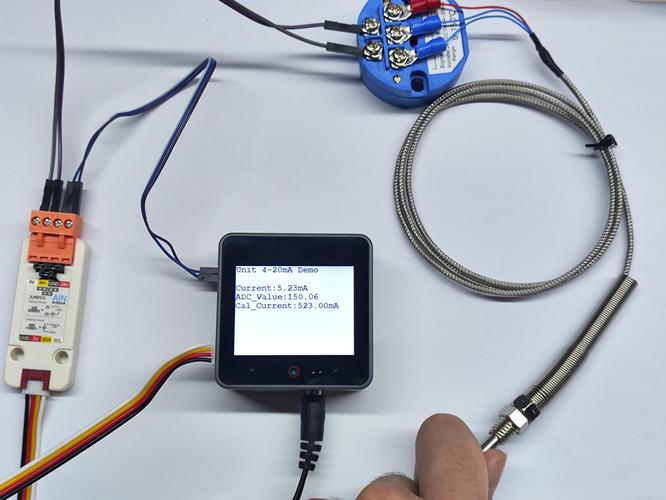 教学用Arduino连接机床电流传感器采集装置
OEE分析不是算分,是找设计的漏洞
很多学生上完第一节课还是觉得,OEE是生产车间的事,和机械设计有什么关系?
我每次都给他们看去年一个实训小组的案例。那组学生设计的轴类零件加工夹具,一开始用的是螺栓压紧结构,每次换不同批次的工件,要拧8个螺栓,整个换型过程要12分钟。他们一开始算OEE的时候,把这部分时间全算成了正常的调整时间,最后算出来可用率只有62%。
后来我提醒他们,能不能从夹具结构上改一改?他们琢磨了三天,把原来的螺栓压紧改成了快换压板,换型时间直接降到了2分钟。就这一个小改动,整个批次的OEE直接提了16个百分点。
你看,OEE的核心从来不是算出一个好看的百分比,而是找到你设计的设备上,那些藏在细节里的、正在偷偷浪费时间的漏洞。
之前有个学生设计的小型送料机构,因为导向槽的间隙留得不对,每次运行个十几分钟就会卡料,每次卡了要停机清理3分钟,一个实训班8个小时的操作,总共卡了11次。他之前从来没意识到,自己在CAD图上随手留的0.2mm间隙,最后会拉低整个设备接近10%的可用率。
上周那个一开始问”算OEE有啥用”的男生,这次自己改了送料机构的导向槽角度,把卡料的问题解决了。他交的实训报告里,专门附了改完前后的OEE对比曲线,字歪歪扭扭的,旁边写了一行:”原来设计真的要去车间摸设备,不能光在宿舍画图。”
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:设备综合OEE效能分析:从实训车间那台停着的铣床聊起
文章链接:https://m.yqhljx.com/list_9/4851.html
