上周三带大三的学生去校企合作的车间,刚跨进大门就被班组长老周拦下来。他手里举着个刚铣出来的轴承座,指了指侧面的孔位,说你们上周布置的设计作业,学生标了IT5的同轴度,我们车间的数控铣干了三批,两批超差,光返工就耗了快一下午。
我当时脸都热了。
之前上课总觉得,把公差配合的知识点讲透,把工艺路线的框架画明白,就算完成教学任务了。从来没把学生设计出来的图,和车间里实实在在的工时、返工率、师傅的吐槽连到一块。
从车间的吐槽倒推课堂的卡点
之前我们上机械制造工艺课,流程都是固定的:教材讲公差等级,PPT放工艺路线图,作业让学生对着题目设计一个简单的零件,画完图标完公差就算交差。学生背的知识点全是为了考试,根本不知道自己敲下的那个公差数值,落到车间要付出什么代价。
就拿那个轴承座的例子说,学生设计的时候,总觉得同轴度越高越好,根本不知道车间现有设备的经济加工精度就是IT7。要是硬卡IT5的要求,就得在数控铣之后加一道坐标磨的工序,单这一道工序,每个零件就要多花40分钟,整个批次的生产周期直接拉长三分之一。
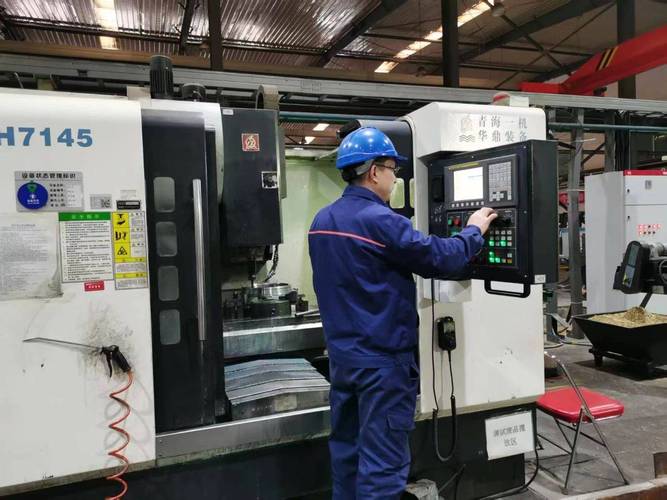
说实话,那天从车间回来我就把原来的作业要求全改了。原来的作业只看图纸标不标准,尺寸对不对,现在加了一条硬规则:设计方案对应的工艺总工时,不能超过车间给出的基准值10%,超了直接打回。
一开始我还怕学生嫌麻烦,觉得上课还要算工时太折腾。结果第一次收作业的时候,有个之前总把所有公差标到最高的男生,主动把轴承座的同轴度从IT6改成了IT8。他在设计说明里写,查了车间给的工时表,IT6要多两道精铣,他设计的这个轴承座是用在轻载输送线上的,IT8的精度完全够,没必要多花那20分钟。
这才对味。
之前我在课堂上花两节课讲工艺优化的核心逻辑,点起来三个学生回答,说出来的答案全是教材上抄的套话,连自己都不信。现在跑了一趟车间,看了一眼工时表,学生自己就把逻辑摸透了。
把“提质增效”拆成学生能摸得到的小动作

我之前总觉得,制造业务流程提质增效是企业里要开大会、发文件推的大项目,离刚接触机械设计的学生很远。直到那天跟老周蹲在机床边抽烟,他跟我说,我们车间的效率问题,一半以上都是设计阶段埋的坑:孔位设计在需要反复翻面的位置,壁厚不均导致加工变形,公差标得脱离设备能力,这些问题改起来根本不需要什么高大上的系统,就是设计的时候多抬一下眼皮,多算一笔账的事。
回来之后我就把原来的课程讲义改了。不再上来就讲什么是流程优化,什么是精益生产,而是每节课开始前,给每个学生发一张巴掌大的参考卡片,上面列着合作车间现有设备的加工能力:普通数控铣能稳定达到的公差范围,线切割、磨床、热处理的加价比例,不同装夹方式对应的耗时差。
不是让学生背成本公式,是让他们在敲下设计参数的那一秒,就知道这个选择对应的车间要多花多少时间、多少人力。

有个之前总追求“设计感”的女生,上次设计钣金机架的时候,原来给折弯边留了2mm的余量,看了卡片上的说明才知道,车间的折弯机最小的折边余量是5mm,她原来的设计,师傅得额外磨个靠模才能干,多花15分钟。她看完直接把余量改到了6mm,说反正不影响结构强度,没必要让师傅多折腾。
不过话说回来,谁上学的时候没画过几张中看不中用的图呢?我刚工作的时候,设计的第一个零件,为了追求外观好看,在侧面加了三个没有任何作用的圆角,车间师傅加工的时候,专门换了个成型刀,多花了半个下午。现在想起来,那三个圆角除了让我觉得自己设计得精致,没有任何价值。
那些改了作业标准之后才暴露的极端问题
刚开始推新的作业标准的时候,我还挺得意,觉得终于把设计和制造的连接打通了。结果改了两次作业就发现,学生很容易走另一个极端:为了压工时、降成本,把所有公差都标到最低,把壁厚做的薄到一压就变形,最后零件根本达不到使用要求。
上次就有个男生,为了让自己的工艺总工时比别人低,把输送线机架的连接孔公差从IT12直接降到了IT15,结果组装的时候,孔位偏差大到螺栓插不进去,整个机架装完晃得像个秋千。我拿着那个晃来晃去的机架,又好气又好笑——合着之前是不管成本追精度,现在是不管性能压成本,两个极端。
后来我们就加了一个互评环节:每个学生要站在车间师傅的角度,给旁边同学的设计写一份工艺加工单,要是你看到这个设计,第一反应是“这玩意干起来太麻烦”,那这个设计肯定有可以优化的地方。
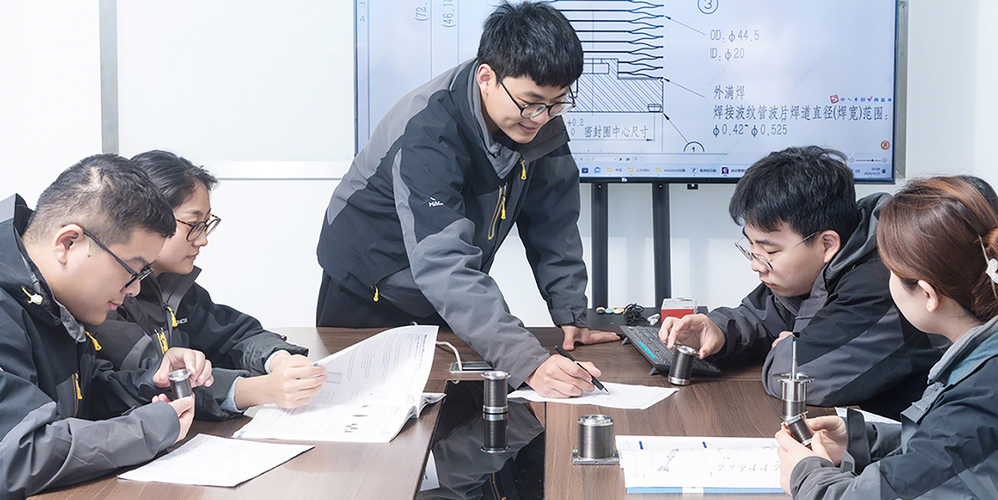
上次两个学生对着一张图纸聊了快20分钟,A给B挑了三个毛病:你这个侧面的螺纹孔在反面,车间加工的时候要把零件翻个面装夹,多花15分钟;你这个壁厚不均匀,铣削的时候容易让刀具震刀,废品率要涨10%;你这个倒角没有标注,师傅可能会忘,到时候装配的时候刮手。B看完拿着笔直接在图上改,把孔的位置挪到了正面,把壁厚调整到均匀值,补上了倒角的标注,算下来总工时比原来少了快30分钟。
真正的提质增效从来不是靠车间工人加班赶出来的,是从设计源头就把多余的工序给删掉。
我之前总觉得,教机械设计就是教学生把图画对,把参数算对,现在才明白,我们教的从来不是纸上的线条和数字,是这些线条落到车间之后,那些实实在在的、摸得到的效率。
上周收上来的作业里,有个学生在设计说明的最后,写了一行小字:“这次我算过工时,比上次少了22分钟”。
就这么一句话,比他考九十分还让我高兴。
