上周刚从苏州某汽配厂的技改现场撤出来,满鞋的切削液印子还没擦干净——说真的,不少同行做设备智能化技改,上来就想把老机床换成全闭环,预算烧了几百万,最后连个稳定的OEE报表都跑不出来。
先摸清楚老设备的“底”,别上来就拆
很多人做技改的第一步就错了——抱着“先把传感器装上再说”的心态,连老设备近3个月的运行日志都没调过,就开始列采购清单。就拿这次项目里的那台2018年投用的沈阳一机CAK5085数控车床来说,车间报上来的问题是“主轴振动越来越大,加工的零件圆度超差”,供应商上门就建议换全套主轴振动监测系统,报价12万。
我们没急着拆。
连续3天,按照GB/T 17421.1-2020《机床检验通则 第1部分:在无负荷或精加工条件下机床的几何精度》的要求,在主轴三个方向测了不同转速下的振动值,最后发现根本不是主轴轴承的问题——是车间地基去年做地坪升级的时候,沉降了2.3mm,导致主轴和进给轴的平行度超差了0.08mm。

调了一下垫铁,重新打了水平,振动值直接降到0.32mm/s,远低于国标规定的0.45mm/s的限值,一分钱的传感器都没多买。
这里还有个最容易踩的坑:别轻易动老设备的原有控制逻辑。原有控制逻辑的修改权限,是技改项目最大的隐形风险。就像那台老S7-200 PLC,没有以太网口,很多人上来就建议把PLC换成SMART版,光硬件加编程就要8万,还得停线2天调试。我们最后用了个PPI转Modbus的网关,1200块钱,把PLC里的运行状态、报警码全采上来,连一根线都没动PLC内部的程序,调试只花了2个小时,根本没影响正常生产。
传感器选型不是越贵越好,要贴生产场景的需求
说到选型,我最烦供应商一上来就吹“全场景AI赋能”“工业级高精度”。就拿同个车间的冲压生产线来说,一开始规划的是上一套3D视觉检测系统,测冲压件的毛刺和尺寸偏差,一套系统连边缘计算盒子带安装,报价17万。
实际蹲在出料端看了2个班的生产才发现,这个工序的检测需求特别简单——就是看零件有没有因为模具磨损导致的高度差超过0.1mm。根本不需要什么3D重建,用个漫反射式激光位移传感器,装在出料输送带的上方,测零件表面的高度就行,全套成本才1.2万。
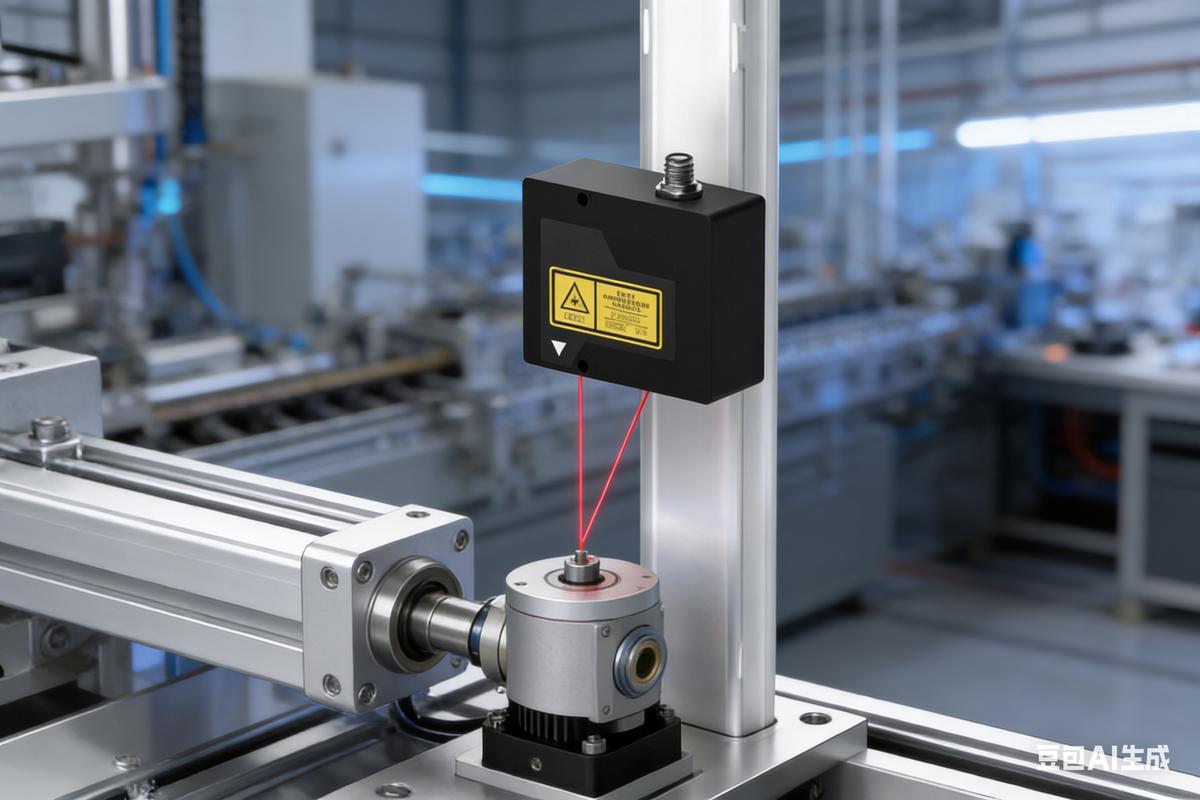
测了一周的数据,准确率99.2%,比之前的人工目检还靠谱。
真的。
别省那点防护等级的钱!之前我们在另一个项目踩过坑,给磨床装的振动传感器选了IP54的防护,本来想着离切削液喷嘴远,结果三个月不到,切削液的雾气顺着电缆缝渗进去,把传感器的电路板腐蚀了。拆一次传感器要拆主轴端盖,停线半天,损失的产能比10个传感器都贵。按照GB/T 37967-2019《机械电气安全 机床电气设备通用技术条件》的要求,车间里的外露传感器至少要IP65,带防油雾涂层,别在这种地方抠预算。
对了,选型的时候别光看静态参数,要考虑实际的电磁干扰。车间里的变频器、伺服驱动器一开,电磁干扰能把普通的模拟量传感器的信号漂出去20%,选的时候要带磁屏蔽的,信号输出用4-20mA的,别用0-10V的,不然你采上来的数据全是噪音,根本没法用。
数据链路的落地,别做“看得见摸不着”的摆设
很多技改项目最后做成了“大屏工程”——花几十万做个车间级的数字大屏,上面跳着OEE、设备稼动率、能耗数据,领导参观的时候特别好看,但是一线操作工根本不知道这些数据跟自己有啥关系。
我们这次在汽配厂做的就没搞那套。采上来的所有数据,除了传到后台的数据库,还直接推到每台设备旁边的7寸小型HMI屏上。就拿之前那台车床的振动监测来说,我们把基线测试得到的0.32mm/s的振动值作为阈值,当振动升到0.6mm/s(基线的1.5倍),屏幕直接跳红色弹窗,提示操作工检查卡盘夹紧力、顶尖顶紧状态,而不是等后台的工程师看到报警,隔了大半天再通知车间。
这里的OEE计算我们严格按照GB/T 36662-2018《设备管理体系 要求》里的方法,把换模、待料、设备故障的时间分别拆分,算出来的实际OEE从技改前的62%升到了81%,整个项目投了118万,算下来10.8个月就能收回成本。
不过话说回来,数据推到现场不是就完事了。之前有个老操作工,看到弹窗报警就直接按复位,根本不看提示,上个月因为卡盘没夹紧,加工的零件飞出去打坏了刀具,损失了两万多。后来我们把报警逻辑改了——必须在HMI上输入检查的结果,才能复位报警,这才把这个漏洞堵上。
做设备智能化技改升级改造项目,从来不是追着最新的技术概念跑。不是你装的传感器越多、大屏越炫,项目就越成功。
是让老设备能少出点故障,让一线干活的人少点无意义的加班,让老板能算清楚每一分钱花在哪、多久能赚回来。
上周去现场,那个之前因为报警被我们说的老操作工,现在看到振动弹窗,会主动拿扳手紧一下卡盘,说现在再也不用等零件加工完才发现圆度超差,每天能少磨20个废件。
这才是技改的意义。
