上周三的机械系统设计实训课,我把从合作企业拿的一块刚下线的铣削件往讲台上一放——零件侧端面打的激光追溯码还带着点车间里的机油味。底下学生本来在摸鱼刷招聘软件,瞬间抬头。
我最初把这门课上成了IT课
最开始想当然觉得,生产工序全链路管控追溯系统不就是扫个码跳个页面?特意找了软件学院的老师帮忙找了个开源的追溯demo,上课一放,什么中间件、API接口、数据库分库,PPT翻了三页,底下机械专业的学生眼神全飘了。后排有个男生把课本翻到机床夹具那章,笔在公差配合的那页画起了小人。
我站在讲台上突然反应过来。错了。大错特错。
机械专业的学生学这个系统,根本不是要当程序员。他们的岗位在车间,在设计室,在跟工艺员、操作工对接的现场。之前我把软件的部分讲得太细,反而把最核心的东西漏了——整个系统里,哪些环节是机械设计的人要拍板的。
机械专业视角下的生产工序全链路管控追溯系统,核心从来不是软件跑的有多快,而是硬件端的设计能不能让数据真的流起来。你设计的工序流转架,有没有预留扫码的固定位置?你选的激光打标机,打在零件哪个面不影响后续的装配配合?你排的工序卡,每个节点的扫码动作,会不会让工人多走三步路?这些事,软件工程师不会管,工艺员也未必能考虑全,恰恰是机械设计的人要抠的细节。
学生卡得最死的那个设计题
这学期我把实训任务改了。不让他们写代码,不让他们做什么炫酷的可视化大屏,就给一个小型阶梯轴的加工流程,让他们设计全链路的追溯节点。
最开始收上来的方案,千奇百怪。有个小组打算从毛坯入厂就打码,我问他们,冷拔圆钢表面全是氧化皮,你把码打在端面,车第一刀就给你车没了,追什么?那个小组的男生当场脸就红了,说之前做方案的时候,根本没考虑工序先后对打标位置的影响。还有的小组把扫码节点设在每台机床的操作面板旁边,我问他们,车间里切削液的雾飘上去,普通二维码三天就糊了,扫都扫不出来,你选的扫码枪防护等级够不够?
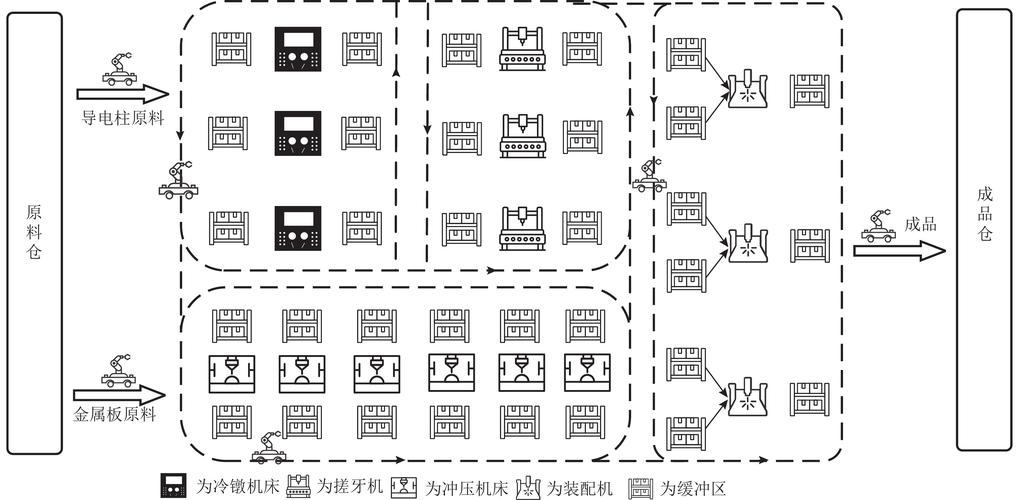
所有脱离现场动作逻辑的追溯设计,最后都会变成没人用的摆设。之前去企业调研,见过花了几百万上的追溯系统,上线三个月,工人嫌每次扫码要把零件从流转车上抱到固定扫码台,太麻烦,全把零件堆在第一个工位就把码扫完了。系统后台的数据好看得很,每道工序的时间、操作人员全有记录,实际出了质量问题,根本追不到是哪台机床、哪个班次干的。
之前带的一个大三学生去企业实习,给车间的流转小车加了个可调节角度的扫码支架。之前工人每次扫码要弯腰抱零件,每次花12秒,改完之后支架跟小车挡板齐平,零件在车上就可以对准扫码器,每次省8秒。一条线一天按两千个零件算,省下来的时间都能多做小半天的活。
我现在上课的取舍逻辑
现在我上课,根本不会放那些花里胡哨的系统演示。什么实时生产看板、异常弹窗预警,那些是给老板看的,跟学生要练的设计能力没关系。
我现在就拆三个模块讲。第一,追溯码的打标位置,要兼顾三个要求:不被后续工序的刀具切削掉,不落在零件的配合面上,工人站在固定工位就能扫到。你想啊,工人一天要扫上千次码,你让他每次多抬一下胳膊,一天下来得多累?对吧。第二,每个工序的扫码节点,要嵌进工人的日常动作动线里,不能额外增加劳动强度。第三,所有硬件的安装位置,要考虑车间的油污、切削液、震动环境,不能装上去三天就晃悠。
说实话,之前总觉得要给学生讲点“高大上”的概念,什么数字孪生、工业互联网。后来发现,这些东西落到底,全是拧螺丝、选支架、定位置的机械设计活。你连个打标的位置都选不对,再宏大的概念也是空中楼阁。
别嫌麻烦。工人不会为了个扫码动作多走半步。那些在办公室里拍脑袋做出来的方案,到了车间里总会被各种各样的“偷懒”方法绕过去,最后系统里的数据流全是断的,查问题的时候根本摸不到根。
上次下课,有个女生过来跟我说,之前她一直觉得做机械设计就是画零件图、算公差、选标准件,这次做追溯系统的设计题才发现,原来设计的边界可以伸到整个生产流程的每个小细节里。
我当时没接话。其实心里挺感慨的。我们教了这么多年机械设计,总在教“零件要做的多精准”,却很少教“你做的这个零件,要怎么嵌进整个生产的流转逻辑里”。毕竟,图纸画得再漂亮,要是落不了地,帮着车间真解决点问题,那跟画美术作业也没什么区别。
