摘要:很多团队做智能物料转运调度管控一体化系统时,容易陷入”重硬件、轻工艺”的误区,把系统做成了只能看数据的大屏玩具。本文结合3个落地项目的踩坑经验,从调度逻辑、硬件选型、管控界面三个维度,拆解能真正在车间长期稳定运行的系统设计要点。
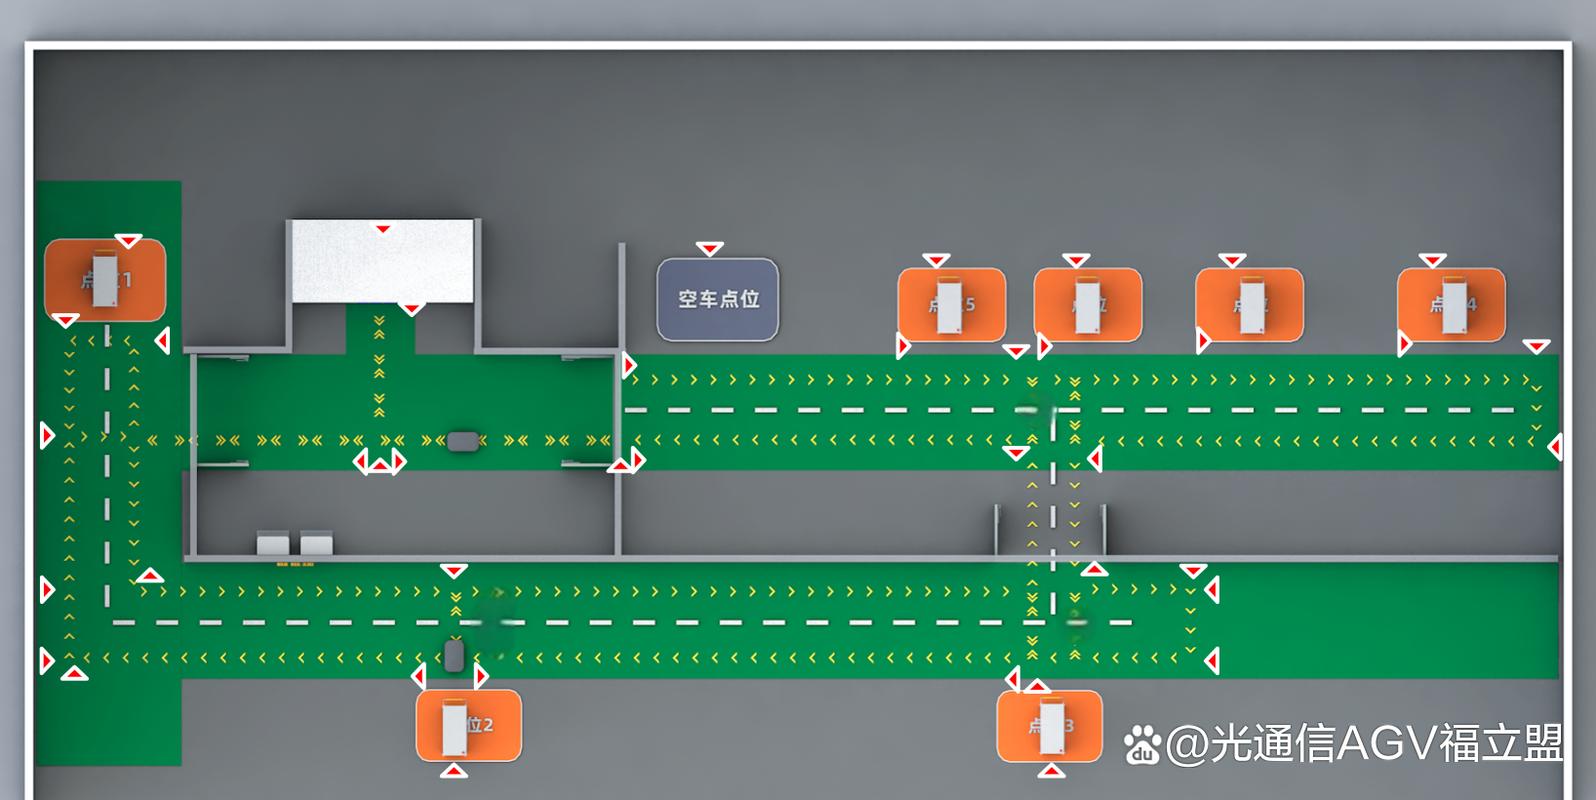
上周去苏州某汽车零部件冲压车间做验收,客户拉着我吐槽了半小时——之前找第三方做的所谓”智能转运系统”,AGV在冲压线口堵了快20分钟,旁边的料箱堆得快碰到安全光栅,最后还是调度员拿着对讲机吼着把车挪开的。
说真的,很多人一提这套系统,第一反应就是买一堆AGV、装几块大屏,把数据往上一丢就算完事。
哪有那么简单。
调度层的”优先级打架”,才是现场最常见的死穴
很多方案的调度算法只考虑路径最短,完全不考虑工艺的刚性节拍。比如冲压线的单工位换模时间是12分钟,对应的钢卷料转运的提前量必须是换模前10分钟到位,误差不能超过30秒——晚到一秒,换模的工人就得在工位上等,整线的节拍直接被拖垮。
之前我们做第一版系统的时候,把所有AGV的调度权重设成了”任务优先级同等,路径最短优先”,结果当天试生产的时候,给焊接工位送焊材的AGV,和给冲压线送钢卷的AGV在交叉路口抢道,最后冲压线等了17分钟才等到料,整线OEE直接掉了22个百分点,当时车间主任拍着调度台骂人的样子我现在都记得。

后来我们根本没上什么复杂的强化学习模型,就是把每个工位的工艺刚性需求做成了硬优先级锁:只要是对应主工艺线的转运任务,在路口优先权比辅助工位的任务高80%,而且系统会提前3个路径节点就把路口的通行权限预占下来,从根源上避免抢道。
别信那些吹得神乎其神的AI调度,现场的节拍是算出来的,不是靠模型猜出来的。我们现在做的系统,严格卡着GB/T 39116-2020《智能制造能力成熟度模型》的要求:一级成熟度的物料转运响应时间要求是≤300s,我们把主工艺线的响应时间压到120s以内,辅助工位的响应时间控制在240s以内,既不浪费算力,也不会出乱子。
硬件层的适配余量,才是系统能不能用三年的关键
很多人做方案的时候,选AGV的载重就按当前的最大料箱重量算,比如料箱满料是800kg,就选额定载重1000kg的AGV,觉得留了20%的余量够了。
错。
我们之前测过,现场的料箱用久了会变形,地面因为常年走AGV会有局部的沉降,还有时候工人图省事,会往料箱里多塞个零件,实际称重可能到950kg,这时候AGV的电机负载直接拉到95%,用不了半年就会出现定位漂移,轮组磨损速度是正常水平的2.3倍。
现在我们的选型标准很死:主转运路径的AGV额定载重必须是实际最大载荷的1.5倍。举个例子,冲压线的钢卷料架最大重量是1200kg,我们选的AGV额定载重是2000kg,算上地面沉降、料架变形、临时超载的冗余,实际长期负载率能稳定在60%上下,轮组的更换周期能从1年拉长到3年,算下来全生命周期成本反而更低。
还有个容易被忽略的细节:很多系统做管控的时候,只采集AGV的位置和电量,根本不采集料箱的实际状态。之前我们碰到过,AGV把料送到工位了,但是工人拿料的时候发现料箱里的零件型号不对,系统还在显示”任务完成”,最后导致整个装配工位的错装率上去了。
现在我们的系统,每个料箱上都贴了超高频RFID标签,标签里绑定零件的批次、型号、数量,AGV的取料口和工位的放料口都装了RFID读写器,只要标签信息和任务单对不上,AGV根本不会启动,直接在原地报警,根本不让错料流到下一个工位。就这一个小改动,我们把客户现场的错料率从之前的0.3%直接压到了0.01%,比之前安排三个工人专门巡检的效果还好。
别把管控大屏做成”面子工程”
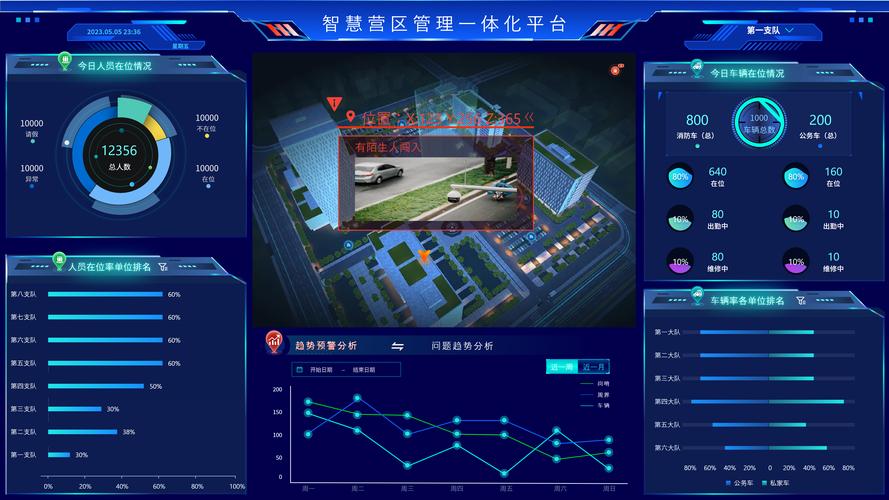
很多客户一上来就要求做个超大的LED屏,上面飘着各种动画,什么OEE、转运效率、AGV位置,看起来特别炫酷,但是一线的班组长根本不看。
为什么?因为上面显示的数字,和他当下要处理的问题没关系。比如班组长现在要知道的是:哪台AGV快没电了要去换电池,哪个工位的料快用完了需要补,哪个路径堵了需要临时调整,而不是看什么全车间的月度效率曲线。
我们现在做的管控端,直接拆成了三层:第一层是给厂领导看的,就是汇总的效率、成本数据,放在办公室的电脑上就行,根本不需要在车间搞个几十平的大屏;第二层是给调度员看的,就是实时的路径状态、任务优先级、异常报警,屏幕上的报警信息直接标红,点一下就能看到异常位置的现场摄像头画面,不需要再切软件找;第三层是给一线班组长看的,就是工位旁边的小终端,只显示和他负责的工位相关的转运需求、预计到达时间,字要够大,戴着手套就能点,根本不需要搞复杂的操作。
上次给客户上线的时候,之前负责做炫彩大屏的供应商还跟我们说,你们这系统没有炫目的动画,客户会不会不满意?结果上线第一周,车间的异常响应时间就从之前的15分钟降到了2分钟,客户的设备主管直接给我们发了个大红包,说之前花十几万做的大屏,除了参观的时候开一下,平时根本没人碰。
其实做这套系统这么多年,最大的感受就是,所谓的”智能”从来不是堆最贵的硬件、上最复杂的算法,而是真的蹲在车间里,把每个工位的实际需求、每个现场的坑都踩一遍。
别搞那些飘在天上的概念。
能让车间少堵几次车,少错几次料,少让工人多跑几趟,就是好系统。
