真没用。
做了快12年的机械技改,从最早的数控化改造到现在的智能化升级,踩过的坑能装半卡车。今天把这套跑通了的设备智能化技改升级改造实施方案拆开来讲,都是能直接抄作业的细节,没有半句虚的。
先摸清楚家底:别上来就拆设备
很多技改项目从立项开始就走偏了——供应商一进车间,拿着激光测距仪量了半天,张嘴就是”所有老设备都不符合工业4.0要求,全换了吧”。我2022年在长三角那家汽车零部件冲压线的技改项目,一开始厂方收到的全换方案报价是1200万,算下来要停线21天,光产能损失就快200万。
我们团队进去之后,先花了3天时间蹲在车间摸家底:12台250吨闭式冲床的机身刚性完全满足10年以上的服役要求,唯一的问题是2015年配的老式继电器控制柜没有对外数据接口,连个能接传感器的端子都没有。根本不需要全换。

摸家底的时候要记的东西很细:每台设备的额定负载、连续运行的MTBF值、原有电气接口的线序定义,甚至要拉着干了10年以上的老调整工聊——别坐在办公室里猜工人需要什么,那位张师傅跟我说,之前每次换模具要蹲在定位块旁边敲20分钟找正,其实根本不需要上什么AGV送模系统,只要在定位块上加个带接近开关的到位检测,换模时间至少能砍一半。
技改的核心从来不是”换新”,是”在现有设备的能力边界里挖真实价值”。
我当时差点跟那个上来就报全换方案的供应商拍桌子。他算的账里,光换一套带工业以太网的新控制器就要150万,可我们最后用带IO扩展模块的通用控制柜,只花了不到8万,就把所有冲次、滑块压力、模具温度的采集点全部接了出来,功能一点没差。
分阶段落实施工:别搞”大停电式改造”
最忌讳的就是赶工期,一次性停线半个月搞改造。工人本来就有生产任务,还要抽时间配合调试,最后调出来的系统bug一堆,生产一恢复就乱套。
我们当时那个冲压线的改造,拆成了4个小阶段,每个阶段只在周末停产48小时,绝对不影响正常生产节奏。第一阶段就是刚才说的接线采数据,边缘网关选的是带RS485和Modbus TCP双接口的工业级型号,端到端数据延迟控制在200ms以内,完全符合GB/T 33863.2-2017工业通信网络的规范要求。
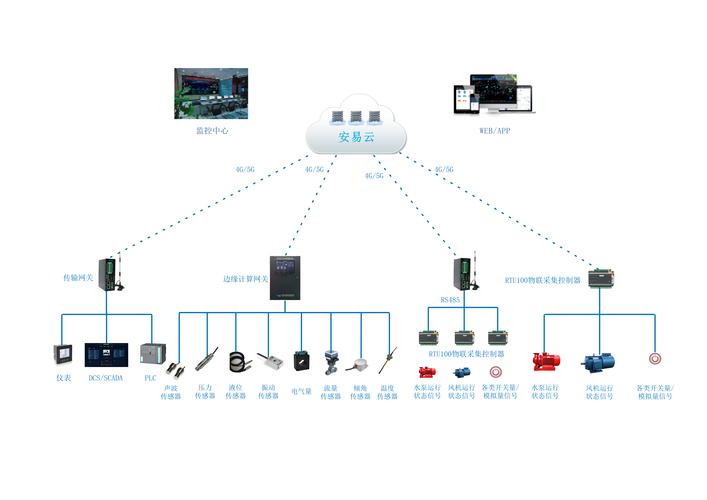
装传感器的时候我们还踩了个大坑:一开始把振动传感器装在冲床的安全防护罩上,测出来的全是车间天车移动带来的地面振动,根本不是冲床主轴的运行状态。爬在冲床底下拆了重拧,把传感器固定在轴承座的加工基准面上,振动测量误差才降到了±0.5g以内。
当时一身的油污蹭在工作服上,洗了三次都没洗干净。
第二阶段是把原来的硬联锁换成软联锁,比如安全光幕、模具到位检测、双手按钮的逻辑,换完之后误触发率从原来的每月12次降到了1次,光减少的无效空行程,每个月就能多冲2000个零件。第三阶段才上简单的预测性维护:根据冲次累计值和轴承振动的趋势,动态计算润滑脂的更换周期,原来固定每3个月换一次,现在根据实际运行数据调整,一年能省30%的润滑脂成本,还能避免之前出现过的、因为润滑不足导致的轴承抱死——去年夏天那次故障,光停线8小时就损失了12万。
最后第四阶段才上车间的可视化看板。别搞那种花里胡哨、数字跳来跳去像股票大盘的界面,一线师傅根本不看。我们把看板放在班组休息区,只显示三个信息:当前哪台设备的OEE偏低、哪个工位的待加工工件堆堵了、哪个模具的剩余寿命快到了。
算账要算细:别只算硬件采购成本
很多人做技改预算的时候,只算买传感器、网关、看板的钱,完全忽略后期的运维成本,最后项目成了”买得起、养不起”的摆设。
当时选型的时候,有人推荐进口的振动传感器,一个要1200块,我们对比了三款国产工业级传感器,选了带IP67防护、精度±0.1g的型号,一个才180块,完全满足监测要求。12台冲床的36个采集点,光这一项就省了3万多。还有个坑就是供应商拼命推云平台,说每年只要交3万服务费,就能在手机上看设备数据——我们根本不需要上云,所有运行数据都存在车间本地的边缘服务器里,只有需要给管理层汇总的OEE报表,才通过单向网闸传到办公网络,既符合等保2.0的要求,又不用每年交云服务费。
算下来整个项目最后只花了128万,比一开始收到的全换方案省了快1000万。运行了18个月的实际账:换模时间从平均22分钟降到了8分钟,每年多生产的零件价值210万;设备非计划停机时间从原来的每月18小时降到了4小时,每年减少的停机损失160万。算下来不到4个月就收回了全部投入。
这钱花的,比给老板装修豪华办公室值多了。
哦对,还有个最容易被忽略的环节:人的适配。一开始工人看到系统采集设备数据,都觉得是厂里装了监控来抓摸鱼的,抵触情绪很大。我们跟班组商量,把看板上的设备排名改成了班组竞赛榜,每个月评换模最快、故障处理最多的班组,发500块的现金奖励。没过半个月,大家的积极性就上来了——之前看到设备报警,都等着维修师傅来处理,现在会自己先在网关上看一眼报警代码,小问题自己就拧好螺丝、接好线处理了。
你看,哪有什么难的。
技改从来不是什么飘在天上的高大上工程。就是你蹲在车间里,摸清楚每台设备的脾气,听明白一线师傅的真实需求,把每一分钱都花在能真真切切减少停机、提升效率的地方,别被那些虚头巴脑的概念忽悠了。
