2026-10-29 08:23:06 分类:机械设计
很多车间一提智能工装快换,第一反应就是堆预算上进口系统,最后落地才发现要么精度和实际加工需求不匹配,要么操作工嫌流程太麻烦根本不愿用。上个月在苏州某新能源零部件车间蹲了三天,看着操作工换一套电机壳体铣削夹具花了47分钟——其中12分钟在找对应螺栓,18分钟在反复打表找正,剩下的时间还因为基准没对齐废了2件铝合金毛坯。我们前后折腾6个月,在3个机加工工位落地了整套快换改造,把单工位换型时间压到了8分钟以内,算下来8个月就能收回全部投入。
改造前的基准摸排:别拿着通用方案硬套
上来就买快换板是最容易踩的坑。之前有个同行朋友,听展会销售吹零点定位系统能把换型时间压到5分钟,直接给车间12台机床全配了进口款,结果才用了3个月就出问题——他们车间的切削液浓度长期控制在3%以下,比国标要求的5%-8%的范围低了一半,定位面没有做防锈涂层,切削液混着铝屑糊在定位锥面上,重复定位精度从标称的±0.003mm掉到了±0.02mm,拆下来反复清洗三次都没恢复,最后花了近两万换密封件和定位销,班组还怨声载道。
按照GB/T 3095-2015《机床夹具通用技术条件》的要求,快换系统的重复定位精度要控制在工件公差带的1/3以内,才能保证加工稳定性。我们做摸排的时候,先把每个工位的所有加工工件的公差带列出来,最小的公差是壳体端面的平面度0.02mm,算下来快换系统的定位精度只要能稳定在±0.006mm以内就完全够用,根本不需要追求0.001mm的顶级精度——多花的钱全是冤枉钱。
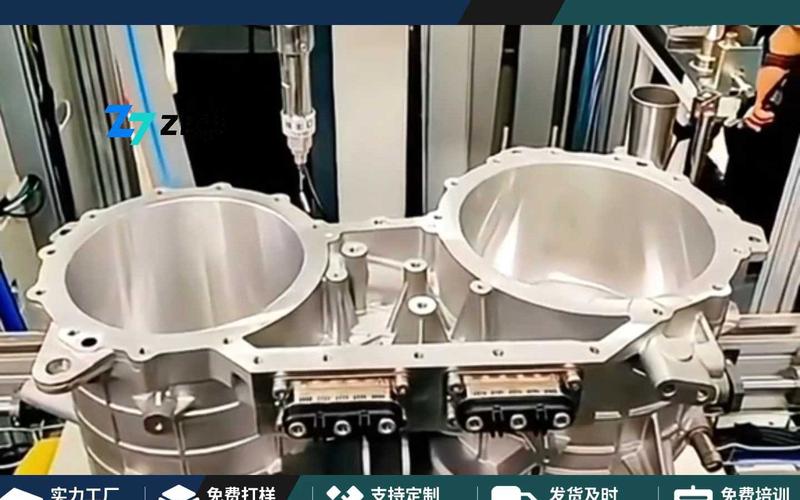 新能源汽车电机壳体铣削工位原工装换型计时实拍
摸排的时候还要算清楚每个工位的换型频次:如果是每天换型超过4次的多品种小批量工位,快换改造的ROI最高;要是一周才换一次型的大批量工位,花十几万改快换,不如把钱投在切削参数优化上更划算。我们当时把车间27个工位按换型频次排序,优先改了换型最频繁的6个工位,剩下的工位等后续预算充足再排期,没搞那种全车间一刀切的面子工程。
核心模块的选型权衡:没有最好的,只有最适配的
我们最终选的是国产内置式零点定位单元,单单元锁紧力12kN,重复定位精度标称±0.003mm,价格是同参数进口款的38%。说实话之前总觉得进口的靠谱,拉去实验室做了1200次插拔测试,国产款的最大定位偏差是0.004mm,进口款是0.0028mm,对于我们的加工需求来说,这个精度差完全可以忽略。
别选带外露气路接头的外置款。之前测试过一款外置结构的快换单元,车间气动三联件的排水功能本来就没人维护,压缩空气里带水带油,经常出现解锁压力不够的情况,操作工怕耽误生产,直接用撬棍硬掰,把两个定位锥面刮得全是划痕,直接报废。
必须在每个工装模块的定位块上做防呆锥面,别图省事儿用平键定位。上次有个班组把两个外形尺寸差不多的钻模块和铣模块装反了,主轴直接撞在夹具的支撑块上,把工作台的T型槽铣坏了,修了整整两天才恢复生产。有了防呆锥面,两个模块的安装孔位置差了15度,根本装不进去,从根源上避免装反的问题。
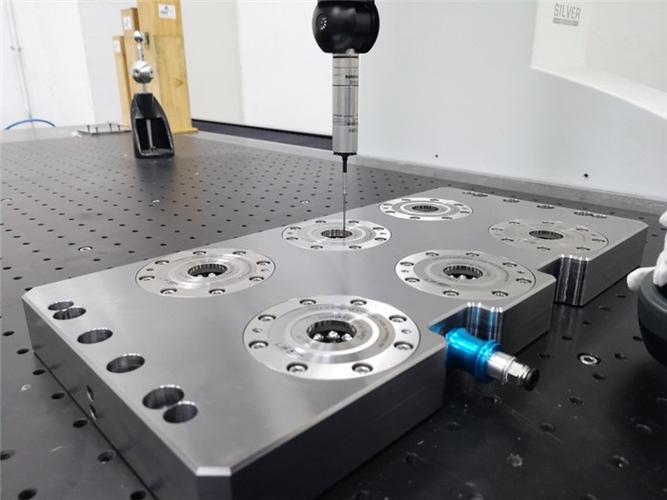 零点定位单元与工装底板配合安装精度检测现场
改造完的换型流程也做了精简:原来的流程是“松螺栓-吊走旧夹具-清洁工作台-装新夹具-打表找正-紧螺栓-试切对刀”,改造后直接简化成“按解锁按钮-吊走旧模块-用气枪吹干净定位面-吊入新模块-按锁紧按钮-调用对应加工程序”,全程不需要拿扳手拧一颗螺栓。
落地环节的细节补位:90%的问题都出在没考虑操作工的使用习惯
别觉得操作工嫌改造麻烦就是他们懒。第一版方案我们做出来的时候,要求每次换型后必须用百分表打一遍侧面基准,算下来每次要多花3分钟,班组直接提意见——一个班8小时要换4次型,多花12分钟,一天的产能就掉了15%,换谁都不愿意配合。后来我们干脆在每个零点定位单元的侧面装了微型位移传感器,定位偏差超过0.005mm就自动亮红灯报警,根本不用人工打表,大家反而主动愿意用。
工具摆放的细节也不能忽略。之前操作工换型的时候,找清洁铲、气枪接头、备用定位销的时间平均要12分钟,我们在每个机床旁边装了个带锁的工具挂板,把对应工位用到的辅助工具全挂在固定位置,现在找工具的时间压到了40秒以内。
按照GB 5083-1999《生产设备安全卫生设计总则》的要求,所有快换机构必须带安全连锁——要是定位面没清干净、锁紧压力没达到额定值,机床的主轴是根本启动不了的,这个是硬线,碰不得。之前测试的时候有个操作工图快,没吹干净定位面上的铝屑,系统直接锁死,机床面板上的启动键按了根本没反应,折腾了两次之后,大家换型的时候都会主动把定位面吹干净,根本不需要班组长盯着。
这套改造做完,我们算了实际的账:单台机床的换型时间从平均45分钟降到7.5分钟,一年下来省出来的加工时间多做了1200件电机壳体,刨去所有硬件、安装、调试的成本,8个月就收回了全部投入。上次去那个之前踩坑的同行车间,他们现在把当初买的进口快换板拆下来,给重型大负载的机床用了,轻型的多品种工位全换了我们选的国产款,算下来整体成本省了快一半。
哦对了,别信那些说快换系统能做到零维护的鬼话。我们现在每两周就会把定位单元拆下来吹一次切屑,每三个月换一次密封件,维护成本其实很低——要是真的装上去就不管,再好的系统也经不住车间里的切削液和铝屑造。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:智能工装夹具快速切换改造实施方案:从车间实测到落地的全流程避坑指南
文章链接:https://m.yqhljx.com/list_9/5053.html
