很多人对螺旋传动的认知,还停留在“把旋转运动转成直线运动”的课本概念里,真到了项目上,从选型计算到安装调试,随便一个细节没考虑到,轻则精度不达标,重则直接卡停烧电机。我在机械设计这行摸爬滚打快15年,前前后后经手的螺旋传动选型项目没有一百也有八十,踩过的坑比刚入行的新人见过的丝杠型号还多。
别把螺旋传动等同于通用丝杠副
很多新人一听到螺旋传动,第一反应就是翻滚珠丝杠的样本,好像除了滚珠丝杠就没有别的选项了。其实从传动原理上分,螺旋传动至少分四类:滑动螺旋(梯形、锯齿形螺纹)、滚珠螺旋、滚柱螺旋、静压螺旋,每一类的适用场景差得远。
就拿之前在苏州某半导体厂跟进的项目来说,客户要在蚀刻腔体里装一套垂直升降的晶圆承载台,要求负载180kg,行程250mm,定位精度控制在5微米以内,腔体里长期有低浓度的氢氟酸挥发,环境湿度稳定在60%左右。刚开始组里的小年轻直接拍了C3级的不锈钢滚珠丝杠,算出来的效率、寿命都完美符合要求。结果呢?装上去跑了俩月,丝杠滚道上就出现了点状的腐蚀锈斑,背隙从初始的2微米涨到了18微米,连基本的定位要求都达不到。
最后换的根本不是什么高端的进口滚柱丝杠,而是做了特氟龙涂层的304梯形丝杠,配双螺母消隙结构。算下来传动效率只有35%,比滚珠丝杠的90%差了一大截,需要的电机扭矩直接翻了三倍,但胜在不怕腐蚀,没有滚珠丝杠那种滚道易锈的问题,双螺母预压之后背隙能控制在3微米以内,刚性还比滚珠丝杠好不少,最后跑了快两年,精度一点没飘。

说个反例。去年给一家做光伏设备的客户改机,原来用的是滚珠丝杠的上料机构,车间里的硅粉飘得到处都是,不到半年丝杠就磨得表面发毛,背隙涨了快0.1mm。当时有人提议换成静压螺旋,算下来一套静压丝杠的价格够买五套滚珠的,性价比太低。最后选了带全密封防护套的滚柱丝杠,虽然单价贵了点,但防尘等级达到IP65,装上去之后用到现在快一年,精度还稳定在0.01mm以内,比原来的方案靠谱多了。
别总觉得效率高就是好。很多场合下,传动的可靠性、抗污染能力、抗冲击性能,比那点传动效率重要得多。
计算环节最容易漏的校验项
我见过太多选型计算,从头到尾只算额定动载荷,算出来寿命够10年就直接下单,真装到设备上才发现一堆问题。
最容易踩的第一个坑是临界转速校验。很多人算临界转速的时候,不管实际支撑方式,直接套两端固定的公式算,出来的数值看着挺高,真装上去才发现,自己选的支撑座根本达不到两端固定的刚性。按GB/T 17587.3里的规定,临界转速的计算要根据实际的支撑形式取对应的长度系数:两端固定是21.9,一端固定一端铰支是14.4,两端铰支是9.76。上次有个同事做1.2米行程的立式送料机构,选了直径20mm的滚珠丝杠,算的时候直接取了两端固定的系数,算出来临界转速有4500rpm,觉得完全够用到3000rpm的设计转速。结果实际装的时候,因为空间限制,下端的支撑座只做了简支结构,实际临界转速只有1200rpm,开机跑到1000rpm的时候,整个丝杠抖得跟筛子似的。测出来的径向跳动有0.3mm。直接把送过去的三块铝板铣废了。最后只能换直径32mm的粗丝杠,光改结构就花了两周时间。
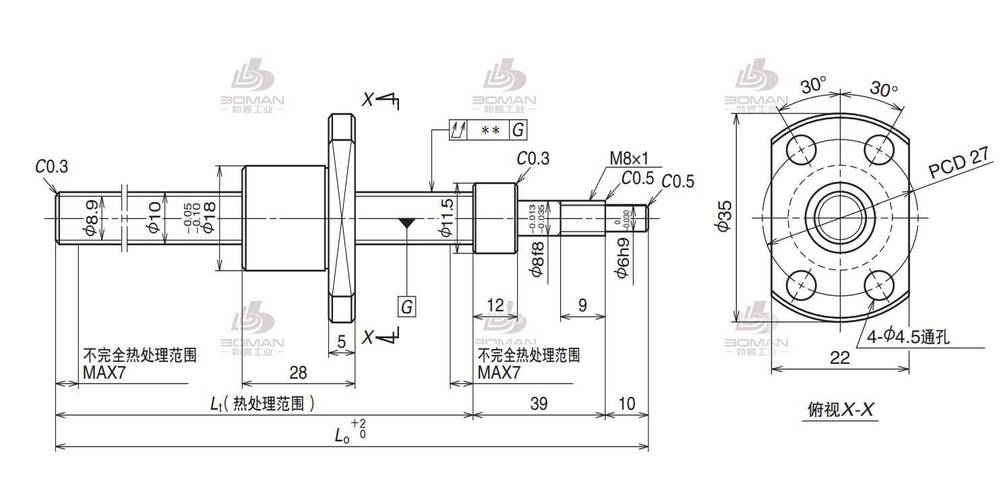
第二个被大家忽略的点是额定静载荷的安全系数取值。很多人对静态载荷的安全系数直接取1,觉得只要载荷不超过样本上的静载荷值就行。但实际上,对于有冲击载荷的场合,比如锻压设备的送料机构、冲压机的顶料装置,安全系数至少要取3以上。之前有个做冲床配套的客户,选的滚珠丝杠额定静载荷刚好等于最大冲击载荷,用了不到半年,滚道上就压出了一排凹坑,背隙直接涨了0.05mm,根本没法用。
最容易在精密设备上出问题的是热伸长量的校验。高速运转的丝杠,因为摩擦生热,温升个10到15度太正常了。钢的线膨胀系数是11.5e-6/℃,1米长的丝杠,温升15度的话,热伸长量就有0.17mm。如果你的设备是定位精度要求±0.01mm的精密设备,这点伸长量直接就超差了。很多人设计的时候根本不考虑这个,最后要么在装配的时候给丝杠加预拉伸量,要么后期加装温度传感器做软件补偿,改起来特别麻烦。
被90%的人忽略的安装细节

说真的,我见过太多项目,选型的时候选的是C3级的高精度滚珠丝杠,花了大价钱,最后装出来的实际定位精度还不如人家C7级的丝杠。问题出在哪?全是安装的坑。
首先是同轴度的问题。很多人设计安装面的时候,把丝杠支撑座的安装面、螺母座的安装面的平面度要求标到0.01mm,结果实际加工的时候,因为铸件没有做时效处理,装上去之后变形,两个安装面的平行度差了0.1mm,螺母在丝杠上跑的时候被硬别住,摩擦扭矩是设计值的3倍,跑起来不仅噪音大,寿命也直接砍半。
然后是防护的问题。别觉得伸缩式的丝杠防护套是可有可无的配件。上次在一个木工车间,客户的切板机上的丝杠没装防护套,三个月就被锯末糊满了,拆下来的时候,螺母里面的锯末都和润滑脂混在一起成了泥,整个螺母都卡死在丝杠上,硬拆下来的时候,丝杠表面已经磨出了深深的沟痕。
还有预紧力的问题。很多人装消隙螺母的时候,直接按说明书上的最大力矩拧,根本不考虑安装面的实际状态。如果螺母安装面的平面度不好,拧得越紧,螺母的内圈变形越厉害,跑起来的摩擦阻力越大,严重的时候甚至会直接把电机的联轴器拧断。
螺旋传动这东西,从来没有什么放之四海而皆准的最优方案。滚珠丝杠效率高、精度好,但娇贵怕脏;滑动丝杠抗造、成本低,但效率差;滚柱丝杠负载大、寿命长,但价格贵到肉疼。选型的时候别光盯着样本上的标称参数,多想想你现场的使用环境,多算几个容易漏的校验项,比你花两倍的预算买最高精度的产品有用得多。
