上周三的晚课,我把一摞作业往讲台上一放,底下瞬间安静。没人知道我改了三个晚上,光浇口位置的标注,就给17份作业打了红叉。有个平时总坐第一排的学生偷偷抬头瞟我,我没忍住瞪了他一眼——上次他交的作业,把压力铸造的加工余量留了4mm,我到现在还没找他算账。
跨不过去的砂型思维惯性
大部分学生刚接触压力铸造的时候,脑子里装的全是之前学砂型铸造的老经验。总觉得金属液要慢慢流,要顺着厚壁走,怕冲坏型腔,怕冷隔。
上周收的笔记本支架设计作业里,有个学生把内浇口开在了1.2mm的侧边薄壁上,备注写着”厚壁位置冷却慢,易产生缩孔,故浇口开在薄壁端加快冷却”。说实话,看到这行字我差点笑出声。
压力铸造是高压高速充型啊,金属液的流速能到每秒几十米,充型时间往往不到0.1秒。你把浇口开在最薄的位置,金属液刚挤过浇口就快速降温凝固,还没填满整个型腔就把通道堵死了,最后出来的工件一半是冷隔的流纹,一半是缺料的缺口,连打磨都救不回来。

我把这份作业打回去的时候,只写了一行批注:你要是开在厚壁端,金属液顺着厚壁流到薄壁处补缩,反而不会有缩孔。他第二天找我讨论的时候还不服,直到我给他翻了去年某车企因为浇口开错,报废了两万件变速箱端盖的事故报告,他才蔫头耷脑地回去改图。
我删掉了课件里的特点列表
之前的课件里,我总习惯把压力铸造的特点列成四五条:高压、高速、尺寸精度高、表面质量好、余量小。学生背得滚瓜烂熟,期末考填空全对,一到设计就全错。
问题出在哪?他们只记住了结论,不知道这些特点背后的取舍逻辑。
比如压铸件的致密细晶层,因为高压快速冷却,铸件表面会形成一层0.3到0.8mm左右的细晶层,强度高、气密性好,这是压铸比砂型铸造成本低、性能好的核心原因。但很多学生按砂型的习惯留3mm的加工余量,直接把这层致密层全铣掉了,剩下的芯部是有微小气孔的疏松组织,要是做承压的壳体,用不了多久就会漏油漏水。
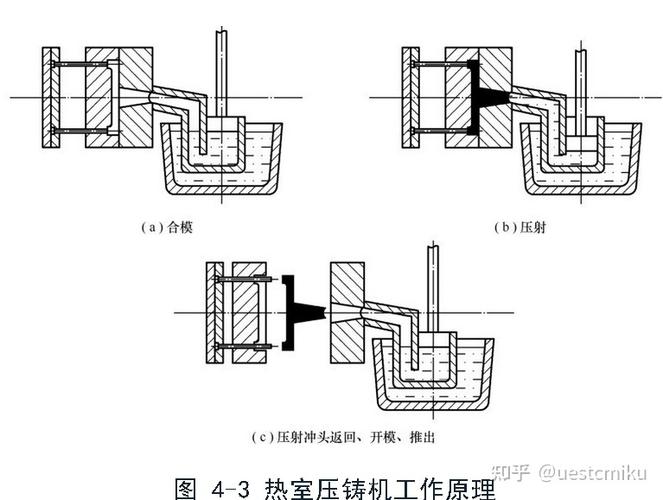
还有的学生觉得压铸什么都能做,设计了个带20mm深内凹槽的把手,说用压铸做,比机加工省成本。我算了下,这个凹槽要做侧抽芯机构,模具成本直接翻三倍,抽芯的维护成本还不算,最后算下来,单个零件的成本比机加工还高20%,完全本末倒置。
我现在上课再也不拿列表念了,直接把两个废压铸件摆到讲台上:一个是浇口设计合理的,边缘光滑,表面摸起来是硬的;另一个是浇口开在薄壁上的,表面有明显的流痕,边角还有没填满的缺口。让学生自己摸,自己量壁厚差。上次有个学生摸完突然喊,哦原来硬的那层就是课本说的致密层啊?我说是啊,你之前背十遍,不如摸一次记得牢。
课本上不会写的生产细节
上周有个在压铸厂实习的学生找我,说师傅要求他在内浇口设计的时候,把浇口的厚度比工件最薄的壁厚薄0.2mm左右。他翻了所有课本都没找到这条,问我是不是师傅瞎教的。
哪能是瞎教的。这是切边工序的实际需求。要是内浇口和工件壁厚差不多,切边的时候浇口不是在接缝处断,容易把工件的边角带下来,产生毛刺甚至缺料。薄0.2mm,刚好让应力集中在接缝位置,切边的时候一冲就掉,不会伤到工件本体。
还有个细节,很多学生设计的时候,总想着把压铸件的壁厚做的越均匀越好,差一点就不行。其实实际生产里,只要壁厚差不超过3:1,都能通过调整内浇口的位置和冷却水路的布局解决,没必要为了凑完全均匀的壁厚,把模具的复杂度提上去。
改作业改到凌晨两点的时候,我也会烦躁,看着满图的错误想直接全部打回去重画。但转头想想,我刚入行的时候,也把浇口开在薄壁上过,被师傅指着鼻子骂了半小时。这些坑,总得自己踩过一次,才记得住。
下次课我打算带学生去附近的压铸厂看现场,看金属液怎么在零点零几秒的时间里填满整个型腔,听压铸机合模时那声闷响。毕竟,坐在教室里背一百遍”高压高速充型”,不如站在机器旁边,感受一次那股从模具里透出来的热乎气。
