上周在车间蹲了3天,跟老周调了一套径向锻造的工艺参数,刚把一批风电主轴的直线度误差压到0.02mm以内。说实话,这玩意不像数控车铣那样人尽皆知,但做轴类零件的,没摸过径向锻造,真的绕不开暗坑。很多人对它的印象还停留在”精密锻轴”的老概念里,不知道现在的径向锻造已经能做到直接把热轧圆坯锻到留0.3mm磨量的精度,连粗车工序都能省掉。
别被名字唬住:径向锻造到底是在”敲”什么
很多新人刚接触的时候,以为是用大锤子径向砸。错。
是3~6个锤头沿坯料圆周均匀分布,高频同步径向进给,坯料一边轴向送进一边被反复击打。径向锻造的核心变形逻辑是三向压应力,刚好避开了自由锻过程中容易出现的拉应力缺陷——这也是为什么它能加工高合金、难变形的材料,比如TC4钛合金、GH4169高温合金,甚至连钨钼这类脆性难变形的金属,都能在这种应力状态下实现塑性变形,不会轻易开裂。
之前有个刚毕业的小孩,把径向锻造当成普通的精锻,选锤头的时候选了完全平面的工作面,结果打出来的钛合金轴表面全是折叠裂纹。我当时把UT探伤的报告甩他脸上的时候,他还不服,说参数跟手册上对得上。对个屁。针对钛合金的径向锻造,锤头工作面必须带1°~1.5°的锥度,不然金属流动的时候,表层金属的流动速度比内层快30%以上,两层金属之间的剪切应力超过材料的断裂强度,不裂才怪。
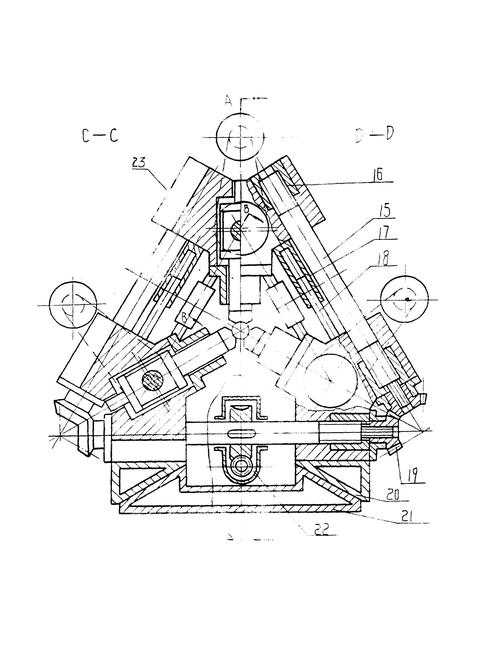
很多人不知道,径向锻造还有个隐藏优势:锻件的内部致密度能达到99.8%以上。普通自由锻的轴类零件,内部的疏松、微小孔隙很难被完全焊合,后续做疲劳试验的时候,往往会在孔隙位置出现裂纹。径向锻造的三向压应力状态,能在变形过程中把这些内部缺陷完全压合,晶粒度也能细化到6级以上,疲劳强度比普通自由锻件高40%左右。这也是为什么风电主轴、航空起落架这类对疲劳性能要求极高的零件,现在基本都用径向锻造工艺做毛坯。
参数选型不是套手册:那些手册不会写的权衡
很多人做工艺设计的时候,直接翻《精密径向锻造工艺规范》GB/T 33622-2017,把进给量、锤头频率一套,就觉得万事大吉。真到车间就傻了。
比如打直径80mm的40Cr调质轴,手册上写的单次径向压下量是1.5mm~3mm。你真按3mm的上限打,要是用的是服役超过10年的老QK系列径向锻机,锤头的同步精度只有0.05mm,打出来的圆度误差能到0.15mm,根本达不到后续磨加工的余量要求。要是换了新的数控径向锻机,锤头同步精度能到0.01mm,压下量甚至可以提到3.5mm,效率能提30%。
我上次在江苏一家液压配件厂,他们的工艺工程师为了赶交期,不管设备状态,直接把压下量提到4mm,结果一整批120根轴,每根的UT探伤都显示内部有微裂纹,整批报废,损失小二十万。说起来都心疼。
还有个容易被忽略的匹配逻辑:送进速度和锤头频率的对应关系。很多人觉得送进越快效率越高,不对。径向锻造的送进速度和锤头频率必须匹配,保证坯料每旋转一周的压下次数不低于4次。要是你为了提效率,把送进速度从1.2m/min提到2.5m/min,锤头频率还是保持180次/分钟,那每打一下,坯料往前窜的距离太大,表面会留下明显的螺旋压痕,后续磨加工根本抛不掉。之前有个做工程机械活塞杆的客户,就是因为这个参数错配,整批件的表面粗糙度从要求的Ra1.6降到了Ra3.2,客户直接退货,来回折腾了半个月才把问题解决。
这里给个实用的经验公式:单次压下量Δh = (0.02~0.05)*D,D是坯料的初始直径。冷锻铝合金轴的系数取0.02,热锻普通合金钢轴的系数取0.04,要是打GH4169这类高温合金,系数只能取0.025,不然变形抗力太大,设备的主电机负载直接超额定值,时间长了电机都要烧。
之前有个同行跟我吐槽,说他们的设备锤头频率是可调的,从100次/分钟到300次/分钟,是不是频率越高越好?真不是。打直径超过150mm的大直径轴,锤头频率太高,冲击频率太密,坯料的变形热散不出去,局部温度能超过1200℃,晶粒直接粗化,后续热处理的强度根本达不到要求。反而把频率降到150次/分钟,配合适当的送进速度,打出来的轴晶粒度更均匀,性能也更稳定。
常见的暗坑:别等零件废了才反应过来

干的时间长了,见过的坑真的太多了。
第一个坑,就是温度的时间窗口没算对。很多人觉得径向锻造可以冷锻,不对。大部分合金钢的径向锻造,开锻温度要控制在1050℃~1100℃,终锻温度不能低于850℃。尤其是打直径超过100mm的大轴,坯料从加热炉出来,到锻机卡盘的时间不能超过40秒。我之前在东北的一家重工企业,冬天车间温度零下十几度,坯料从炉子里出来,走10米的辊道到锻机,温度直接掉了120℃,结果打出来的轴,内部的带状组织评级超了2级,热处理之后硬度过差,整批件都要重新做正火处理,光加工费就花了十几万。
还有个坑,是锤头的材质选错了。很多人觉得锤头用Cr12MoV就够了,打普通碳钢没问题。但要是你打高温合金,Cr12MoV的锤头打个200件就开始粘模,粘上去的金属瘤子会在零件表面划出很深的划痕。我后来给他们换了硬质合金镶块的锤头,寿命直接提了8倍,表面划痕的问题也彻底解决了。
最后一个坑,别迷信设备的出厂精度。很多厂家买新设备的时候,觉得厂家给的精度报告靠谱,装完就直接排产生产。不对。径向锻机的锤头安装面,每打10万件就会出现0.01mm左右的磨损,必须定期打表测四个锤头的径向同步精度,要是同步差超过0.02mm,打出来的零件必然是椭圆的。我去年给一家做军工轴的客户做设备验收,新设备刚装完,测出来的四个锤头同步差是0.03mm,厂家还说在设备的公差范围内,结果我们试打了5件,圆度误差全超差,最后重新调整了锤头的安装垫片,反复校准了3个小时,才把同步精度压到0.008mm,达到了零件的加工要求。
其实径向锻造这东西,说复杂也复杂,说简单也简单。你要是光翻手册上的固定参数,永远摸不到门道。真的要扎到车间里,盯着金属流动的状态,盯着UT探伤的报告,盯着零件的尺寸变化,踩过几个实打实的坑,才知道那些写在纸上的参数,从来不是一成不变的数字,是跟材料特性、设备状态、车间环境甚至季节温度绑在一起的实际选择。
