上周蹲在扬州重钢车间的工位旁边,跟干了28年埋弧焊的张师傅盯了俩小时的风电塔筒环缝焊接。他指着焊缝上那道细得像头发丝的咬边,骂了快二十分钟——就是上周刚交付的那批法兰环缝,本来算着28分钟焊完一道,结果因为焊剂铺得偏了两厘米,返工花了三个半小时。
很多人对埋弧焊的印象,还停留在“大电流、高效率、厚板焊接神器”的宣传册描述里。真到了现场你就会发现,这东西根本不是参数套进去就能出好活的。
别被宣传册的“熔深效率”骗了,参数选型全是妥协
翻开任何一本焊接设备的样本,都会把埋弧焊的熔深效率吹上天。好像只要电流开得够大,多厚的板都能一次焊透,省掉开坡口的工序。
真不是。
我去年做16MnR钢板的焊接对比试验,10mm厚的板不开坡口,电流从800A往上调,到1200A的时候,熔深确实从4.2mm涨到了6.8mm,看着差一点就焊透了。但焊剂的消耗量呢?从每米0.8kg直接跳到2.1kg,成本翻了快两倍。更别提大电流带来的热输入飙升——埋弧焊的热输入必须严格匹配母材的碳当量计算值,公式就是行业通用的CEV=C+Mn/6+(Cr+Mo+V)/5+(Ni+Cu)/15,当CEV超过0.45%的时候,热输入要是低于20kJ/cm,冷裂纹能在焊完冷却的两个小时内顺着焊缝爬出来。

很多新人踩的坑,比电流选错还离谱——选焊丝的时候只看抗拉强度,根本不匹配焊剂的成分。去年帮江苏一家压力容器厂查质量问题,他们为了省每公斤十块钱的差价,把焊Q35NE低温钢用的SJ101烧结焊剂,换成了便宜的HJ431熔炼焊剂。结果一批20台储气罐的-40℃冲击试样,全掉在22J的位置,连GB/T 150要求的27J门槛都摸不到。光报废的焊材、返工的人工钱,够他们买半年的SJ101。
亏不亏?
现场的那些“玄学”,其实全是可量化的细节
车间里总有些老焊工说“埋弧焊靠手感”,好像不盯着焊剂的颜色、电弧的声音就焊不好。真把这些所谓的“手感”拆解开,全是能量化的细节。
比如大家都知道焊剂要烘干,到底烘到什么温度?不是所有焊剂都套“300℃保温2小时”的模板。SJ101这类烧结焊剂,250℃烘1.5小时就够了,你要是图省事把温度拉到350℃以上,里面的稳弧剂成分直接分解,焊出来的焊缝表面全是密密麻麻的麻点。还有焊剂层的厚度,好多操作工觉得铺得越厚越保险,其实不然——太薄了电弧光直接漏出来,空气钻进去就出气孔;太厚了焊剂里的分解气体排不出去,焊缝表面会留一排凹凸的小凹坑。最优的焊剂层厚度就是25mm到40mm的区间,1000A以上的厚板焊接铺到35mm刚好,我拿游标卡尺量过几十次,差个5mm,焊缝成型的观感差一大截。
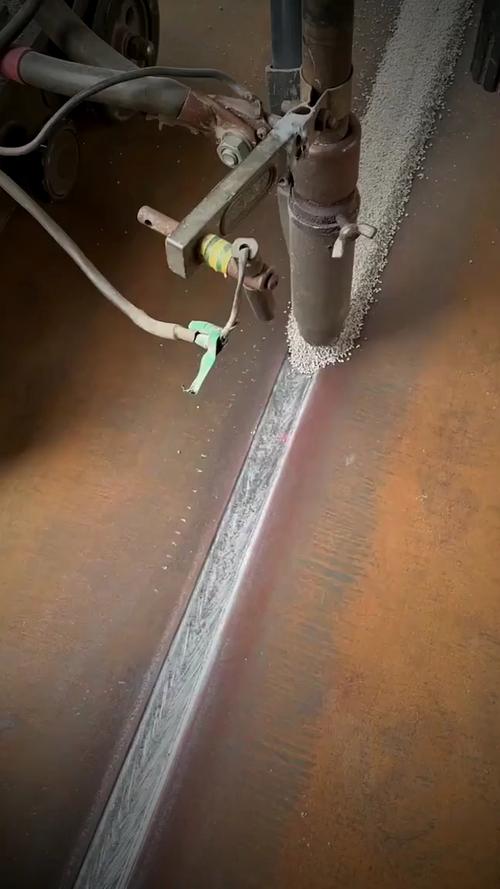
还有个几乎没人写在教材里的细节:焊丝伸出长度。通用教材上写的是焊丝直径的8-12倍,这个数值只适用于平焊位置的直焊缝。你要是焊旋转的筒体环缝,焊丝是斜对着熔池的,伸出长度得再缩10%——不然焊丝因为电阻发热提前熔化,熔滴过渡不稳,焊缝表面就会出现忽高忽低的波纹。前年在张家港的螺旋管厂,他们焊X70管线钢的时候,操作工图省事把伸出长度拉到了18倍直径,结果连续三公里的焊缝拍X光,全是长条状的未熔合阴影,返修的时候把整段焊缝磨掉,人工花了十几万。说起来就头疼。
哦对,还有焊剂回收的问题。好多车间的焊剂是扫到地上捡起来就用,里面混了铁锈、灰尘、铁屑,焊出来的焊缝气孔率能飙到5%以上。宁波那家做港口机械的厂子,去年上了一套带磁选和筛分的焊剂回收系统,回收的焊剂和新焊剂按3:1的比例混合用,焊缝的气孔返修率直接降了80%。这哪是玄学,全是抠出来的细节。
哪些场景真的别硬上埋弧焊
现在总有些设计人员,为了追求所谓的“生产效率”,啥焊缝都想套埋弧焊。
真没必要。
NB/T 47015里写得明明白白,埋弧焊适用于中厚板的长直焊缝、环缝焊接,最小适用板厚是6mm。你要是拿它焊6mm以下的薄板,就算把电流降到300A,熔深都能直接把板烧穿,还不如CO2气保焊来得快。还有长度不到300mm的短焊缝,你光对中、铺焊剂、调整参数的时间,都够手工焊完了,效率根本上不来。仰焊位置就更别想了,焊剂是靠重力堆在焊缝上的,仰焊根本铺不住,就算你买那种十几万的磁吸式焊剂垫,算下来的成本比手工焊高出去三倍。
我见过最离谱的方案,是去年在一个项目的图纸上,看到设计人员给2mm厚的不锈钢薄板标注埋弧焊焊接。当时盯着那行字愣了半天——真按图加工,熔池直接把板烧出个大洞,连补都没法补。后来跟那个设计师聊,他说以为埋弧焊就是万能的高效焊接方法,根本没考虑板厚的适配边界。
还有焊缝余高的问题。好多车间焊完的余高能到4mm以上,按照GB/T 985的要求,余高不能超过2mm,超了就得打磨,不然应力集中,在动载载荷下很容易开裂。之前那批风电塔筒的问题,除了咬边,就是余高超了2.7mm,做疲劳测试的时候,焊缝位置直接出了裂纹,全批打磨花了两个工人整整三天。
那天跟张师傅收工的时候,他蹲在车间门口抽烟,说干了三十年埋弧焊,最烦的就是坐在办公室里对着公式算参数的人——总觉得把电流、电压、速度的数值输进CAD里,就能出完美的焊缝,根本不去现场摸一摸焊剂的温度,看一看焊剂铺得够不够厚,量一量焊丝的伸出长度对不对。
哪有那么多高深的理论啊。所有的工艺参数,最后都是为了少出缺陷,少返工,少花冤枉钱。
