笔帽咬得全是牙印。
他们的45钢主轴设计作业,淬火那栏填得工工整整,笔尖就悬在回火的空格上,半天落不下去。
“老师,我们都知道淬火完必须回火,可为啥回啊?填多少温度合适啊?”
课堂上总被跳过去的“温度差”
之前我讲热处理,总顺着教材的逻辑走:先讲淬火的组织转变,马氏体怎么来,内应力怎么产生,然后顺带着提一句“淬火后必须及时回火,否则容易开裂”,再列三个回火温度区间,对应什么性能,什么场景。
结果呢?
期中阅卷的时候,真的给我看愣了。有个学生做40Cr调质主轴,回火温度填了180℃,我指出来错了,他还凑过来跟我掰扯:”消应力不是温度越低越好?温度高了硬度掉了怎么办?”
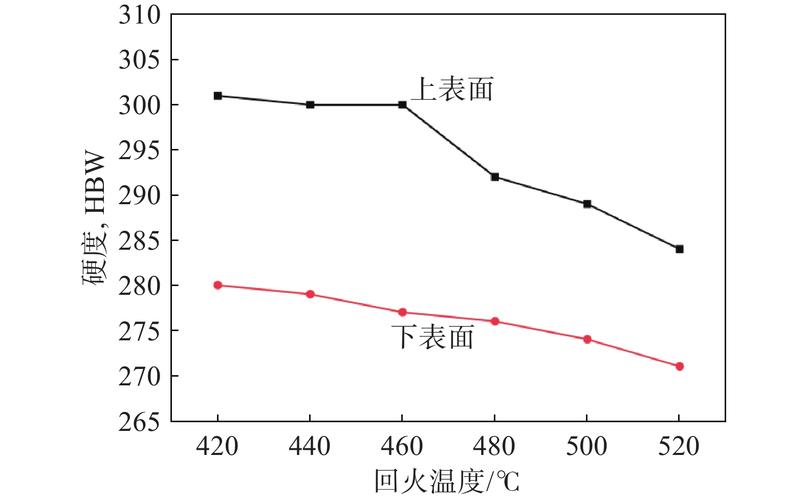
我翻出他自己上周算的硬度梯度表,淬火后硬度HRC52,按180℃低温回火,硬度最多降1-2个HRC,根本达不到调质要求的强韧匹配——就是既有足够的抗弯强度,又有足够的冲击韧性,不会一受冲击就断。他盯着自己写的数字,脸刷一下就红了。
我后来翻了之前几届的作业,发现一半以上的学生,对回火的认知就停留在“消应力”这三个字上。就像你跑完800米累得直喘,别人告诉你要慢走两步缓一缓,你就真的只在操场边上站两分钟,根本不知道缓的目的是让心率从180降回正常,是为了不让第二天腿酸得下不了床。
去年实训车间的事我现在还记得。
一批小销轴,淬完火检验完硬度,因为班组赶产量,没及时回火,就整堆搁在料架上。
第二天早上去看,三分之一的零件表面爬着细得像头发丝的裂纹。
裂过。
没人想得到,没有外力碰撞,就安安静静放了一晚上,零件自己就裂了——淬火产生的内应力堆到了材料的强度极限,不释放,它自己就找最薄弱的地方开裂。
别把回火当“补做的工序”
我看过不下百份课程设计作业,只要涉及热处理,回火工序永远被排在所有机加工的最后面——就是磨完外圆,钻完孔,所有尺寸都加工到位了,最后加个括号:”去应力回火”。
上次有个学生的工艺路线,我现在都记得:下料→粗车→精车→淬火→粗磨→精磨→回火。
我拿红笔把那行回火划得重重的,问他,你淬火产生的内应力不及时释放,磨的时候砂轮一挤,零件受了额外的力,表面变形了,你前面磨了两小时的尺寸,全废了。
他愣了半天,说”教材里的流程图,回火不就在淬火后面吗?”
是啊,教材的流程图是简化的逻辑顺序,不是让你死板地把所有加工都做完了,最后补一个回火的步骤。
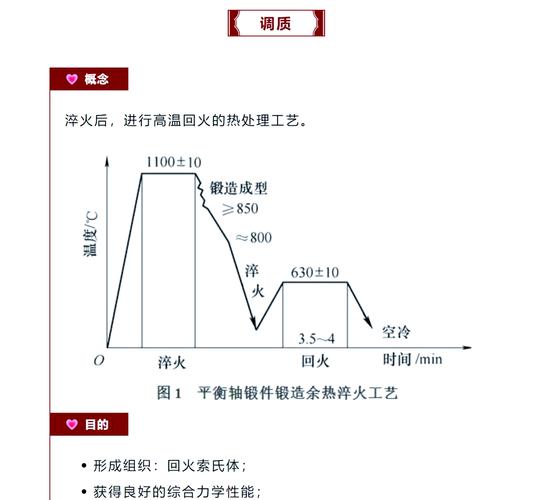
回火的时机从来不是固定的。比如你做高精度的量规,淬火后清洗完,必须第一时间进回火炉,晚个半小时,都可能因为内应力不均产生微变形,后面磨多少刀都补不回来;如果你做的是需要大余量切削的结构件,甚至可以在粗加工完就安排一次去应力回火,把粗切削产生的内应力先消掉,再做半精和精加工,根本不用等零件淬硬了再回。
我刚进车间当工艺员的时候,也犯过这个蠢。当时做一批传动小轴,把回火排在了磨削工序后面,想着磨完了消应力,尺寸就稳定了。结果那批轴装到设备上跑了半个月,全部弯了0.02mm,拆下来返工,扣了半个月绩效。现在想想,那时候要是有人早点把这层窗户纸捅破,也不至于交那么昂贵的学费。
记温度不如先想“要什么性能”
这学期我干脆把之前的课件删了大半。
之前上课总让学生背三个温度区间:低温150-250℃,中温350-500℃,高温500-650℃,每个区间对应什么组织,什么性能,什么应用场景。学生背得滚瓜烂熟,一到自己设计就错。
为啥?
因为他们是对着温度数字找对应的性能,不是对着自己要的性能反推需要的工艺参数。
现在我上课,根本不让学生一上来就填回火温度。先在工艺卡旁边写三行字:
这个零件要扛什么载荷?
要保证多少尺寸精度?
允许的最大变形量是多少?
写完了再去查材料手册上的参数,根本不会错。
比如你要做个承受交变载荷的弹簧,要的是高弹性极限,高屈强比,那你自然会找到对应的中温回火区间,要是你不小心把温度调到600℃,强度掉了,弹簧用不了几次就软塌了;要是你调到150℃,脆得像玻璃,一压就断。
没有捷径。
别死记数字。
上周那三个堵在走廊的学生,当天下午就跑到实训车间,拿了两块同批次的45钢试块,一块淬完火直接磨,磨出来看着光亮平整,放了三天再测尺寸,椭圆度超了0.03mm;另一块淬完火第一时间做了560℃高温回火,磨完放了一周,尺寸纹丝不动。
他们凑在测量仪旁边看数字的时候,我站在后面,没说话。
毕竟这种自己摸出来的道理,比我讲十遍教材都管用。
