周三下午的实训课,我刚把工具箱打开,就看见前排的男生已经把滚压头卡到了车床刀架上。
没等我说话。
他已经开了主轴。
进给量拧了半圈。
就半圈。
转了三圈,他抬头冲我喊,老师你过来看看,这轴怎么压出螺旋印了。
我站在两步远的地方没动。
太阳穴突突跳。
被我跳过的教材第一页
之前带这门课,我总按教材的顺序讲:先定义,再原理,再工艺参数。讲了三届,每届都有学生到设计环节问,滚压和磨削到底选哪个。
说白了,教材上写的”无切屑塑性强化工艺”,对没下过车间的学生来说,跟没写一样。
去年我直接改了上课的顺序。
第一页书都不让翻。
直接给他们摆三个零件:一个是磨出来的活塞杆,一个是滚压出来的活塞杆,还有一个是压废了的轴。
让他们自己摸,自己对比。
说实话,磨出来的表面是亮,但是用指甲刮一下,能感觉到细微的磨痕。滚压出来的表面是润,那种金属被揉实了的哑光光泽,指甲刮上去是滑的。
我从不在第一节课就拍板说滚压比磨削好。
太绝对的话,学生听了也不信。
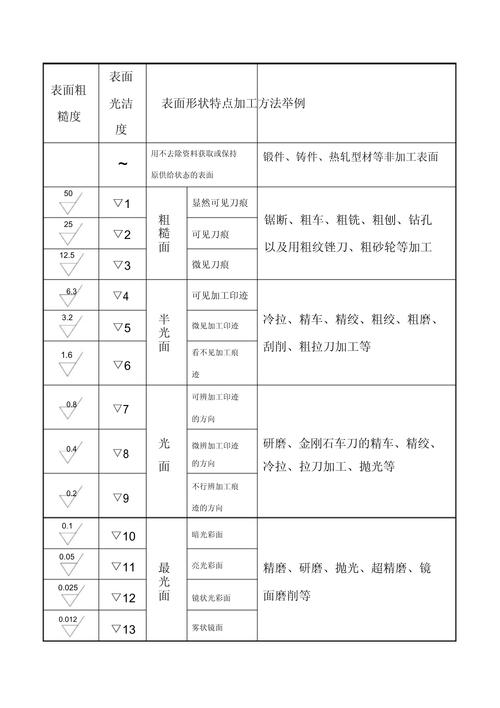
我只会给他们算一笔账。
同样的活塞杆,磨削的工序是粗车-精车-磨削-抛光,四步。滚压的工序是粗车-精车-滚压,三步。加工时间能省40%,表面硬度能提30%,疲劳强度直接翻一倍。
有学生上次算完账抬头问我,那为啥车间里还有那么多磨床?
我笑了。
因为不是所有零件都适合滚压啊。
那些没人写在教材上的取舍
我刚工作那年在重型机械厂的机加工车间待了整六个月。
见过快退休的老班长把普通的外圆车刀刀架拆下来,装个自己焊的滚光头,把直径180的液压支柱外圆压得连头发丝放上去都能滑下来,外协磨厂报的价是一根两千,他改的工装连两百都没花完。
但我也见过他把一个带径向油孔的曲轴轴颈压废。
就因为孔边的应力集中,滚压的力一上去,孔口直接崩了个一毫米的缺口。
这些事,教材上不会写。
我上课的时候会特意把这些事当例子讲。
比如滚压的核心从来不是把表面压亮,是把表层的金属晶粒揉得更致密。你要是为了追求镜面,把预压量拧得太大,表层的金属直接被挤得起皮,再好的工艺也白搭。
比如预压量的范围要控制在0.015到0.025毫米之间,超过这个数,要么压出棱,要么表面开裂。
比如滚压前的毛坯表面不能太光滑,最好是精车完的Ra6.3,太光了金属没有变形的余量,压完硬度根本上不去。

上次有个学生做课程设计,给液压缸的活塞杆选了磨削,我问他为啥不试试滚压。
他说怕压变形。
我把那个老班长焊的滚压头照片给他看,问他,你觉得一个能压180直径轴的工装,压个20直径的活塞杆,能变形到哪去?
他愣了半天。
我现在上课必提的“无效操作”

教了快五年,我总结出来几个学生一上手就会犯的错,每次上课我都要提前说一遍。
第一,别上来就拧进给量。先测轴的圆跳动,圆跳动超过0.02的,先精车一刀再滚,不然你压出来的轴,圆度比车完还差。
第二,别用滚压头去压带孔的端面。之前有个毕设的学生,为了把轴承安装面压得更亮,直接把端盖的孔口过了一遍滚压头,答辩前拆检,孔口裂了两毫米的缝。他蹲在实验室门口抽了三根烟,我站在旁边也没好意思骂他——毕竟我刚工作的时候,也把一模一样的端盖压裂过。
第三,别信网上说的”滚压可以替代所有精加工”。薄壁件不能滚压,硬度过高的材料不能滚压,形状太复杂的型面不能滚压。
这些话,我每届都讲。
还是有人错。
上次实训课那个拧了半圈进给量的男生,后来我让他把进给量拧到0.02,重新压了一遍。
他摸完压出来的表面,抬头冲我喊,老师这真的比磨的还滑。
我没接话。
只是把教材翻到滚压那一页,给他指了指上面写的工艺参数。
他挠了挠头,说原来这书里写的东西,真的能用。
上周下课的时候,他帮我把工具箱搬回办公室,路上跟我说,之前总觉得课本上的工艺都是脱离实际的,没想到滚压这东西,听着简单,门道还真多。
我笑了笑。
本来就是啊。
哪有什么能照着书就做对的工艺。
