上周帮苏州客户排查高速铣的表面粗糙度超标问题,团队前后换了三批液压刀柄、调了四组切削参数,甚至重新做了床身的模态分析,所有受迫振动的频率区间都避得严严实实,最后拆了主轴前端的密封环才发现,是滑动轴承的偏心率选得太小,触发了油膜涡动——典型的自激振动。说真的,做机械设计快15年,见过太多人栽在这个隐形坑上,明明所有静态计算都合规,一开机就出莫名其妙的振纹、异响,拆到最后才找到根源。
别把自激振动和受迫振动混为一谈
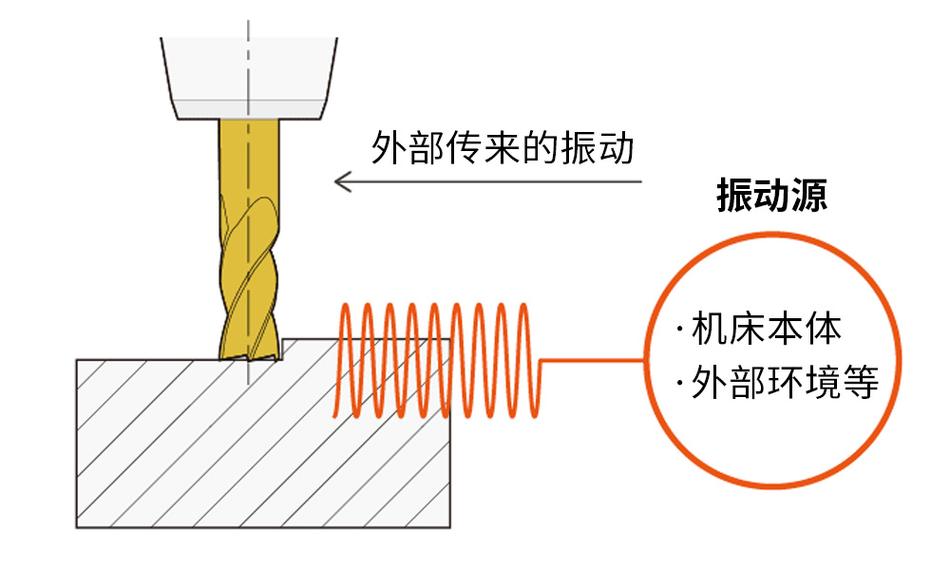
受迫振动的逻辑很简单:外部给一个固定频率的激振力,结构跟着振,振的频率永远和外部激振源的频率一模一样。比如电机转子不平衡带来的周期力、丝杠的螺母滚道误差带来的脉动载荷,哪怕你把结构刚度提10倍,只要那个激振力还存在,振动就不会凭空消失。
自激振动不一样。
它的能量来自振动本身。整个过程是个自我放大的闭环:结构先出现一个微小的振动,这个振动反过来改变了作用在结构上的力,这个力又刚好把原来的振动放大,循环往复,最后振幅拉到把零件磨坏、把表面振出纹路的程度。最经典的就是切削过程的再生颤振:刀具切过去留下的波纹,下一次走刀的时候碰到这个波纹,切削厚度就会忽大忽小,产生的交变力刚好和刀具的振动同相位,越振越大。
这里有个工程里通用的极限切削宽度公式,是希尔教授在1960年提出来的,现在也是ISO 12100机械振动安全评估里明确要求核算的参数:b_lim = -k_c/(2K*Re[G(iω)]),其中k_c是工件材料的切削刚度,G(iω)是刀尖点的动柔度传递函数。很多人算这个公式的时候只看静态刚度,根本不管动柔度的实部——也就是阻尼的贡献,最后算出来的极限切削宽度和实际值差了快两倍。
工程里最容易踩的三个自激振动坑
第一个坑就是滑动轴承的油膜涡动与油膜振荡。很多设计手册里对滑动轴承的选型,只给了许用载荷的范围,根本没提偏心率的选型阈值。之前我们遇到的那个客户,按额定载荷选的轴承,偏心率ε只有0.32,轴颈转起来之后,油膜给的切向力刚好推着轴颈做涡动,涡动频率稳定在转频的0.42~0.48倍,一旦这个涡动频率碰到转子的一阶固有频率,直接触发油膜振荡,振幅瞬间从几微米跳到几十微米,根本不受外部切削载荷的影响。我们最后把轴承的配合间隙缩小了15μm,把偏心率拉到0.55,涡动的振幅直接降到了1μm以内。
第二个坑就是切削颤振的参数匹配。很多做车床、铣床的设计人员,以为把床身、刀塔的静态刚度做高就万事大吉,结果实际加工时,一到某个特定转速区间就出现刺耳的颤刀声,表面留下规则的振纹。去年我们团队做12工位液压刀塔的优化,实测下来,刀塔的悬伸量每增加10mm,刀尖点的动柔度就上涨18%,对应的极限切削宽度直接掉22%——这个数值和理论计算的偏差还不到5%,根本不是靠加筋就能补上的。

第三个坑就是硬轨的低速爬行。这个是干摩擦引发的自激振动:导轨面的摩擦系数在低速下会随滑动速度升高而降低,当工作台的进给推力和摩擦力的平衡被微小的振动打破时,就会出现一卡一卡的爬行现象。之前做一台立式磨床,我们按设计手册给的0.02mm预压量调的镶条,结果低速走刀时工作台卡得厉害,磨出来的平面度差了0.03mm,折腾了三天,最后把预压量降到0.008mm,把导轨油从ISO VG68换成VG46,爬行直接消失了。你说气人不?手册上的预压量是针对高速切削工况给的,低速精磨的工况根本没人提,踩坑踩得结结实实。
排查自激振动的实操步骤,别上来就拆结构
很多人遇到振动,第一反应是加筋、换硬质合金材料,把结构刚度拉满,钱花了几十万,问题一点没解决。其实排查自激振动根本不需要那么复杂。
先拿振动加速度传感器测个频谱。如果频谱上的峰值频率和所有外部激振源的频率(转频、齿频、轴承故障频率)完全对不上,基本就可以排除受迫振动,往自激振动的方向查。比如油膜涡动的峰值,就是稳定在转频的0.45倍左右,和其他激振频率完全不搭,一眼就能认出来。
找到根源之后,别上来就改结构,先想办法打断那个自激的闭环。比如切削颤振的话,最简单的方法就是稍微调一点转速,让颤振频率避开结构的模态共振峰——别小看这10%的转速调整,之前我们给那台高速铣调参数,转速从8000r/min降到7200r/min,同样的切削深度和进给,表面粗糙度直接从Ra1.6掉到Ra0.4,根本不需要换昂贵的阻尼刀柄。
还有个成本极低的技巧,就是在容易触发自激振动的位置加个微小的阻尼结构,比如在刀杆的空腔里嵌个橡胶阻尼块,成本几十块钱,就能把刀尖点动柔度的实部降30%以上,比把整根刀杆换成硬质合金划算多了。
不过话说回来,GB/T 6075.1里关于机械振动的评估要求明确提过,自激振动引发的振动,哪怕短期监测的振幅在许用值以内,长期运行也会因为交变疲劳导致零件断裂,绝对不能掉以轻心。很多人觉得只要振动值不超标就没事,恰恰漏了自激振动的非稳态特性——它的振幅会在没有任何外部载荷变化的情况下,突然从几微米跳到几十微米,等你发现的时候,零件已经裂了。
上次那个苏州的客户,调整完轴承间隙之后,现在加工铝件的表面粗糙度稳定在Ra0.8,上个月给我寄了两盒太湖大闸蟹,算把之前折腾的时间成本赚回来了。
真的,做机械设计的,别总盯着静态强度算来算去,那些藏在闭环里的自激振动,才是真的能让你熬好几个通宵改方案的隐形杀手。
