上周帮下属审减速器装配图,看见他把输出轴和6208深沟球轴承配合的轴径标了IT7公差,当场把图拍他桌上。
这玩意轴承内圈是过盈配合,选IT7?磨床都要多花半小时精磨,最后装出来轴承温升比设计值高8度,客户现场跑了俩月就烧了。
真不是我脾气急。做了十几年机设,见过太多人对着公差表瞎选等级,要么标太高浪费钱,要么标太低出故障,坑踩得比图纸上的尺寸线还密。
别拿公差等级当“越高越好”的卷面分
很多刚上手的设计师有个惯性思维,觉得公差等级越高,零件精度越好,设备越可靠。
错。
公差等级对应的加工成本根本不是线性增长的。查机械加工工艺手册的数据就知道,从IT12降到IT10,加工成本涨10%;从IT10降到IT8,成本涨30%;从IT7降到IT5,加工成本直接翻2-3倍;要是往IT3、IT2去靠,那成本根本不是普通民用设备能承担的——那是做量块、做计量基准的精度,跟你手上的输送线、减速器半毛钱关系没有。

我见过最离谱的一个图纸,是个刚毕业的小孩画的车间物料架,上面所有的安装孔全标了IT7公差。加工师傅拿着图纸找我拍桌子,说你这是要做航天舱段还是做食堂放餐盘的架子?普通摇臂钻打出来的孔都能稳定到IT12,你非要上镗床精镗到IT7,一批60个架子光加工费多花了两千多,最后装上去的时候,孔位差了2mm都能敲进去,那点IT7的精度半毛钱用都没有。
说实话,我刚做设计的时候也犯过这毛病。当年做个小型输送设备,把机架上所有的连接孔都标成IT8,结果车间加工完发现,有一半的孔因为公差要求太严,铰孔的时候钻歪了直接报废,算下来废品率快20%。领导拿着报废的零件找我谈话的时候,我脸烧得能煎鸡蛋。从那之后我标公差第一反应从来不是“选最高的”,是先问自己:这个面的精度,是不是真的需要这么高?
不同场景下的公差等级选型,根本没有万能公式
没有哪本手册能告诉你所有零件都选某个固定等级,所有的选型都是跟着实际使用场景走的。
就拿最常见的滚动轴承配合来说,GB/T 275-2015里对不同精度等级轴承的配合公差是有明确规定的:普通P0级精度的深沟球轴承,和内圈配合的旋转轴,一般选IT6公差;和外圈配合的静止壳体孔,选IT7公差就够了。之前有个做输送辊道的项目,同事为了“提高精度”,把装轴承的轴径选成了IT5,结果压装轴承的时候过盈量太大,把轴承内圈撑得变形,滚道的圆度超差了3丝,空载转的时候都卡,最后拆下来换了三个轴承才解决,来回耽误了一周。
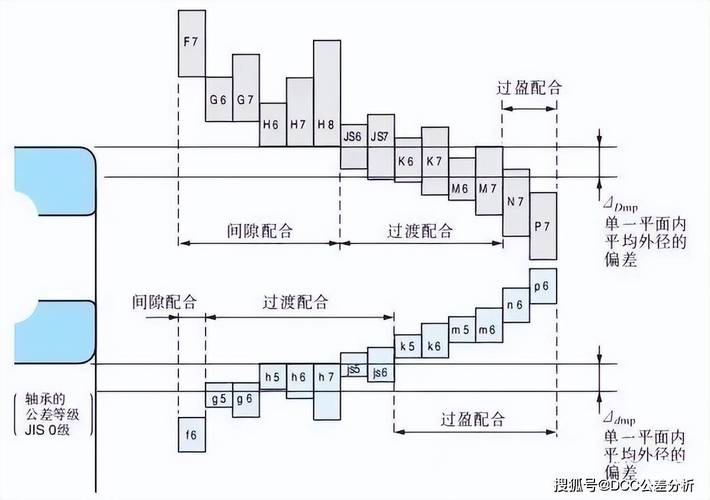
再比如和骨架油封配合的轴径,很多人随便标个IT8就完事,结果密封面的间隙太大,油封的唇口贴不住轴,跑个半年就漏油。我之前在水泥厂做项目,有个客户的斗提机漏油漏得满地都是,拆开一看,油封配合的轴径公差选了IT8,实际轴径比名义尺寸小了0.04mm,油封唇口和轴之间有缝隙,粉尘顺着缝隙钻进去,混着润滑油直接把轴承磨坏了。后来改设计的时候,把这个配合面的公差改成IT6,表面粗糙度拉到Ra0.8,用了三年都没漏过油。
还有那种没有相对运动的静定位面,比如两个铸件之间的定位销孔,选IT7公差就完全够了——你非要选IT5,铰孔的时候稍微偏一点就废了,废品率蹭蹭往上涨。我之前算过,一批120个定位销孔,从IT7改成IT5,废品率从2%涨到17%,多花的钱够多买两盒定位销了。
那些没人明说的公差等级“潜规则”

车间的老工人不会跟你讲这些,但真踩了坑就知道有多疼。
同一根轴上的多个配合面,公差等级尽量往同一精度靠齐。别一根轴上,装轴承的地方IT6,装联轴器的地方IT7,装隔套的地方IT9。加工的时候师傅每换一个台阶就要换一把千分尺,换一次测量方式,效率低不说,还容易测错数。之前有个外协厂加工的轴,三个台阶三个公差等级,师傅测的时候把IT9的台阶当成IT6测了,最后装上去隔套晃得厉害,拆下来返工花了两千多。
还有,公差等级的选择一定要匹配你合作供应商的工艺能力。别上来就标IT4、IT5,你得先问清楚供应商的外圆磨床能稳定做到什么精度。我之前吃过这个亏,标了个IT5的轴径公差,供应商说他们的磨床精度只能稳定到IT6,来回改图耽误了三周交期,挨了客户一顿骂。现在我选公差之前,都会先跟加工师傅聊两句,问问这个精度能不能稳定做出来,不会对着手册瞎标。
对了,还有个很多人忽略的点:公差等级要和你的装配工艺匹配。比如你要做热装的齿轮,算出来的过盈量是0.02-0.04mm,如果你选的公差等级太松,比如IT9,实际加工出来的轴和孔,最小过盈量可能只有0.005mm,设备跑俩月齿轮就松了;如果你选的太紧,IT5,最大过盈量到0.08mm,你把孔加热到200度都套不进去,硬敲就把轴敲弯了。
很多人觉得公差等级是个很死的知识点,对着表查数字就行。其实根本不是。
这东西是活的。
你要把加工成本、装配难度、使用场景、供应商能力全揉进去选,才不会被一堆数字牵着走。毕竟做工程的,从来不是要做精度最高的零件,是要做刚好能用、成本最低、不会出问题的零件。
上次那个标IT7轴承配合的下属,后来自己去车间跟着磨床师傅待了两天,回来改图的时候把公差全调对了。他说原来以前觉得公差越高越好,现在才知道,差一丝的精度,可能就是几百块的加工费,可能就是现场跑俩月的故障。
真的。
工程里没有那么多满分答案,刚好够用,就是最好的。
