2026-11-11 00:07:20 分类:机械设计
上周三下午的实训课,刚进门就看见第三组的男生把G代码手册摊在机床操作面板旁边,头埋得低低的,手指一行一行对着抄,连我走到身后都没察觉。
我伸手把手册抽走了。
他吓了一哆嗦。
不是故意找茬。是这学期带了三个班的加工中心实训,发现十有八九的学生把这本手册当救命稻草,真到要对着自己画的零件编程序的时候,连G00和G01的区别都要愣三秒。
藏手册不是折腾人
之前试过按部就班让学生对着手册练,结果期末考核的时候,学生对着一块没见过的铝坯,手放在操作面板上,连开机回零都要问”老师这个步骤是手册第几条”。有个女生上次考核铣平面,把进给速度输成了F1000,铝屑直接飞出来划到了袖口,她当时脸都白了,说之前练的时候都是手册上标好的参数,从来没想过为什么要输F200不是F1000。
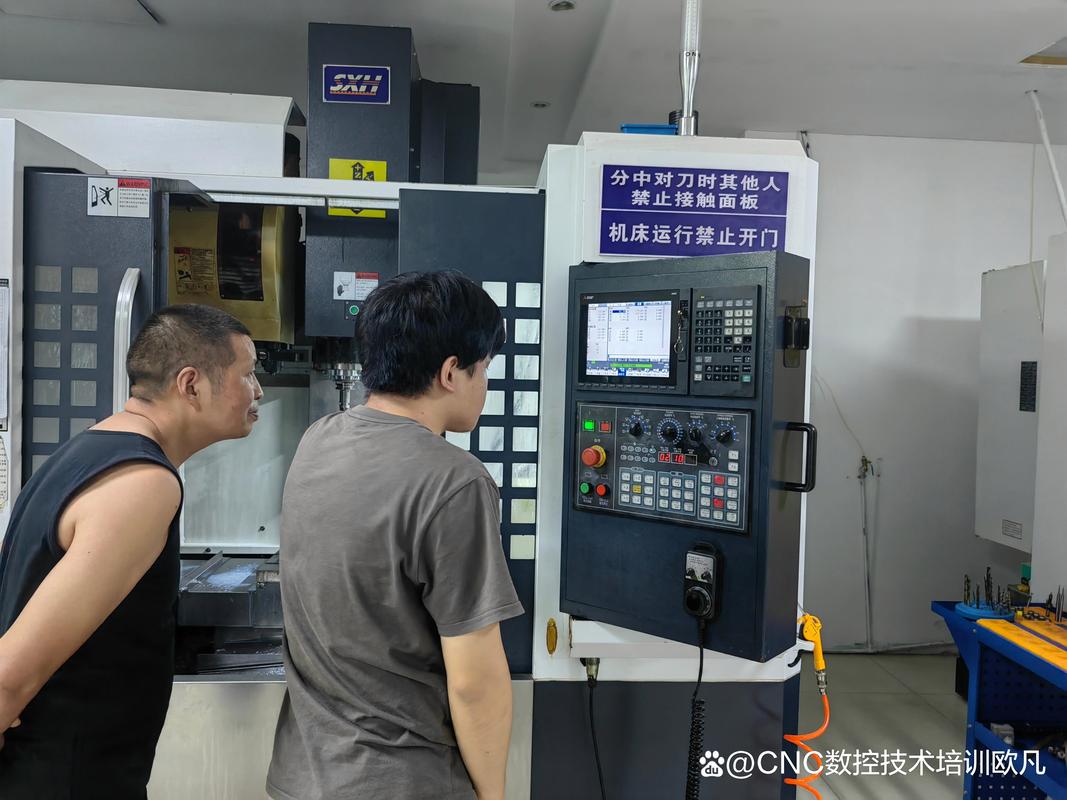 加工中心实训课学生操作面板实拍
藏手册的原因很简单,就是把之前”对着模板抄程序”的路堵死,逼他们先想清楚:自己要做的这个轮廓,刀具从哪里下,走什么路径,抬刀高度要留多少,而不是上来就翻手册找对应代码。
说实话,第一次这么干的时候我也慌,怕学生炸锅,怕进度拖不完。结果第一节课结束,那个之前抄手册抄得最凶的男生,追在我后面问,为什么他编的程序走出来的轮廓边角有个小台阶,是不是抬刀的时候没设对高度。
你看。这才是真的在想问题,不是当手册的搬运工。
学生的卡点从来不在代码上
之前总觉得学生学不好加工中心,是代码记不住,是参数搞混。这几轮课上下来才发现,根本不是。
大部分学生的卡点,是在设计环节就没想清楚——比如画零件图的时候,把内圆角设成了刀具直径一半都不到,等上机的时候才发现,自己用的10mm立铣刀根本伸不进去,要换刀的话,之前编的换刀点位置又离夹具太近,空跑的时候差点撞上去。
撞过一次。
上个月有个男生,没检查刀具半径就直接输补偿值,机床主轴带着刀往夹具上撞的那一声闷响,整个车间都能听见。他站在操作位上脸都僵了,我当时过去按急停,手都因为攥得太用力有点麻。后来复盘的时候才发现,他从画零件图开始,就没把自己用的刀具尺寸当回事,满脑子都是”只要代码写对就能出零件”。
 加工中心立铣刀加工内圆角路径示意图
我后来在课上专门留了20分钟,让学生把自己要加工的零件,先在纸上画一遍刀具的走刀路径,标清楚每一段的进给速度、主轴转速、抬刀高度,不用写代码,就画路径。一开始大家都觉得麻烦,说反正最后要输到机床里,画那玩意干嘛。直到有个学生画完路径才发现,他要铣的凹槽,走刀的时候会和夹具的压块撞上,要是直接上机,又是一次撞机。
对吧,撞一次机,主轴精度偏个几丝,修一下大几千,哪是那20分钟的画图时间能比的。
别把加工中心教成软件操作课
之前有同行跟我吐槽,说现在的学生上机连对刀都要找自动对刀仪的按钮,从来不愿意手动试切对刀,觉得慢,觉得麻烦。我特别能理解这种感受,谁不想快啊,按个按钮30秒就对完了,比手动试切、算尺寸、调补偿快多了。
但是话说回来,要是学生连试切出来的铝屑是什么形状、什么颜色,对应多少转速多少进给都不知道,就算他能把自动对刀用得溜,真到车间里碰到没有自动对刀仪的老机床,他站在旁边就傻了。
我们教的从来不是怎么按按钮换代码,是怎么把脑子里的设计,变成切切实实的金属零件。
这学期我特意在实训的最后一周,把自动对刀仪的功能给锁了,要求所有学生必须手动对刀。第一节课就乱成一团,有人试切出来的直径差了0.2mm,有人把Z轴对刀点设在了毛坯表面以下,切出来的坑深了1mm。但是两节课之后,没人抱怨了——有个之前总靠自动对刀的女生,对完刀之后加工出来的零件,尺寸公差稳定在0.02mm以内,她拿着零件对着光看的时候,那个表情,比考了满分还开心。
上周查实训记录的时候,翻到之前那个撞过机的男生写的复盘笔记,最后一行字写得歪歪扭扭:”原来加工中心不是照着代码跑的机器,是要跟它商量着来的。”
我当时就笑了。
其实哪是机器要商量啊,是我们当老师的,得跟之前的教学惯性商量着来——别总想着把所有步骤都给学生铺得平平整整,让他们顺着走就行。适当把手册藏起来,把自动功能锁上,让他们多碰几次小问题,多问几个为什么,比抄十遍代码有用得多。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:加工中心实训课上,我把标准答案藏了起来
文章链接:https://m.yqhljx.com/list_9/5629.html
