上周帮邻线的组长改一台自动上下料机的气路,拆下来的32缸径气缸全是磨花的活塞杆。他跟我拍桌子说选型计算全按样本推力算的,怎么用了2个月就卡滞?
很多做了三四年的中级工程师,对气缸的认知还停留在“算个推力选缸径”的阶段,碰到卡滞、漏气、寿命短的问题,第一反应是换更贵的进口货,其实大半是选型时漏了最关键的细节。
推力计算不是套公式那么简单
他当时给我看的计算表:0.6MPa气源压力下,32mm缸径的理论推力是482N,水平负载12kg,换算成静载荷也就117.6N,算下来负载率才24%,离样本给的推荐值远得很。我当时看完直摇头。
ISO 19973-1里明确规定,水平运动工况下气缸的长期运行负载率不能超过理论输出力的50%,垂直举升、带冲击负载的工况要把负载率压到30%以内,目的就是给动态冲击、安装误差留够冗余量。但他漏算了两个最核心的变量:一是夹爪带工件加速时的瞬间惯性力,能达到静载荷的1.7-2倍;二是导轨安装的平行度误差超了0.12mm/100mm,气缸活塞杆全程被别着劲,侧向力直接作用在导向套上。

就这工况,别说磨花活塞杆,用不了半年导向套就得磨出间隙,到时候动作精度全丢。最后给他的改法是把缸径升到40mm,负载率压到38%,前端换浮动接头抵消安装平行度误差,行程比实际需要的长8mm,加两个可调限位螺母,不让活塞直接撞端盖。
别光信样本上的“1000万次寿命”
样本上的寿命测试,是在气源绝对洁净、安装绝对平行、无任何侧向力的理想实验室环境下跑出来的,放到车间现场,能达到标称值的30%就算烧高香了。
去年我在新能源电池车间改线,原来的普通气缸每天跑2万次循环,2个月就出现动作延迟,拆开来一看,NBR密封件已经被压缩空气里带的水和杂质泡硬了,活塞杆上全是锈点。按ISO 8573-1的标准,大部分工厂的压缩空气只能达到3级洁净度,含油量5mg/m³,还带10μm以上的固体颗粒,这种气源直接接普通气缸,密封件的老化速度是实验室环境的5倍。
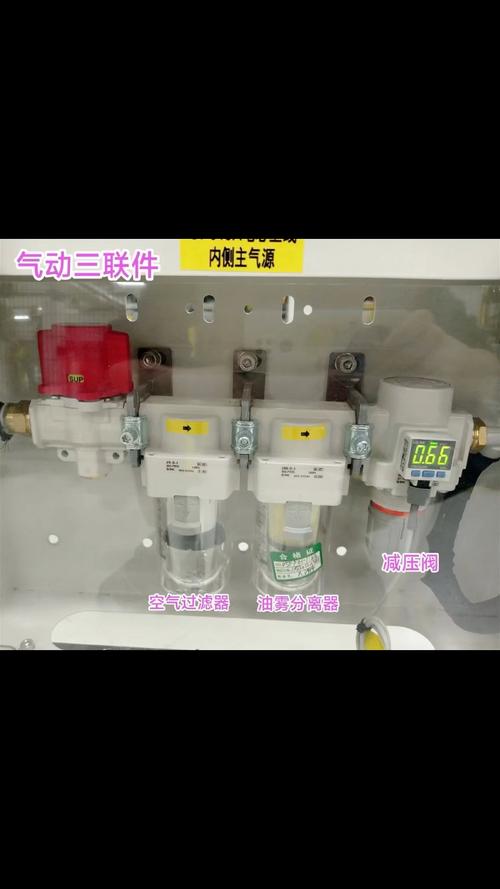
别信什么“免维护”的鬼话,除非你能保证气源绝对干净,安装绝对平行,负载绝对无侧向力——这三个条件凑齐,你都能评厂里的年度设备标兵了。这个坑我3年前就踩过:当时做一台螺丝锁付机,为了省20块钱没装浮动接头,32缸径的气缸硬连在锁付滑台上,3个月导向套就磨出0.2mm的间隙,每次锁付都偏位,返工花了我整整一个周末。从那之后我选型,不管多小的气缸,只要是带滑动负载的,必须配浮动接头。
特殊工况的选型根本不能套通用样本
很多人不管什么工况,都拿标准型气缸往上套,结果就是隔三差五出故障。比如焊接工位旁边的气缸,离焊枪只有20cm,环境温度长期65度以上,普通NBR密封件两周就脆裂,得换带FKM密封、活塞杆镀0.05mm硬铬的高温型,前面再加个2mm厚的不锈钢隔热板;食品包装线的热封工位,离加热管只有15cm,上次换的普通气缸3天就漏,换高温型之后稳定跑了8个月。
还有无尘车间的气缸,绝对不能选带油雾润滑的型号,不然油雾和车间里的粉尘混在一起,落在电池片上整批报废,得选带自润滑青铜导向套的无给油气缸,连气源端的油雾器都要拆掉。真的血的教训。
哦对,还有行程的坑:很多人选行程的时候刚好卡着工件的到位位置,比如需要推到50mm就选50mm行程的,一旦碰到工件卡滞,活塞直接撞在端盖上,密封圈当场就裂。正确的做法是行程比实际需要的长5-10mm,靠磁性开关和限位螺母调位置,别把行程用满。垂直安装的气缸更要注意,必须加个断气锁止机构,不然气源突然断了,负载直接掉下来,砸坏设备都是小事,伤到操作工就是大事故。
上次帮那个邻线组长改完的上下料机,现在跑了快半年,没再出现过活塞杆磨花的问题。说实话,气缸这东西,说简单也简单,说复杂也复杂——你把它当一个只会出推力的直线执行件,它就隔三差五给你出幺蛾子;你把它的安装、气源、负载、密封特性都算到位,它能安安稳稳跑好几年。
