上次去苏州相城的一家汽车零部件配套厂,老板拉着我吐槽,说花了80万采购的一套工业AI视觉检测系统,上线3天就直接被车间工人拔了电源。
真坑。
供应商演示的时候,大屏上的检测准确率飙到99.5%,看着漂亮得很。结果一到真实车间,正午阳光透过厂房高窗斜照在镜头上,再加上机床飞溅的冷却液在镜头玻璃上凝了层薄油膜,模型直接把油膜的反光斑当成了零件表面的划痕,10个合格件能报8个警。工人哪有那闲工夫一个个核对?
别拿互联网大模型的逻辑套工业场景
很多做AI算法的团队,是带着互联网的思维扎进工业场景的——觉得只要堆够数据、调大模型参数,就能做出通用的检测/预测模型。
纯扯。
互联网场景的容错率有多高?短视频给你推错了内容,你划走就行;电商推荐错了商品,你不买就完了。但工业场景的容错率,是按微米算的。就拿汽车轮毂轴承的滚道检测来说,按照GB/T 307.1-2005的滚动轴承公差标准,滚道表面的磨削划痕只要深度超过0.015mm,就会直接影响轴承的额定动载荷,属于绝对不能流出的报废件。
之前我们团队给这家轴承厂做优化的时候,一开始也图省事,直接拿开源的YOLOv8做微调,喂了1200张人工标注的缺陷样本,测试集上的mAP做到了98.7%。结果拿到车间连续测了2小时,漏检率直接冲到12%。
问题出在哪?
我们后来蹲在镜头旁边盯了一下午才发现——机床冷却液里的乳化液,在镜头玻璃上形成的薄油膜,反光后产生的纹理,和滚道上的细微磨削划痕,在RGB三通道的特征分布上重合度高达72%。模型根本分不出来,哪些是真的零件缺陷,哪些是镜头上的脏东西。

谁跟你说工业AI靠堆参数就行?我为了调这个模型,在车间蹲了整整11天,每天盯着镜头上的油膜变化记笔记,记录不同光照角度、不同油膜厚度下的成像特征,比当年做本科毕设熬的夜还多。
工业AI算法的核心,从来不是模型精度,是边界鲁棒性
现在太多供应商做宣传,全是拿“测试集99%以上精度”当卖点。可这精度是在什么条件下测的?是在实验室里打了固定色温的补光灯、用全新的标准零件、在无振动的台架上测的。真拉到生产线上,变量多到你数不过来。
之前给济南一家做汽车冲压件的厂做尺寸偏差预测,一开始团队用LSTM模型,喂了过去6个月的冲压机电流、滑块位移数据,在测试集上的平均绝对误差MAE做到了0.012mm,看着完美。结果换了一批新采购的钢板材料,模型的MAE直接跳到0.18mm,预测的尺寸偏差和实际值差了快20倍。
原因很简单——之前的训练数据,全是用的宝钢产的SPCC冷轧钢板,屈服强度稳定在260MPa左右。换了鞍钢的同牌号材料,因为生产工艺的细微差异,屈服强度实测是281MPa,冲压时的材料回弹量直接差了8%。模型根本没见过这种输入,直接“瞎了”。
我们后来做了什么?没换更复杂的Transformer模型,就是给模型加了三个强制输入特征:材料批次的实测屈服强度、冲压机每一次冲压的峰值压力曲线、模具的累计冲压次数。把之前藏在工艺档案里、从来没被当成训练数据的隐性变量,全拉进了模型的输入层。
调完之后,连续换了3个不同钢厂的同牌号材料,模型的MAE稳定在0.028mm以内,完全满足工艺要求。

这里必须提一句,假警率只要超过5%,一线操作工绝对会第一时间把系统的弹窗权限关了。谁愿意天天盯着满屏的报警,放下手里的活去核对根本不存在的问题?对吧。很多所谓的工业AI系统在车间活不过一周,根本不是模型精度不够,是从一开始就没考虑过真实产线的边界条件,把实验室里的理想场景当成了生产现场。
别迷信端到端,工业场景要留“人工干预的接口”
现在很多宣传把端到端的工业AI吹得神乎其神——说从传感器采集数据开始,模型直接输出控制指令,完全不需要人工参与,就能实现全流程的黑灯工厂。
听着就离谱。
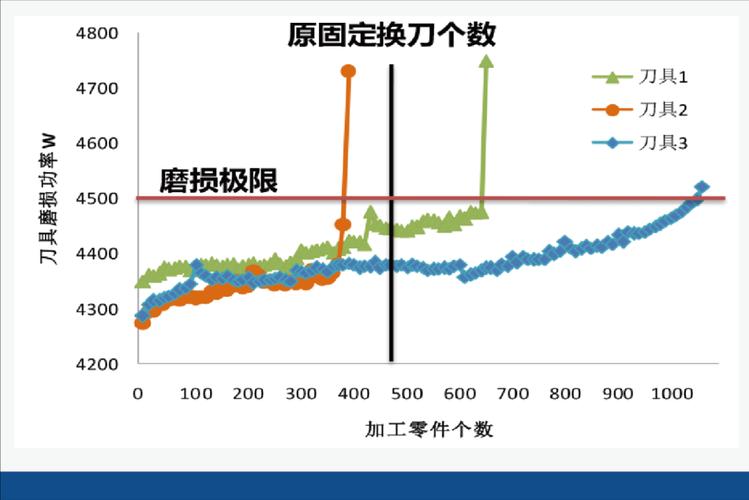
就拿我们做的数控机床刀具磨损预测模型来说,一开始做的是纯端到端的版本:模型直接输出“当前刀具剩余使用寿命117分钟”,系统到点就自动给机床发换刀指令。结果上线第一周,就被车间的老班长给停了。
老班长说,你这模型算的换刀时间,是按照刀具的后刀面磨损量达到0.3mm(按照GB/T 16461-2016的单刃车削刀具寿命试验标准,这个磨损量是硬质合金刀具的常规磨钝标准)来算的,可现在后面排产的零件,前3件是粗加工的锻件,加工余量2mm,刀具就算磨到0.4mm也能凑合用;后面的2件是精加工的齿轮轴,配合面的粗糙度要求Ra0.8,那就算刀具磨损量才到0.2mm,也得提前换。
你说模型能懂排产的优先级吗?能懂老班长听着机床的振动声音,就知道轴承有细微间隙的经验吗?根本不可能。
我当时听完就服了。
后来我们把模型拆成了三层:第一层是纯算法输出的刀具磨损量预测,带95%的置信区间,把模型拿不准的波动范围标出来;第二层是根据当前工序的工艺要求、后面的排产计划,自动算出推荐的换刀窗口;第三层是给操作工留了完全开放的调整权限——你觉得要提前换,就手动改时间,系统还会把你每次调整的记录存下来,反过来给模型做训练样本。
上次那个老班长,根据他的经验把换刀时间提前了30分钟,后来拆下来检查,发现刀具的后刀面已经有了细微的崩刃,要是按模型原来推荐的时间换,那把刀加工的3个齿轮的齿形精度,直接就超了GB/T 10095.1-2008规定的6级精度要求,损失少说也有小两万。
你说AI能替代干了二三十年的老工程师?我干了快15年机械设计,见过太多老师傅的经验是根本没法用简单的标签标注的——他摸一下零件的温度就知道切削参数不对,听机床的声音就知道主轴轴承快坏了,这种隐性的、带着几十年现场经验的判断,你靠几百条、几千条标注数据,根本学不明白。
现在回头看,那家花80万买了废系统的厂,后来找我们做优化,我们根本没换昂贵的大模型,就是给镜头加了个定时气吹装置,每10分钟吹一次镜头上的油膜,再把之前漏标的300张油膜反光样本加进训练集,最后上线运行了8个月,漏检率稳定在0.18%以内。整个优化的成本,不到之前采购费用的十分之一。
哪有什么神乎其神的工业AI算法?说到底,就是给一线工程师的经验,找了个能落地的数据化载体。你要是脱离了车间里的实际工艺、实际变量,再贵的模型,也就是个摆在展厅大屏上的演示玩具,一拉到生产现场就露馅。
