摘要:生产节拍管控不是把需求除以时间那么简单。它从客户需求倒推出 takt time,再被 OEE、良率、换型、人机工程和机构动态反复修正。落到机械设计上,一个分割器的驱动角选错,可能就让整条线每天少出两百件。下面用几个现场算例,把节拍怎么算、怎么翻译成机构参数、怎么管住漂移讲清楚。
节拍不是算出来的,是吵出来的
54秒。就这个数,把整条线卡得死死的。
客户月需求 24000 件,每月 22 天,每天两班,每班 7.5 小时。先别急着按 15 小时除。计划停机得扣:两次 10 分钟休息、一次 20 分钟晨会、换型 40 分钟。有效时间 = 15×3600 – (2×600+1200+2400) = 54000 – 4800 = 49200 秒。需求 24000/22 ≈ 1091 件/天。良率 98%,则合格品要按 1091 算,实际投产 1091/0.98 ≈ 1113 件。设备 OEE 82%,有效产出时间再打八二折:49200×0.82 ≈ 40344 秒。于是 takt time = 40344/1113 ≈ 36.2 秒/件。
这就是节拍。不是 49.5 秒,也不是 44 秒。很多人只算毛节拍,结果投产第一天就欠产。说实话,我第一次算节拍时,把 OEE 当成装饰品,被产线班长骂了一顿——那叫一个惨。
ISO 22400-2 把 OEE 拆成可用率、性能、良品率。可用率管停机,性能管速度损失,良品率管报废。节拍管控的第一步,就是承认这三块都会吃掉你的理论产能。公式不复杂:Takt Time = 有效生产时间 / 客户需求量。麻烦的是“有效”两个字。换型、休息、计划维保、质量抽检、首件确认,都得从分子里减掉。分母也不是订单量,而是合格品需求反推的投产需求。
有个坑:需求波动。月度需求平稳,周需求可能前高后低。按平均节拍设计,旺季就得加班。我的习惯是算三档:正常节拍、峰值节拍、爬坡节拍。峰值按 1.15~1.25 倍需求算,机械结构留 20% 速度余量。别小看这 20%,伺服电机惯量比、同步带宽度、导轨寿命都跟着变。
把节拍翻译成机构动作:分割器、输送线、伺服
节拍是时间,机械设计要把它变成位移、速度、加速度和扭矩。中间隔着一层翻译,翻错了,后面全是坑。
先看步进输送线。工位间距 1.5 m,节拍 36 s。有人直接算线速度:1.5/36 = 0.0417 m/s。这数没错,但没用。步进线不是匀速爬,它得在几秒内走完一个工位,然后停稳,让夹具干活。假设移动时间 4 s:加速 0.8 s,匀速 2.4 s,减速 0.8 s。位移 1.5 m,则峰值速度 v_peak 满足 1.5 = v_peak×(0.8+2.4),v_peak ≈ 0.469 m/s。加速度 a = 0.469/0.8 ≈ 0.586 m/s²。托盘加工件 80 kg,摩擦系数 0.05,加速力 F = 80×0.586 + 80×9.81×0.05 ≈ 46.9+39.2 = 86.1 N。再考虑同步带效率 0.9、安全系数 1.5,电机侧所需力约 143.5 N。选型时如果只看匀速,电机功率会小一半,启动就报警。
凸轮分割器更典型。供应商问:“节拍多少?”你说 2 s。他给你一个驱动角 270°、停止角 90° 的型号。分度时间 = 2×270/360 = 1.5 s,静止时间 = 0.5 s。听起来挺好?可你的夹具取放件需要 0.8 s,0.5 s 根本不够。换驱动角 180° 的型号,分度 1.0 s,静止 1.0 s,勉强够。但分度时间缩短,角加速度上去,冲击和振动也跟着来。选型曲线得看动态扭矩,不能只看额定扭矩。现场常见踩坑:只给节拍,不给驱动角/停止时间,也不给负载惯量。结果定位抖动,产品磕伤,工程师半夜在产线调凸轮。

伺服电机选型也一样。节拍 36 s,工位动作 28 s,剩下 8 s 用于移动和定位。如果定位时间要求 1.2 s,重复定位精度 ±0.05 mm,那丝杠导程、减速比、编码器分辨率、刚性都得一起算。惯量比建议控制在 10 倍以内,动态响应要求高时 5 倍以内。别等机械装好了才发现伺服增益调不上去——那会儿改机构,成本可就不是几千块了。
线平衡与瓶颈漂移:山积图不是挂墙上的画
节拍算完,还得看每个工位能不能在节拍内完成。把各工位作业时间画成山积图,一眼就能看出谁拖后腿。线平衡率公式:线平衡率 = 各工位时间总和 / (工位数 × 瓶颈工位时间) × 100%。假设 5 个工位,时间分别是 30、35、42、33、28 秒,总和 168 秒,瓶颈 42 秒,线平衡率 = 168/(5×42) = 80%。这意味着 20% 的工时被浪费。瓶颈工位每班多干 20%,旁边工位却有空闲。
改善套路不新鲜:ECRS,取消、合并、重排、简化。把 42 秒里的拧紧动作拆给 33 秒工位?先看物料路径。把预装移到线外?可以,但线外预装也需要节拍,别把瓶颈搬到另一个车间。SMED 换型是另一个杠杆。原来换型 40 分钟,每天 3 次,合计 120 分钟。按 36.2 秒节拍,120 分钟相当于 199 件产能。SMED 把内部作业转外部,快速夹紧,换型降到 9 分钟,每天省 93 分钟,约 154 件。这比逼着工人加班靠谱。
但瓶颈会漂移。今天瓶颈在拧紧工位,明天可能跑到测试工位。为什么?人员熟练度、来料波动、刀具磨损、设备小停机,都会让实际循环时间变长。ISO 22400-2 里的性能损失,往往就是这么来的。节拍管控不是画完山积图就结束,得每天盯小时产出。每小时实际产出低于计划 5%,就该有人去现场看。低于 10%,拉 Andon。

管控落地:看板、响应、标准作业
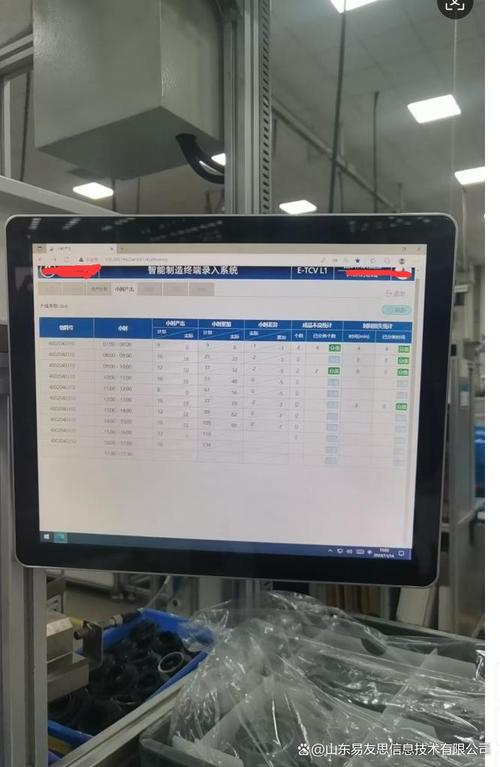
节拍看板别只显示“计划 1000,实际 850”。太粗。要拆到小时,甚至每 30 分钟。显示目标节拍、实际节拍、偏差原因。班长一眼知道是缺料、停机还是质量卡壳。Andon 拉绳不是装饰,拉绳后 5 分钟内必须有人到场——这个响应时间得写进标准作业。
标准作业组合票是另一个好东西。它把每个操作员的动作顺序、行走路线、取件位置、质量检查点都画出来。节拍内完成不了,要么改作业顺序,要么改工位布局,要么加人。但加人是最贵的,先看前两个。
还有数据。MES 采集每台设备的循环时间,SPC 管质量,OEE 看板管效率。数据别只用来月底汇报。用滚动 7 天数据看节拍趋势,比单日数据稳。突然上升?查换型、查来料、查刀具。突然下降?别高兴太早,可能是传感器坏了。
说实话,生产节拍管控最难的,不是公式,是让设计、工艺、生产、维护坐在一起看同一组数。机械工程师把机构选型算准,工艺把作业顺序排顺,生产按节拍拉线,维护把 MTTR 压住。少一环,节拍就是个纸面数字。
结语
节拍是产线的心跳。算准它,只是起点;把它翻译成机械动态参数,才是设计功夫;管住它的漂移,才叫生产节拍管控。下次有人问你“节拍多少”,别只报一个秒数。把 OEE、良率、换型、驱动角、惯量比一起报出去。对方可能会愣一下,然后你就知道,这活算是干明白了。
