摘要:车间业务协同不是把看板挂到墙上,而是让设计、工艺、计划、物流、质量在同一套数据上对齐。本文从机械加工现场的几个典型断点切入,谈工单、工艺路线、刀具、物料齐套与质量追溯的落地细节。约 2000 字,适合中级工程师。
一张工票背后的信息断层
某减速机厂,箱体加工线。设计在 PLM 里把轴承孔端面的螺栓孔从 φ12 改成 φ14,ECN 也批了。工艺文件更新了,MES 里的工艺路线却没同步。夜班操作员拿着旧版工票,照旧钻 φ12。早上装配,螺栓穿不过去。停线两小时。
这不是加工能力问题。这是车间业务协同最典型的断点:同一份数据,在正确的时间,到达正确的人。少一个条件,现场就翻车。
工票、图纸、程序、刀具清单、检验规程、物料批次,任何一个版本对不上,都会变成废品或停线。你说靠人盯?可以盯一天,盯不了一周。半夜被电话叫醒的滋味,不好受。

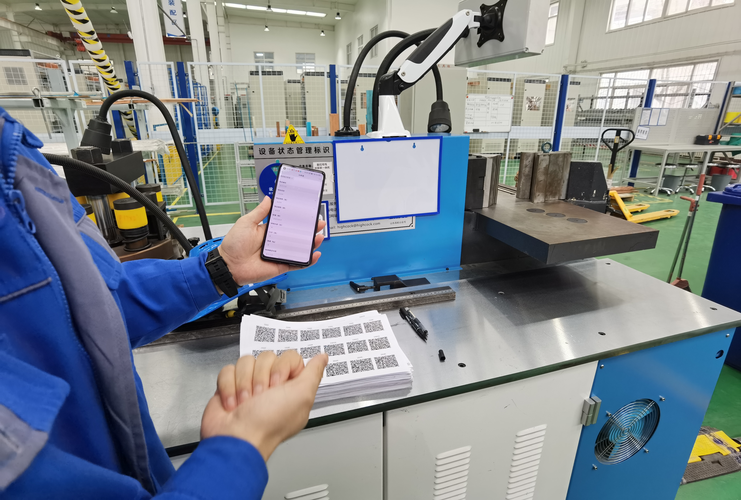
变更生效时间不是一张文件发布就完事。粗略写:T_eff = max(图纸发布, 工艺发布, 程序验证, 物料齐套, 检验规程确认)。若 MES 的工单仍引用旧版本,T_eff 实际被推迟到现场发现那一刻。ISO 9001:2015 的 8.5.1 讲生产受控,IATF 16949 对变更管理更狠。落到车间,就是版本冻结、条码扫码、程序与工单绑定。别嫌麻烦。
工艺路线不是路线图,是资源约束下的动态解
书本上的工艺路线:下料、粗车、精车、铣、钻、热处理、磨。现场呢?经常变。设备精度、刀具寿命、人员资质、热处理炉批、磨削余量,哪个都能把路线扳弯。
比如箱体孔系同轴度要求 φ0.02 mm。三台卧加,只有一台精度够。计划员排产时如果不知道设备能力矩阵,就会把工单扔给一台干不了活的机床。等质检发现超差,已经晚了。
车间业务协同在这里要解决的是:工艺路线、设备能力、刀具资源、人员资质、检验计划,五张表实时对得上。OEE = 可用率 × 性能率 × 合格率,这个公式不是给老板看的。可用率受换型影响,性能率受刀具影响,合格率受工艺窗口影响。三个都掉,瓶颈就冒出来。
换型时间能压吗?能。SMED 不是口号。把内换型转外换型,预调刀具、提前备料、快换夹具。首件检验别省。首件不合格,整批白干。刀具寿命用泰勒公式 vc T^n = C 做底子,现场更常用寿命计数:加工数量到设定阈值 80% 预警,100% 强制换刀。听起来机械,但比老师傅凭声音判断靠谱。
物料齐套与质量追溯:协同的硬骨头
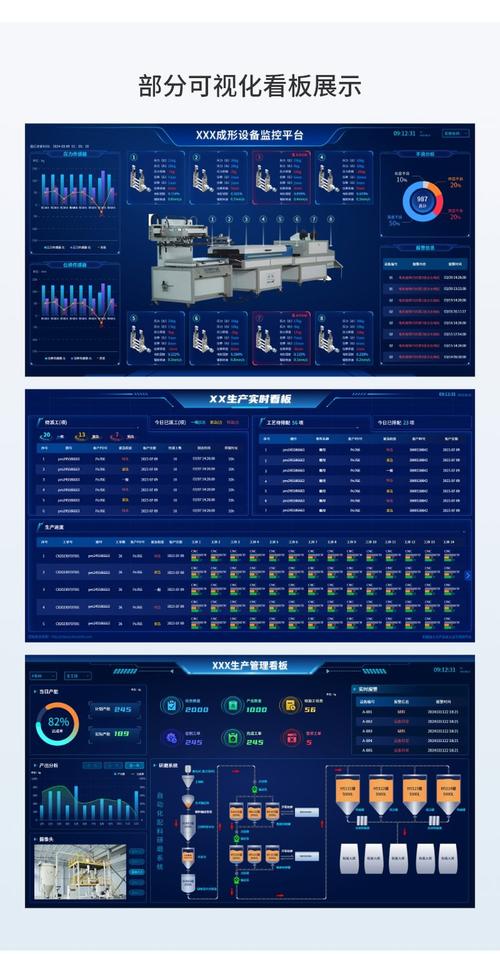
工单下发前,齐套检查必须自动跑。欠料还硬上,线边库堆成山,在制品周转率一塌糊涂。ERP 说物料有,MES 说没配盘,仓库说在待检区。谁对?取决于批次、库位、质检状态。三个系统各说各话,计划员只能打电话。
质量追溯更麻烦。关键尺寸 φ50H7,公差 +0.025/0。加工中心在线测量,数据如果不回传 MES,装配可能靠选配硬凑。选配是本事,但选配到无人知晓,就是隐患。IATF 16949 要求追溯批次、炉号、刀具、程序版本、操作员、检验记录。机械行业没汽车那么严,但出口件、安全件,一样跑不掉。
热处理变形是另一个坑。磨削余量 z = (D_before – D_after)/2。一般留 0.2 到 0.4 mm。可热处理变形 δ 波动大,渗碳淬火后椭圆、翘曲都可能。工艺协同没做好,磨不出来,只能返工。返工一次,成本翻倍。
落地时,先修数据,再谈系统

见过太多厂:MES 大屏很炫,基础数据一塌糊涂。物料编码一物多码,BOM 层级混乱,工艺路线缺工步,设备台账型号对不上。系统上线那天,就是数据灾难开始那天。
车间业务协同的底座是主数据。物料、BOM、工艺路线、设备、人员、检验规范。编码规则要统一。工单状态机要清晰:创建、下达、派工、开工、报工、检验、入库、关闭。异常路径也要画出来:缺料、设备故障、质量超差、紧急插单。
接口层面,ISA-95 / IEC 62264 是通用参考。ERP 管订单和财务,MES 管执行,PLM 管设计。OPC UA、MTConnect 做设备互联。但接口不是目的。目的是变更闭环。ECN 从 PLM 发出,工艺在 CAPP 落成路线,MES 生成工单,仓库配料,质检加检验项。每一步有确认人、有时间戳。
KPI 别贪多。工单准时完工率、一次合格率、在制品周转率、设备综合效率。四个够了。数据每天对,异常每周复盘。否则大屏只是电视机。
结论:把协同当作工艺参数来管
车间业务协同,本质是让信息流跟物流同节拍。设计变更、工艺路线、物料齐套、质量追溯,每一环都要有版本、有责任人、有闭环。系统能帮忙,但先修数据。工艺文件不是墙上挂的,是工单里跑的。把协同当成一道工序来做——输入、输出、公差、检验方法,全都写清楚。它就不虚了。
