工艺经验库:把车间里的“手感”变成可复用的工程约束
摘要:工艺经验库不是把老师傅的笔记本扫描成PDF。它更像一套面向制造现场的知识约束系统:记录工况、参数、失效模式、置信度与适用边界,并让检索、版本、追溯和权限都能落地。本文从机械加工场景出发,聊几个设计字段、选型权衡和常见踩坑。
别急着买软件,先想清楚一条工艺经验长什么样
很多工厂上经验库,第一反应是找个网盘或PLM模块。结果呢?资料上传了,没人查。因为查不到。一条有用的工艺经验,至少得回答:什么材料、什么硬度、什么机床、什么刀具、什么冷却、什么夹具刚性、加工哪个特征、目标是什么、实际结果如何。少一个,复用就会翻车。比如同样40Cr调质,硬度HB220和HB280,刀具寿命差出一截。你只存个转速800 r/min,下回换台旧机床,主轴跳动0.03 mm,声音立刻不对。
我们内部做过一个粗糙但有效的模板:material、hardness、machine、tool_grade、coating、geometry、coolant、fixture、operation、params、kpi、failure_mode、confidence。注意最后两个。没有失败模式,经验库会变成广告册。没有置信度,新人会把孤例当真理。经验库的第一性不是“存”,而是“可判定复用条件”。
参数背后的公式,才是经验库的骨架
很多人问我,工艺经验库要不要放公式。要。但别堆公式。公式是骨架,不是装饰。比如车削外圆,切削速度:
vc = π D n / 1000
其中vc单位m/min,D是工件直径mm,n是主轴转速r/min。你存n不如存vc,因为换直径后n要重算。铣削进给:
vf = fz z n
fz是每齿进给mm/z,z是齿数。材料去除率大概:
MRR = ae ap vf
ae是径向切宽,ap是轴向切深。这些计算不复杂,却能把“师傅说开快点”翻译成可比较的数。刀具寿命用Taylor公式:
vc T^n = C
T是刀具寿命min,n和C取决于刀具与工件组合。ISO 3685对刀具寿命试验有规定,但现场不可能天天做试验。所以经验库要存“局部有效”的n、C拟合值,并标注数据来源和样本量。别小看这个。我们曾把某硬质合金铣刀在45钢上的C值直接套到40Cr上,寿命从45 min掉到12 min。教训很直接。
表面粗糙度也有常用估算:
Ra ≈ f^2 / (32 rε)
f是每转进给mm/r,rε是刀尖圆弧半径mm。这公式只在理想几何、无颤振、无积屑瘤时近似成立。所以经验库必须留一个备注字段:适用边界。比如condition_note:无中心架、悬伸3D以内、乳化液压力1.5 MPa。没有边界,公式就是陷阱。
一个压铸件毛刺案例:经验库怎么避免“上次能行”

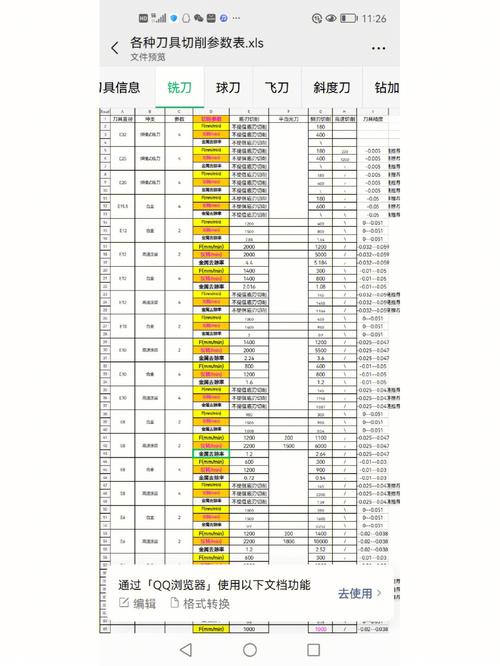
去年有个压铸铝壳体,去毛刺工位老出问题。毛刺忽大忽小,有时还崩边。工艺员翻经验库,找到一条:转速12000 r/min,进给800 mm/min,刀具D6双刃。照抄,结果崩了。为什么?那条经验来自另一台高速机,主轴热伸长稳定,夹具是液压多点支撑。这台设备是旧雕铣机,夹具只压了两个点。振动一上来,小直径刀具马上叫。
后来我们补录了字段:spindle_runout、fixture_stiffness、clamping_points、thermal_drift。再把参数改成转速9000 r/min,进给520 mm/min,径向切宽从1.2 mm降到0.6 mm。毛刺合格率从78%提到96%。这条经验才真正可复用。你看,经验库的价值不在“记录正确”,而在“记录为什么曾经正确”。
我也踩过反向坑。有次为了省事,把失败记录标成“无效数据”删了。半年后另一个项目又掉进同一个坑。失败样本比成功样本贵。成功可能靠运气,失败往往暴露约束。所以经验库的字段里,failure_mode和root_cause应该和params一样重要。甚至可以给失败样本更高的检索权重。
版本、权限和追溯:别让经验库变成甩锅工具
工艺经验库一旦接入生产,就会碰到责任问题。参数是谁改的?哪台设备验证的?什么时候失效?如果这些查不到,大家就不敢用。我们后来强制三段版本:草稿、验证中、冻结。冻结版本才能下发到MES。每次修改生成新版本,旧版本不删,只标记deprecated。权限也分三层:录入人、审核人、发布人。别嫌麻烦。有次夜班操作工把一条未验证的参数拿去跑,刀断了。追责时发现经验库没有状态标识。这锅,系统得背一半。
行业里常用追溯思路可参考ISO 9001对成文信息控制的要求,但落到工艺经验库,至少要能回答:谁、在什么工况下、用什么设备、验证了多少件、结果如何、有效期到什么时候。如果经验有保质期,比如刀具涂层批次变化后,旧参数可能失效,那就设置review_date。过期自动提醒。别让它悄悄腐烂。
冷启动与熵增:没人愿意写,怎么办
说实话,经验库最大的敌人不是技术,是人性。老师傅觉得写下来就没价值了。新人觉得填表太烦。中层觉得看不到KPI。我的建议很土:把录入嵌进现有流程。比如首件确认时必须填一条工艺卡,异常关闭时必须填一条失效记录。字段别多,先抓关键15个。后面再扩展。奖励也别发钱,发“免加班券”或者优先选设备,反而有用。
另外,检索必须做语义。光靠关键词,查“振纹”可能找不到“颤振”。可以建同义词表:振纹、颤振、chatter、让刀、让刀纹。再把材料、刀具、机床做成标签。最好和工艺路线绑定。这样工艺员编程序时,旁边就能弹出相似工况的经验卡片。用不用?看置信度。置信度高的,直接带参数;置信度低的,只提示风险。

结论:经验库是活的工艺约束系统
工艺经验库不是文档库,也不是老师傅的电子笔记本。它应该把材料、设备、刀具、夹具、参数、失效、置信度和时间都绑在一起。能计算,能追溯,能过期,能拒绝复用。做到这些,它才配叫“库”。否则,只是一堆看起来很努力的PDF。嗯,就这样。
