摘要
复合加工的核心矛盾,从来不是“能不能一次装夹把活干完”,而是精度链、节拍链、信息链能不能同时收敛。下面从结构选型、精度合成、自动化周边三个维度,聊聊实际项目里反复踩过的那些坑——有些是钱的问题,有些纯粹是认知问题。
一、先别急着选机床,把工艺链拆开看
很多项目一开始就错了。图纸还没吃透,设备清单已经列好:一台车铣复合,加一台机器人,加一个料仓。“复合”两个字听起来太爽了。
但复合加工真正解决的问题是什么?减少装夹次数,从而切断基准转换带来的误差累积。就这么简单,别的都是副产品。
举个实际例子。某液压阀体,原工艺三步:车床车端面和外圆,加工中心铣四个侧面油口,钻床钻斜孔。三次装夹。位置度要求 φ0.05 mm,实测经常在 0.07~0.09 mm 之间飘。
为什么?每次重新装夹都在引入新的定位误差。三爪卡盘定心精度大致 0.02~0.03 mm,再加上端面贴合平面度、切屑残留……这些误差不是简单相加。同一台设备上的重复装夹,我习惯按方和根(RSS)估;跨设备,基本就是线性累加了,跑不掉的。
换成复合单元,一次装夹完成车和铣,基准统一。位置度直接干进 0.03 mm 以内,很稳定。
代价呢?设备成本翻两倍多,编程复杂度翻三倍。这笔账,得在立项阶段就算清楚,别等验收才发现产能对不上。
二、Y轴:绕不过去的一道坎
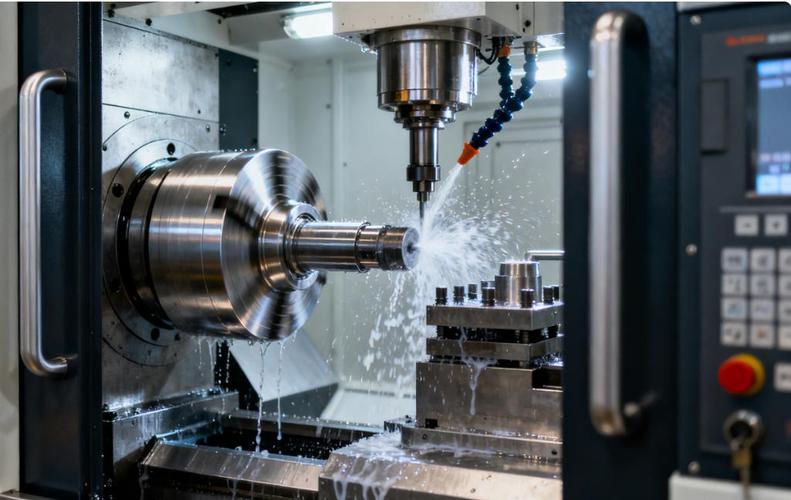
车铣复合的底子是“车”,要往“铣”上长。可这两套坐标系天然冲突——车削是回转对称,铣削偏偏要求偏离回转中心。所以有了 Y 轴。
实现路径大致三类:正交 Y 轴(真 Y 轴)、虚拟 Y 轴(B 轴摆动补偿)、还有极坐标插补(C 轴+X 轴联动)。
正交 Y 轴刚性和精度最好,但滑枕结构让机床体积和成本一起上去。虚拟 Y 轴靠 B 轴摆动加 X/Z 补偿合成 Y 向位移,便宜,可是在行程边缘动态刚度掉得厉害——B 轴角度分辨率通常 0.001°,换算到 50 mm 刀尖半径上是 0.87 μm,勉强能用。极坐标插补最省,但只适合小偏心、低要求,象限切换点的轮廓误差会明显放大。
怎么选?看零件。阀体、法兰这类要交叉孔、偏心孔的,别省钱,上正交 Y 轴。轴类零件上铣个扁、铣条槽,偏心量不超过 20 mm,虚拟 Y 轴够用得很。

三、副主轴对接:精度链上最脆的一环
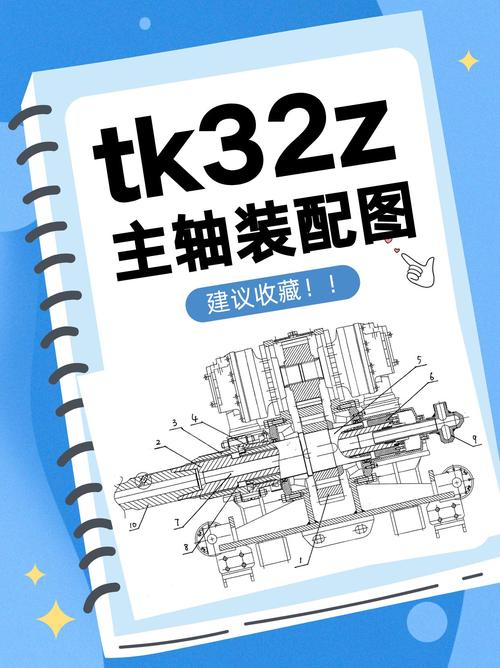
副主轴是提效的关键——一头加工完,另一头接着干背面。但对接那一瞬间,问题特别集中。
我见过最典型的故障:副主轴与主轴同轴度冷机时 0.01 mm,跑两小时后变成 0.035 mm,零件背面外圆跳动超标。查了半天,是主轴热伸长。4000 rpm 连续两小时,轴向热伸长 30~40 μm 属于常态——这个量级,机床样本上基本不会标。ISO 230-3 里把它叫热漂移,可验收时很少有人测。
对策有几条。对接前让主轴空转预热,代价是节拍;用弹性夹头加浮动补偿,允许小量偏心;或者干脆退回单主轴二次装夹,用高精度弹簧夹头定心——批量不大的话,这样反而更划算,我是认真的。
还有个极易忽略的点:同步相位。两主轴接料时 C 轴角度必须对齐。若背面要加工与正面有相位关系的特征(比如两端键槽同相位),这个对齐精度直接决定成败。一般要求 C 轴重复定位优于 ±0.005°,高端机能到 ±0.001°。
算一下:C 轴误差 0.005°,在 R = 40 mm 处的切向偏差是 40 × 0.005 × π/180 ≈ 3.5 μm,可以接受。掉到 0.02°,就是 14 μm。键槽错位,肉眼可见。客户不骂你才怪。
四、精度合成:别把误差简单相加
不少工程师做精度预算时直接线性相加,算出来超标,就把余量往死里压,成本暴涨,还未必管用。
正确做法是区分系统性误差与随机性误差。系统性误差(丝杠螺距、几何误差、热变形)可以补偿,也可以代数相加;随机误差(重复定位、伺服跟随、振动)按方和根合成。
举个例子。一台复合单元,X 轴定位精度 0.008 mm、双向重复定位 ±0.003 mm(按 ISO 230-2 测),C 轴分度精度 ±0.003°,刀具与工件间热漂移 0.015 mm。要加工 φ30 偏心孔,偏心距 35 mm,位置公差 φ0.03 mm。
C 轴在 35 mm 半径上的切向误差 = 35 × 0.003 × π/180 ≈ 1.8 μm。直线轴与热漂移按 RSS 混算,综合大致落在 0.019~0.022 mm,还有余量。可要是 C 轴掉到 ±0.01°,切向就是 6 μm,再叠上热漂移,局面立刻紧张。
所以我的判断是:复合单元里,C 轴精度和热稳定性,比直线轴定位精度更值得花钱。这个结论跟很多人第一直觉是反的。
五、自动化周边:节拍是算出来的,不是买出来的
单元自动化通常包含机器人或桁架上下料、料仓、在线测量、刀具寿命管理。
先戳破一个误区。很多人以为机器人的重复定位精度决定上下料精度。不是。六轴关节机器人一般 ±0.02~±0.05 mm,这点精度根本不能直接用来把零件定位到卡盘上。
真正起作用的是卡盘的自动定心能力和工件的自定心导向结构。机器人只要把零件送到 ±0.3 mm 内,剩下的交给锥面导向、弹簧夹头或自定心三爪。毛坯件?那还得靠视觉或接触式找正。
再说节拍平衡。一个单元的产能不取决于最快的机床,取决于最慢的那一步。
假设:切削 3.2 min,换刀 10 次每次 2.5 s,副主轴对接 8 s,机器人上下料 45 s(这一项经常被严重低估)。机床内节拍 ≈ 3.2×60 + 25 + 8 = 225 s。如果上下料与加工并行(双工位或仓内完成),整机节拍仍是 225 s,产率约 16 件/小时;一旦串行,变成 270 s,产率跌到 13.3 件/小时。差了 20%。为这 20% 上一套双工位交换系统值不值?算投资回收期,答案自然出来。
六、几个真踩过的坑

排屑。复合加工产出的是车削卷屑加铣削碎屑的混合体。传统车床排屑槽按卷屑设计,碰上铣削的粉末切屑,容易在防护罩死角堆积。建议配 70 bar 以上高压内冷,加程序化断屑,或者干脆写一段定期冲洗程序。
断刀检测。多工序复合,φ3 以下的小铣刀断了很难发现。等下一道工序把工件废掉才报警,损失是双倍的。主轴负载监控或激光对刀仪在线抽检,每 N 件自动测一次,成本不高但很救命。
后置处理。这个最容易被低估。五轴复合的运动学复杂,各家对虚拟 Y 轴、C 轴联动的实现逻辑都不一样,CAM 的刀位文件必须过专用后置。见过太多项目,仿真里跑得好好的,上机就撞——后置里 C 轴起始角定义反了,就这么低级,但很贵。
写在最后
自动化复合加工单元的本质,是把“多次装夹、多台设备”的不确定性,压缩进“一次装夹、一个基准”。但压缩是有代价的:设备成本、编程复杂度、热管理、排屑管理,全部上一个台阶。
设计这种单元时我通常先问自己三个问题。零件的公差链里,哪一环是只能靠减少装夹次数才能解决的?C 轴精度和热稳定性,够不够?节拍瓶颈到底在机床内还是机床外?
答不上来,就别急着下单。
