实训室那台小型减速器装配线,上周又停了。不是机械卡死,是学生扫完零件二维码,屏幕弹出一行红字:工单与物料批次不匹配。旁边的学生挠头,说老师我明明扫了。我凑过去看,他扫的是零件码,工位上的工单码贴在另一个角落。两个码相隔不到十厘米,但数据链断了。这就是生产物料全链追踪在课堂里最真实的样子——它不玄乎,就是一个个扫码动作、一张张流转卡、一次次版本变更堆出来的。
二维码贴上去,链子反而断了
刚开始带这个综合实训项目时,我犯了个错。我以为追溯就是给每个零件发个身份证。学生也这么想。他们花了两周画三维模型、出工程图,然后兴冲冲地打印二维码,往零件上一贴,说搞定了。我问:谁扫?什么时候扫?扫完数据存哪?他们愣住。
后来在装配工位上,问题爆发了。学生设计的夹具只考虑定位和夹紧,没给扫码枪留位置。工人(其实是另一组学生扮演)要一手扶零件,一手拿扫码枪,节拍直接崩了。有个小组更绝——他们把二维码贴在零件底面,装配后完全看不见。追溯?追个鬼。
这个卡点让我意识到,生产物料全链追踪本质上是一个机械设计问题,不是IT问题。扫码动作要嵌入装配动作,传感器要集成到夹具里,数据采集点要跟着工艺路线走。于是我让学生重新设计夹具:在定位块旁边挖槽,埋一个RFID读写头,零件放到位,标签刚好经过天线。节拍没增加。但代价是夹具结构复杂了,加工成本上去了。设计取舍就在这里——你要追溯粒度多细,就得在机械结构上付出多少代价。
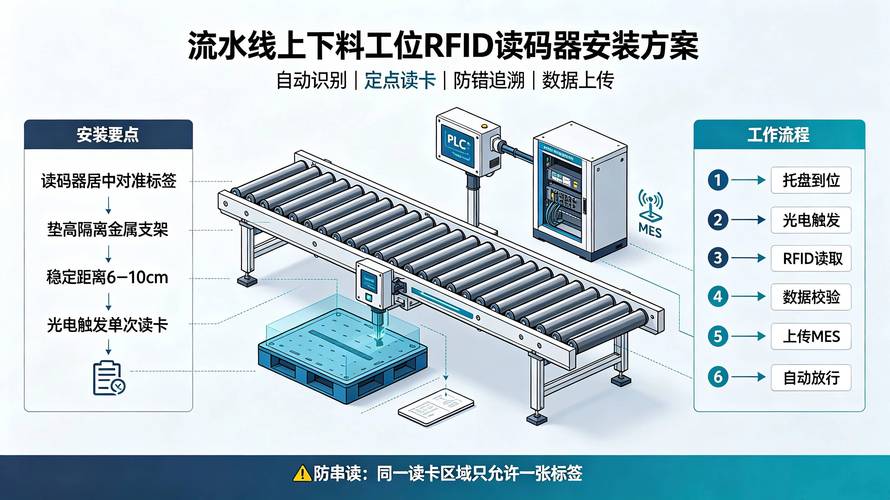
有个学生问我,老师,能不能不扫码,用视觉识别?我说可以,但你得考虑光照、遮挡、节拍。他回去试了,在装配线上装了个摄像头,结果零件反光,识别率不到七成。后来他改成在夹具上做机械限位,配合一个接近开关,只判断零件是否到位,不识别具体批次。这也是一种追溯——追溯不是非要知道是哪一个,有时候只需要知道是不是这一类。当然,质量追溯要求高的时候,这个方案就不够。
图纸版本对不上,追溯就是空话
上学期期末,学生做了一批行星齿轮架。装配时发现有几个装反了。想追溯是哪批料、哪个版本图纸出的问题。结果BOM表里没有版本字段,图纸文件夹里躺着三个版本,文件名分别是“最终版”“最终版改”“最终版改2”。
这事怪我。我在课程初期没强调设计变更管理。学生画完图就导出BOM,物料码和图纸版本没有绑定关系。后来零件出问题,只能靠回忆和聊天记录倒推。那感觉,挺懊恼的。
改进动作很具体:在BOM模板里加两列——图纸版本号和生效日期。物料码生成时,自动带上版本前缀。比如GJ-001-A,A代表图纸版本。如果图纸升版,物料码跟着变。学生在ERP里录入时,旧版本的物料码自动冻结。听起来简单,但实施起来学生还是卡。他们不习惯把设计和数据管理放在一起。画图多爽,填表多烦。

我只好在课堂上手工跑了一遍流程。拿一个简单的轴套零件,从图纸V1到V2,改了倒角。我让学生模拟采购、入库、领料、装配。V1的料还没用完,V2的料已经来了。如果物料码不变,仓库里两批料混在一起,追溯链就断了。学生这才明白:物料全链追踪的起点不是仓库,是设计部门的版本控制。
不过话说回来,课堂上不可能搞一套完整的PDM系统。我们用的是共享文件夹加Excel,偶尔用Git管图纸。学生一开始觉得土,后来发现Git的提交记录和版本标签,跟物料追溯的逻辑一模一样。有个学生甚至把commit hash写进了物料码备注里。算是意外收获。
工具链跑通之前,先让学生手工跑一遍

很多学生一上来就想上系统。ERP、MES、数据库、API。我说别急。你们先用纸质流转卡跑一遍装配线。
结果纸质卡跑到第三个工位就乱了。问题出在字段不统一。头一张卡写“物料编号”,第二张卡写“零件号”,第三张卡写“图号”。同一个东西,三个名字。数据没法汇总。还有个小组,流转卡上的时间只写到分钟,但装配节拍是秒级的。追溯精度根本不够。
手工跑一遍的好处是,所有数据断点都会以物理形式暴露出来。谁漏签了,哪张卡丢了,哪个字段没人填。一目了然。等他们换成Excel,再换成数据库,这些问题会变成字段约束和必填项。但如果你一开始就上系统,学生只会觉得是软件难用,不会意识到是自己的设计流程有漏洞。
后来我们引入了一个轻量级方案:用树莓派做网关,通过OPC UA从PLC读取工位状态,同时用扫码枪往SQLite里写物料记录。学生要做的,是设计一个简单的数据映射表——哪个工位、哪个传感器、对应哪个物料字段。这个映射表才是核心。工具链只是壳。
有个组卡在时间同步上。PLC的时间戳和扫码枪的时间戳差了几秒,追溯时对不上。他们折腾了一下午,最后发现是树莓派没开NTP。这种坑,讲一百遍不如让他们踩一遍。
学生反馈里藏着的真问题

结课时我让学生写一段反思。有个学生写:“我原来以为追溯就是扫码,现在发现是设计谁在什么时候用了什么料,出了问题能找回来。”这话朴素,但点到了本质。
另一个学生写:“我们组把夹具改了四次,每次都是因为扫码位置不对。后来我画夹具的时候,会先想工人怎么拿零件,再想扫码枪放哪,最后才画定位销。”这就是设计思维的转变。从功能导向变成流程导向。
还有个学生吐槽:“老师,我们做的追溯系统只能追到批次,追不到单件。如果客户投诉一个齿轮异响,我们只能召回整批。”我说,对,这就是成本和精度的取舍。单件追溯意味着每个零件都要有唯一码,都要在每道工序扫码。节拍、成本、数据量,都是指数级上升。你们现在做的,已经能满足大部分课堂场景。要再进一步,就得重新设计产线。
我自己也在反思。这门课以前叫“机械制造工艺”,我把生产物料全链追踪塞进来,课时很紧。有些小组只做到了仓库到装配的追踪,没来得及做质量闭环。但我觉得值。因为学生至少知道了:物料流和信息流是两条必须并行的线,任何一条断了,追溯就是空话。
下次开课,我打算在夹具设计任务书里直接加一条要求:夹具必须预留传感器安装位。不再事后补。另外,BOM版本管理要从第二周就开始,不能等出事了再教。还有,我想找一条真实的产线视频,让学生先看别人怎么追,再自己动手。省得他们总觉得扫码是小事。
课堂里那条断掉的追溯链,现在还没完全接上。但至少,学生知道链子在哪断的。这比背定义强。
