摘要:生产链路业务打通协同,最怕把它当成一个IT项目。机械制造里,EBOM、MBOM、工艺路线、工单、批次、设备参数,任何一层版本错位,车间就会用正确的方法干出错误的结果。下面这些内容来自几个装配线、机加线和压装工位的真实折腾。不保证优雅,但尽量让接口在断网、换型、返工的时候还能讲人话。
别急着画集成大图,先盯住三张BOM的脸
EBOM是设计意图,MBOM是制造承诺,PBOM更像工艺路线上的物料清单。三者不是复制粘贴。一个行星减速机项目,设计BOM里只有轴承6206,制造BOM里却要拆出润滑脂、调整垫片、挡圈,甚至压装工装。你如果拿图号当物料编码,改版时图号不变,版本悄悄从A跳到B,采购、仓库、装配线各拿一支旧枪,打出的不是同一场仗。
物料编码、图号、版本号必须分离。编码回答“这是什么”,图号回答“图纸是谁”,版本回答“哪一版”。接口传BOM时,至少要带父项物料、子项物料、用量、单位、有效日期、变更单号、替代关系。ISO 10303 AP242在跨系统交换上有用,但别指望它替你解决管理口径。PLM说“生效日期”,ERP理解成“采购日期”,MES理解成“开工日期”,这种歧义足够让计划员在周一早上摔电话。
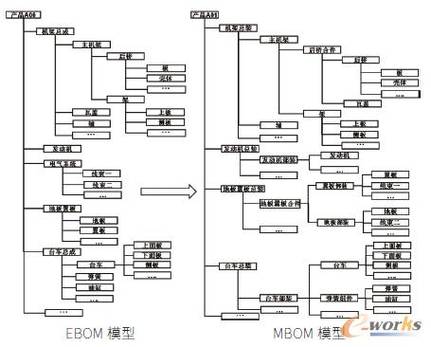
我见过最省事的做法,是先在PLM里把虚拟件、 phantom 件、工艺合件定义清楚。虚拟件不该进ERP库存,但MBOM可能要展开。工艺合件在装配线按套领料,在ERP里却按件采购。这些规则不写进主数据,接口再漂亮也只是个传声筒。说实话,主数据治理很枯燥。可它省下来的,是后面无数个“为什么缺一个垫片”的夜晚。
ISA-95 不是表格,是边界与责任
ISA-95,也就是 IEC 62264,把企业层和制造层切开:L4 的ERP管订单、成本、采购,L3 的MES管工单、工序、报工,L2 的SCADA管设备状态,L1 的PLC管动作。问题是,很多项目把这张层级图贴墙上,然后接口里全塞自由文本。工单状态写成“差不多了”“已干完”,质量状态写成“有点问题”。这就不是协同,这是猜谜。
报工不能只回数量。至少要有工单号、工序号、资源ID、人员ID、物料批次、开始/结束时间、合格数、不合格数、报废数、返工数、质量代码。若做压装、拧紧、焊接,还要带程序号、扭矩、压装力曲线、峰值、合格窗口。OPC UA IEC 62541 适合做设备语义建模,MTConnect 在机床采集里也常见。协议选型不必迷信,关键是时间戳统一、来源可追溯、字段有代码集。

算产能也别糊弄。某装配线节拍 90 s,两班共 15 h,OEE 按 ISO 22400 拆成可用率、性能率、合格率。可用率 92%,性能率 88%,合格率 97%,OEE = 0.92 × 0.88 × 0.97 ≈ 78.5%。理论产能 2 × 7.5 × 3600 / 90 = 600 件,实际约 471 件。ERP若还按 600 件排产,销售天天催,车间天天背锅。OEE公式不复杂,难的是数据可信。设备停机原因如果靠人补录,粒度粗到“设备故障”,那这个OEE只能用于汇报,不能用于排产。
接口不是传数据,是处理“不信任”
生产链路协同里,接口的第一原则是幂等。同一笔报工重发三次,不能变成三倍产量。幂等键可以取工单号 + 工序号 + 资源ID + 报工时间戳 + 操作员。消息队列用 Kafka、RabbitMQ 都行,但别把“至少一次”当“恰好一次”。对账任务得有。每小时比对ERP在制、MES在制、WMS库存,差异超过 0.5% 就报警。这个阈值不是标准,是业务容忍度。有人问为什么不是实时? 因为实时对账经常把网络抖动变成生产事故。
状态枚举要定死:CREATED、RELEASED、STARTED、PAUSED、COMPLETED、SCRAPPED。中文描述只能出现在界面,不能出现在接口主字段。返工、返修、让步接收、报废,这些QMS动作也要进链路。否则一个返工工单在MES外飘着,成本、工时、追溯全是黑洞。还有个坑:接口失败后的补偿。ERP工单已下达,MES没收到,计划员手工补一张;过一会儿消息又到了,车间看到两张工单。没有唯一业务键和对账,这种鬼故事会重复发生。
变更传播:协同里最贵的延迟
设计变更从PLM发出,经过ECN/ECO,传到MBOM、工艺、采购、生产、售后。延迟的代价不是文件晚到,而是旧料装上新机。某电机端盖轴承室公差调整,压装力窗口随之变化。若MES没有拿到新版工艺参数,设备还在用旧曲线,首件可能合格,批量却出现微动磨损。你说这事怪谁? 设计说发了变更,工艺说没收到,生产说没人通知。最后追溯发现,接口传了物料版本,却没传变更单号、生效日期、序列号断点、替代关系。
变更生效策略要选。按日期生效简单,但旧料库存怎么办?按工单生效干净,可计划员得记住哪个工单用哪版。按序列号断点最利于追溯,但车间执行成本高。工程上常见折中:关键安全/功能特性按序列号或批次断点,一般外观件按日期加首件确认。ERP的MRP要重算,WMS要冻结旧料,MES要刷新工艺版本。别吹“实时同步”。准实时加日切对账,往往更稳。一致性优先,然后才是低延迟。
落地顺序:先闭环,再大屏
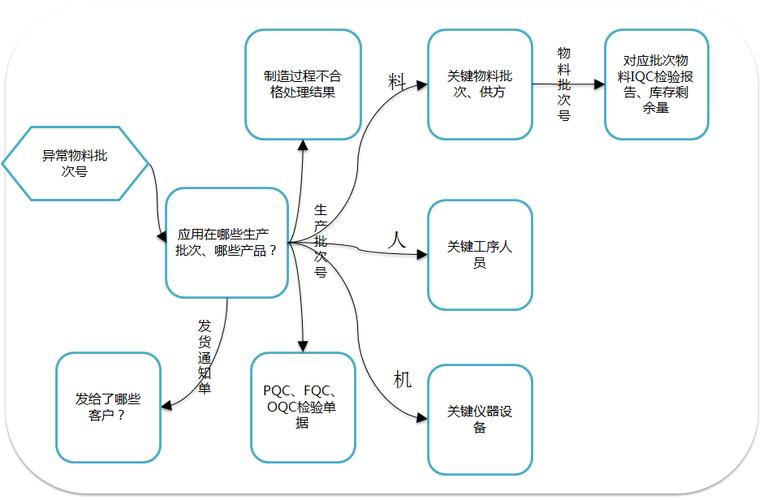
主数据先治:物料、BOM、工艺路线、资源、人员、代码集。接口清单后置,不要先买大屏。最小闭环就跑工单下达 → 齐套检查 → 工序报工 → 质量判定 → 入库。追溯维度按人、机、料、法、环、测拆。先做一个产品族,别全线铺开。自研还是套装?套装强在流程完整,弱在设备协议和个性化;自研强在适配,弱在运维和版本升级。OPC UA网关、边缘缓存、断网续传,这些得在架构里留位置。OT/IT隔离、DMZ、白名单,不是安全部门的额外要求,是产线不停线的底线。
结论:把不确定性关进数据模型
生产链路业务打通协同,不是把系统连起来就完事。它要把版本、批次、资源三件事咬死,把接口的断点、重试、对账写清楚。先让追溯成立,再谈自动化。图纸、BOM、工艺、工单、设备参数,每一层都得有人负责,也得有数据负责。否则大屏越亮,现场越慌。
