别急着砍预算,先把“损耗”拆开
车间里最怕听见什么?“又废了一炉。”这话比设备报警还刺耳。生产损耗降本管控优化,听上去像个财务指标,落到地上其实是一堆工艺参数、一张张报废单、还有半夜被叫回去处理的质量异常。
先把损耗拆开。机械制造里的损耗,通常分几块:料废、工废、试切损耗、返工返修、库存变质、能耗与辅料。料废是毛坯本身报废,工废是加工过程中尺寸超差、表面缺陷、刀具崩刃导致的报废。返工更隐蔽,它不直接进废品率,却吃掉工时和产能。库存变质?铸铁件生锈、橡胶密封件老化,年底盘点时能吓人一跳。
成本账得这么算:单件损耗成本 = 材料成本 × 报废率 + 加工成本 × 返工率 + 质量损失 + 物流库存损失。注意,材料成本不是按成品重量算,而是按领用毛坯重量算。很多厂只盯废品率,不看材料利用率,结果废品率降了,料废反而升了。为什么?把毛坯加大,加工余量留足,废品当然少。可材料利用率掉到 55%,那是在给供应商打工。
材料利用率公式很简单:η = m成品 / m毛坯 × 100%。锻造件、铸件、棒料、板材,各有各的合理区间。棒料自动车床,η 做到 75% 已经不错;板金套料,η 低于 80% 基本就是排版没优化。别小看这几个百分点。一年一万件,单件毛坯 8 kg,材料单价 7 元/kg,η 从 65% 提到 72%,节约多少?自己按计算器。差不多 39 万。对吧,这比压供应商价格来得实在。
料废是大头,但工废更会“骗人”
工废率通常被当作质量指标。其实它也是成本指标。一个尺寸链没算对,批量超差,整批零件可能直接报废。更麻烦的是,工废往往出现在高附加值工序之后。粗加工废了,损失的是毛坯和粗加工费;精镗、磨削之后废了,损失的是前面所有工序的增值。所以工废的“含金量”比料废高得多。
怎么控?三件事:工艺定额、过程能力、防错。
工艺定额不是拍脑袋。加工余量要给,但别乱给。GB/T 1800.1 规定了公差与配合,可毛坯余量得看铸造、锻造能力。ISO 8062 对铸件尺寸公差和加工余量有分级。很多设计员直接写“余量 3 mm 单边”,问为什么,答“以前都这样”。这就容易出问题。余量偏大,材料浪费;余量偏小,黑皮没加工掉,直接废。
过程能力用 Cpk 看。关键尺寸 Cpk 低于 1.33,就该查了。别等 SPC 图出界。刀具磨损、热变形、夹具松动,都会让 Cpk 慢慢掉。某液压阀块,阀孔同轴度要求 0.02 mm,初期 Cpk 只有 0.9。换了两批刀片不行。末了发现是夹具定位面有铁屑。加了一个吹屑工位,Cpk 上到 1.67。废品率从 3.8% 降到 0.6%。你说这算工艺问题还是管理问题?都算。
防错更值得花钱。Poka-Yoke 不复杂。装配工位少一个密封圈,压装后漏油,返工拆解,密封圈报废。加个光电传感器,料盒没取料就不放行。成本几百块,一年省几万。这种账,财务通常算不过来,但工程师得算。
套料、余料与毛坯:设计端能锁死的成本
板材套料是降本富矿。激光切割、等离子切割、水刀,排版差 2%,一年就是几十万。套料软件不是万能。共边切割能省一条切缝,但夹具和热变形要评估。厚板共边,热积累会让零件翘曲。留不留微连接?留了省料,后道去微连接费工时。不留,零件可能散落撞头。这得试。
余料管理更乱。很多厂把余料当废钢卖,回头又买新板。其实余料可以编码入库。尺寸大于 300×300 mm 的板边,按材质、厚度、炉批号建 sub-BOM。MES 里加个余料库位。下次套料优先调用。这事难在台账,不难在技术。谁做?计划员加库管。不做,余料就永远“消失”。
毛坯近净成形是另一个方向。精锻、温锻、失蜡铸造、金属注射成型,都能减少加工余量。但近净成形不是万能药。模具费高,批量小了摊不平。而且毛坯表面硬度、脱碳层、飞边位置,都会影响机加工。选之前,算总成本:毛坯采购价 + 模具摊销 + 加工成本 + 废品损失。别只看单件毛坯便宜。
举个钣金例子。某机柜,材料 Q235,板厚 3 mm,原套料利用率 72%。改用共边加旋转排版,提高到 84%。单件省 0.9 kg 钢板。年产量 5 万件。钢材 5.2 元/kg。年省 23.4 万。改套料软件?不,先改的是排版规则和切割工艺参数。软件只是工具。

数据落地:从 MES 到成本闭环
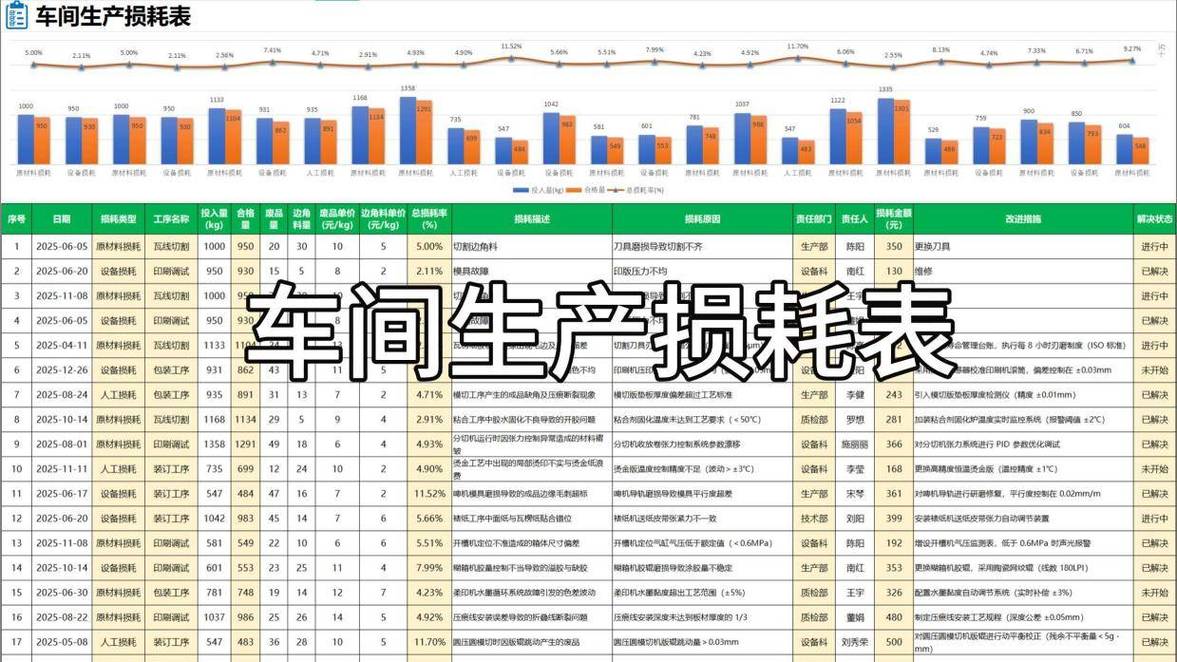
没有数据,降本只能靠感觉。感觉通常不准。车间说“料废多”,可能是某台锯床下料精度差;质检说“工废多”,可能是某批刀具寿命到了。得把损耗归因到工序、设备、班次、物料批次。
MES 采集什么?投入数、产出数、报废数、返工数、停机时间、刀具更换记录、设备参数。别贪多。先做一张“损耗日报”。每个班组下班前填报废原因。原因别写“其他”。选项要具体:尺寸超差、表面划伤、砂眼、气孔、刀具崩刃、装夹变形。原因分类越细,改善越准。
然后做周会。不是批斗会。挑 top 3 损耗,用 5Why 过一遍。上周那个砂眼问题,查到头来是浇注温度低了 15℃。炉前记录一翻,果然。调整后,砂眼废品率从 2.1% 降到 0.7%。这种改善,比喊口号有用。
成本闭环要把损耗折算成钱。财务口径和制造口径经常打架。制造说“报废 100 件”,财务说“损失 3 万”。这 3 万怎么来的?材料费、人工费、能耗费、设备折旧,还有机会成本。口径统一了,大家才知道疼。
还有一点,别忽略设计变更。设计端改一个圆角,可能减少应力集中,降低裂纹废品;改一个基准,可能减少装夹次数,降低定位误差。降本不是采购一个部门的事。机械工程师画图时,多想想:这个余量能不能省?这个公差能不能放?这个结构能不能一次装夹?
结论
生产损耗降本管控优化,说到底是把“废品”从模糊的形容词变成可追溯的数据。料废、工废、返工、余料,每一项都要有人盯、有账算、有动作。别指望一个系统上线就降本。先拆损耗,再定责任,末了才是工具。机械加工这行,省下来的每一克材料、每一分钟工时,都是净利润。真金白银。
