摘要:制造业务流程提质增效,喊口号容易,落到车间全是细节。它牵扯工艺路线、BOM、节拍、质量数据、变更闭环,还夹着人和系统的磨合。下面不按教科书目录走,挑几个现场最容易出血的点,讲清楚怎么算、怎么选、怎么少踩坑。
工艺路线和 BOM:脏数据不除,后面全是假效率
我见过不少项目,MES 界面做得漂亮,计划排产却天天吵架。根因不在算法,在基础数据。BOM 层级乱、虚拟件拍脑袋、工艺路线和图纸版本对不上——这种状态上系统,等于把垃圾搬进数据库。机械设计出来的 EBOM 要经过工艺分工,变成 MBOM,再落到工序、工步、刀具、夹具、检具。任何一层漏了,现场就得靠老师傅“脑补”。
说实话,最坑的是设计变更。图纸改一个倒角,或者把 尺寸公差从 ±0.1 收到 ±0.05,ECN 没同步到 CNC 程序和检验卡,第二天就敢给你批量报废。别问我是怎么知道的。按 APQP 的思路,变更要过评审、验证、批准、发布,PPAP 里那套流程不是摆设。IATF 16949 对变更控制也有明确要求,虽然它主要面向汽车供应链,但离散制造同样适用:谁改、改什么、影响哪些工序、库存怎么处理、旧版怎么隔离,五件事少一件都不行。
工程语言里,GD&T 是设计和制造之间的桥。ASME Y14.5 或 ISO 1101 里的基准、MMC、位置度,不是画图好看,而是决定检具和加工策略。一个位置度 φ0.2 的孔组,若基准选择不当,加工中心找正和检具设计会互相打架。还有尺寸链,别只算名义值。封闭环公差按极值法算:T0 = ΣTi;若用概率法,近似 T0 = sqrt(ΣTi²),前提是尺寸独立、近似正态。很多装配干涉,就是装配尺寸链没做够。

所以第一步不是上大屏,是把 一物一码、一序一参数、一版一状态 做扎实。物料、工序、程序、检具、变更,全部能追到版本。这个过程很土,甚至有点烦。但它决定了后面的节拍分析是不是可信。
节拍、瓶颈与 OEE:用数据排产,别用感觉排产
制造业务流程提质增效,绕不开产能。产能不是“机器越多越好”,是瓶颈工位说了算。客户月需求 20,000 件,两班制,每班 7.5 小时有效时间,月 25 天,则可用时间 = 2×7.5×25×3600 = 1,350,000 秒?等等,2*7.5*25=375 小时,乘 3600=1,350,000 秒。需求 20,000,节拍 Takt = 1,350,000 / 20,000 = 67.5 秒/件。如果某台 CNC 的实际周期时间是 82 秒,它就是瓶颈。你后面包装线再快,也只是在堆 WIP。
不过话说回来,实际周期时间不能拿理论值糊弄。程序里的切削时间、换刀、上下料、测量、等待,都得算。OEE 是个好尺子:OEE = 可用率 × 性能率 × 合格率。可用率 = 实际运行时间 / 计划生产时间;性能率 = (理论节拍 × 加工数量) / 实际运行时间;合格率 = 合格数量 / 总加工数量。离散制造里 OEE 到 85% 已经很能打,60%—75% 更常见。看到 95% 的报表,先别激动,很可能是口径太松。
换型是另一个隐形杀手。SMED 不是把动作拍快一点,而是把内部作业转成外部作业。比如加工中心换夹具,能不能用零点定位系统?能不能把预调好的刀柄放在线边?把换型时间从 45 分钟压到 12 分钟,小批量多品种才有得玩。否则经济批量和在制品库存会把利润吃光。
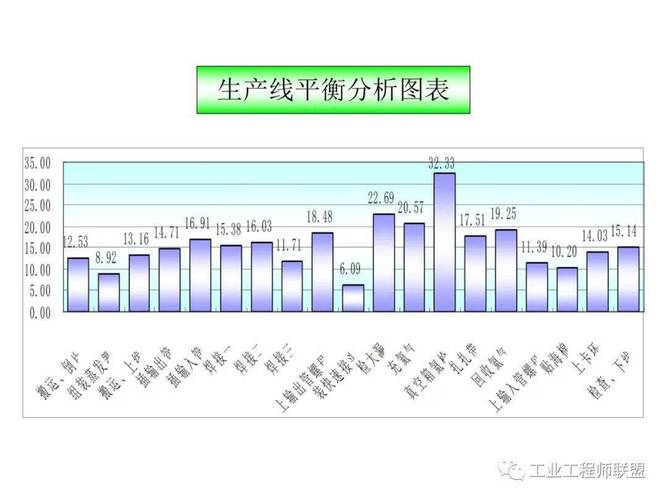
排产算法再花哨,也得先有准确的 CT、换型矩阵、设备日历、人员技能矩阵。没有这些,APS 就是高级随机数生成器。对吧?
质量闭环:别让返修单变成孤岛
质量数据如果只用来开罚单,那提质增效就是空话。机加工里,SPC 控制图能提前看出刀具磨损、冷却液变化、材料批次波动。Cp 和 Cpk 的公式别记混:Cp = (USL – LSL) / (6σ),Cpk = min[(USL – μ) / (3σ), (μ – LSL) / (3σ)]。一般工序要求 Cpk ≥ 1.33,关键特性往往要 ≥ 1.67。达不到,先别怪操作工,看看测量系统。GR&R 超过 10% 就值得警惕,超过 30% 直接不能接受。
我碰到过一个缸体线,挺柱孔孔径时不时超差。MES 里只有合格/不合格,没有刀具寿命、主轴负载、冷却液浓度。后来把数据串起来,发现某把镗刀在寿命后段让刀,配合冷却液浓度偏低,Cpk 从 1.5 掉到 0.9。调整刀具更换周期和浓度控制后,问题才收住。这个例子里,数据不是报表,是证据链。
防错也一样。Poka-Yoke 不是装个传感器就完事。要考虑失效模式:传感器脏了怎么办?工件放反了能不能物理防呆?对称零件能不能在设计阶段就加不对称特征?这些动作,最好在 DFMEA 和 PFMEA 里就写清楚。IATF 16949 的 8D、APQP、PPAP 是一套组合拳,但真正落地靠的是每天的质量闭环:异常触发、临时遏制、根因分析、永久对策、效果验证、经验反哺设计。

还有个常见坑:报警阈值拍脑袋。上限下限不是越宽越好,也不是越窄越安全。阈值要基于过程能力、测量不确定度、历史分布来定。拍错了,要么天天狼来了,要么真异常没人管。
把改善写进作业标准,不然就是一阵风
现场改善最怕运动式。今天搞 5S,明天搞看板,后天搞数字化。风一过,一切照旧。为什么?因为没写进标准作业。标准作业组合票、作业指导书、点检表、Andon 响应规则,这些才是流程的骨头。动作顺序、标准在制品、质量检查点、异常响应时间,都要有。比如 Andon 拉绳后,组长 3 分钟内 到场,维修 10 分钟内 响应,不是口号,是考核指标。
人机料法环,法最难。法就是标准。设计端给工艺端留的公差、基准、材料状态,工艺端给生产端的程序、刀具、夹具,生产端给质量端的自检记录——每一棒都要交清楚。交不清楚,就会用加班、返修、特采来补。短期看是效率,长期看是成本黑洞。
结论:制造业务流程提质增效,别急着追新词。先把三张表拉出来:工艺路线变更记录、瓶颈工位 CT 实测、质量追溯链。三张表对齐了,节拍、OEE、Cpk 才有意义。剩下的,再一点点调。过程很烦,但比拍脑袋靠谱。
