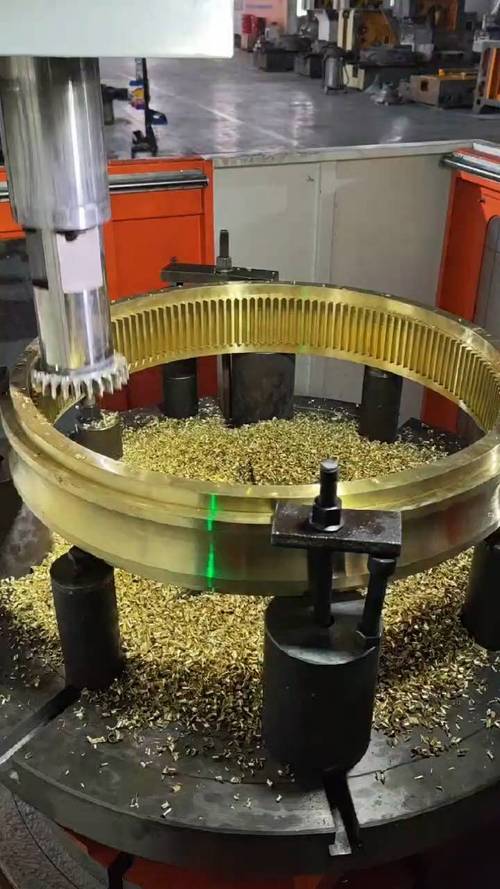
插齿加工:被低估的齿轮制造核心工艺
很多做齿轮设计制造的工程师,提起齿形加工第一反应就是滚齿,总觉得插齿是效率低的备选方案。其实真不是,很多特殊结构齿轮,离了插齿根本做不出来,这里面的坑,没碰过的人根本想不到。 别被刻板印象骗了:插齿的不可替代性 课本里说滚齿效率高,适用范围...
很多做齿轮设计制造的工程师,提起齿形加工第一反应就是滚齿,总觉得插齿是效率低的备选方案。其实真不是,很多特殊结构齿轮,离了插齿根本做不出来,这里面的坑,没碰过的人根本想不到。 别被刻板印象骗了:插齿的不可替代性 课本里说滚齿效率高,适用范围...
上次带机械设计课程设计的金工实操模块,一组学生做小型输送链轮,画图标注全对,机床参数也按公式算得清清楚楚,一到开切全卡壳。 课堂上最常见的卡点,从来不是参数计算 你猜问题出在哪?没人算错模数齿数,也没人调错转速进给,问题就是滚刀安装对中偏差...
摘要:很多机械工程师提到拉削,第一反应就是花键加工的专用工艺,其实拉削的高精度特性,在很多复杂内型面加工场景里有着不可替代的优势。本文结合十几年的工程实践案例,梳理拉削应用里的选型坑点和优化经验,给一线中级工程师做参考。 去年给某车企做六速...
上周金工实习最后一批学生走了,整理工位的时候翻出去年的实习教研本,光插削的卡点我记了满满三页。说出来你可能不信,每次实习,八成以上的学生会在插削这环节出问题,要么断刀,要么做出来的槽歪了,要么粗糙度不合格。一开始我以为是学生不上心,后来才发...
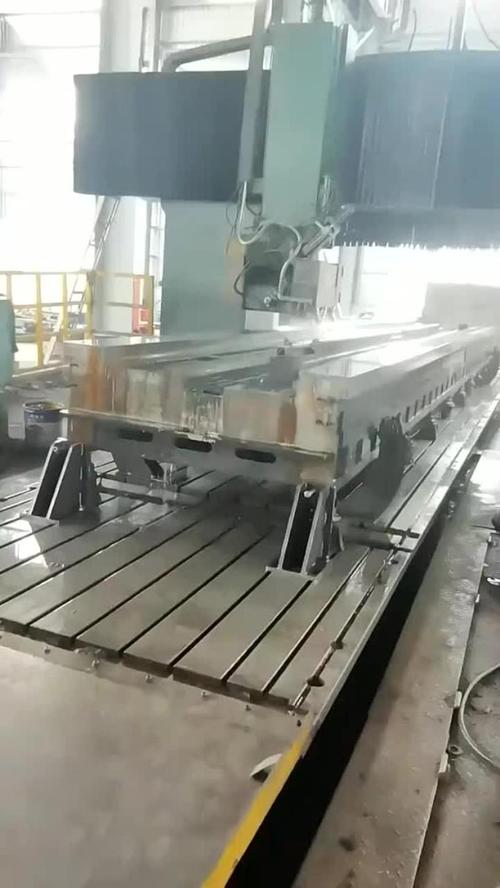
摘要:很多刚入行的机械工程师现在接触最多的是CNC铣削、磨削,对刨削这种老工艺几乎没什么概念,甚至觉得早就被淘汰了。实际生产里,刨削在不少场景下依然有着不可替代的优势。本文结合我二十多年车间一线的实际经验,聊聊刨削的应用场景、工艺要点和常见...
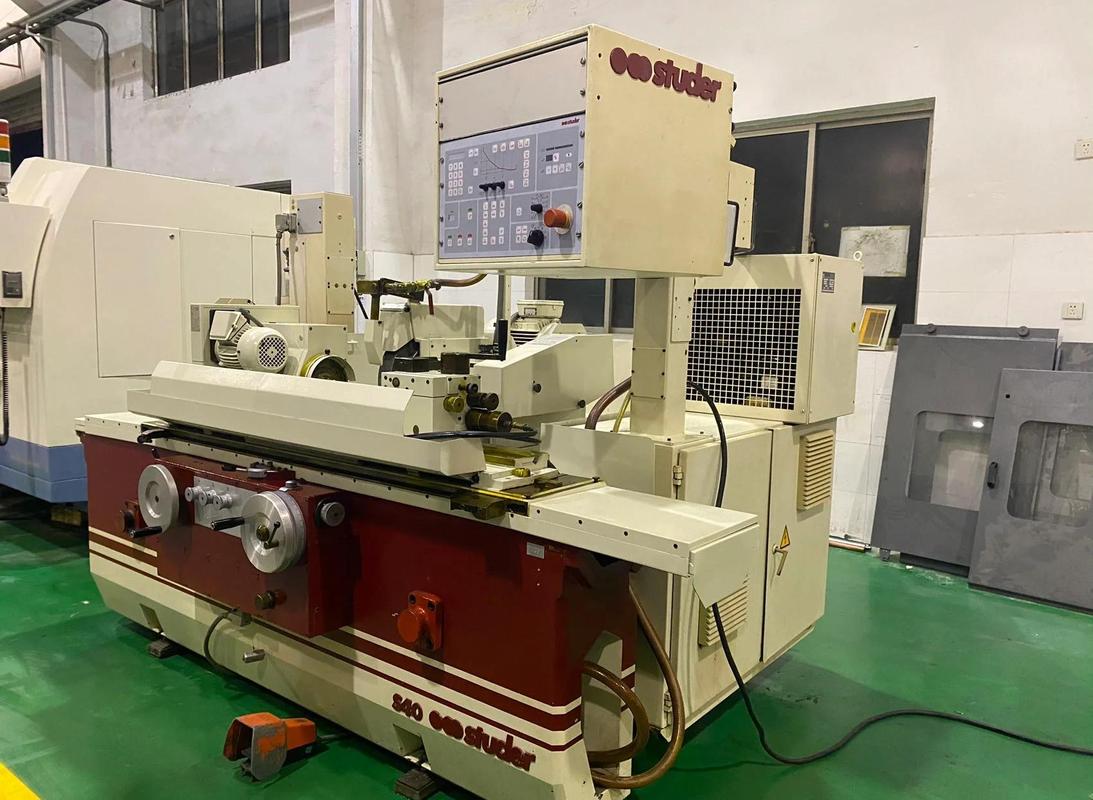
上次带毕设的那个小伙子,攥着三个磨废的阀芯站在实训台边,脸涨的通红。说参数全按教材给的选,怎么就不对呢? 课堂上最常见的那个死胡同 大部分学生刚接触的时候,都觉得磨削是个“附属工序”。不就是车完铣完,最后蹭两下拿尺寸吗?有什么难的。 教材上...
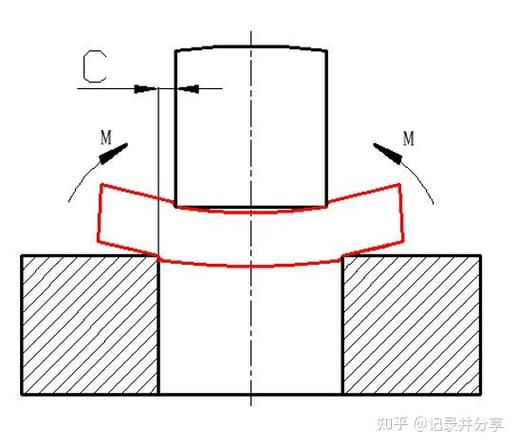
摘要:很多有几年经验的机械工程师都觉得,镗削不过是钻孔后的扩孔工序,没什么技术含量。但凡干过箱体、缸体这类高精度孔加工的都知道,镗削的水一点不浅,一点细节没注意到,整批零件报废都是常事。本文聊几个实际加工里踩过的坑,还有掏心窝子的经验,都是...
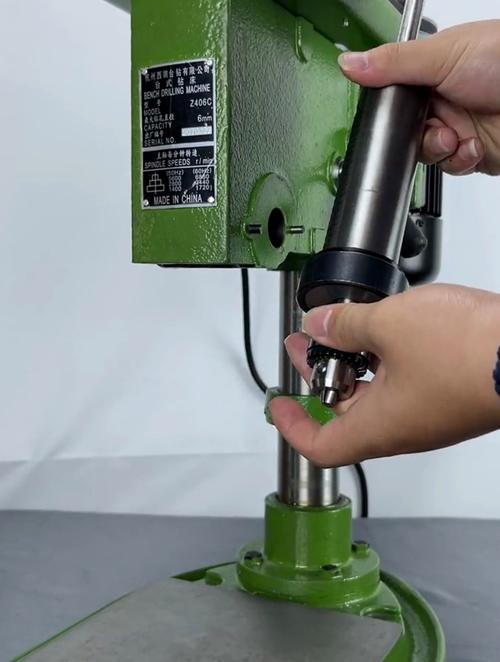
上周整理车间储物柜,翻出半盒断钻头,都是这届学生实训留下的。最长的不过一厘米,最短的只剩钻头柄。堆在纸盒里,像一堆迷你断箭。 想起来三周前,整个班卡在小直径深孔钻削作业里,合格率不到两成,学生追着我问哪里错了,参数都是按手册选的,转速进给一...
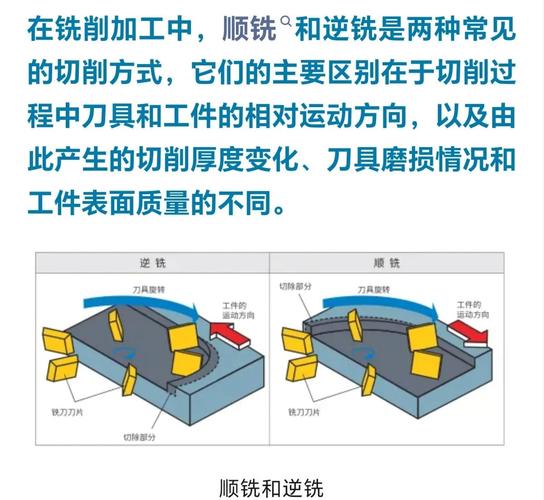
摘要:本文针对中级机械工程师日常铣削加工中常遇到的走刀选型、参数匹配、薄壁件变形控制问题,结合十余年现场加工案例梳理容易踩的暗坑,给出可直接落地的调整思路,没有泛泛的基础理论,都是实际生产用血和教训攒出来的经验。 干铣削,你真的选对走刀方向...
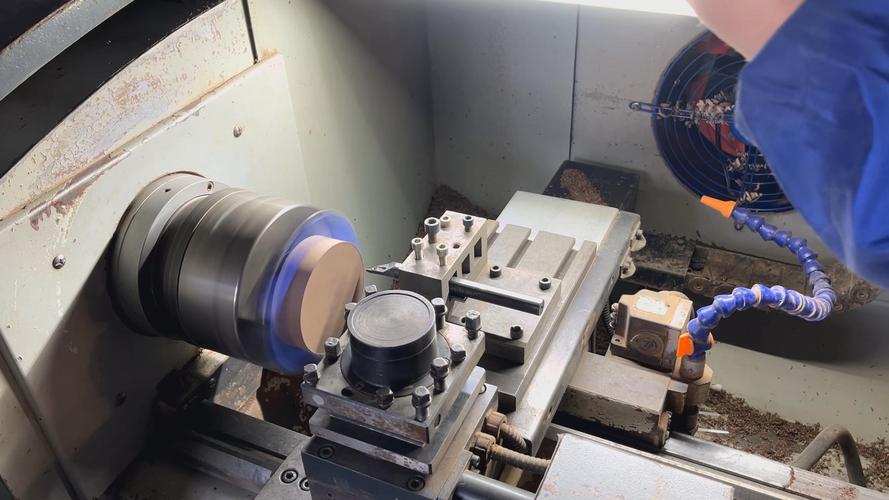
上周实训课,收上来八根工件,三根报废全是车削环节出的问题。不是外圆公差超了,就是端面震得像搓衣板。我站在车床边上看了半小时,越看越觉得,原来我们教车削的方式,从根上就有点歪。 课堂上藏得最深的那个坑 以前我讲入门,第一节课先背切削三要素,默...