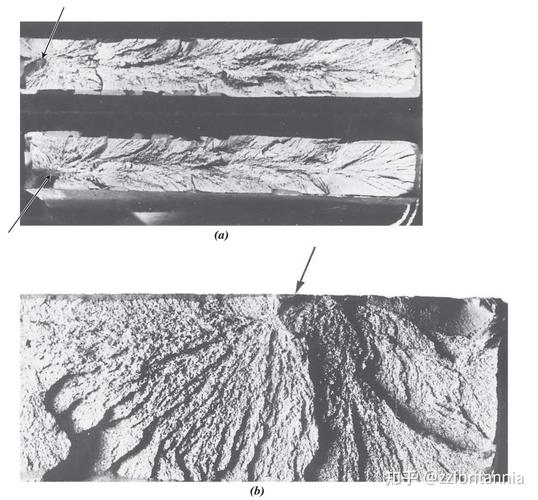
去年接了个汽车主机厂的失效案子,给铝合金结构件做镀锌防腐,1200件批量交付,试压合格放了三天,开盖一看7成的工件沿焊接位裂了。所有人一开始都怪应力没消干净,直到我掰开断口看到晶界上的锌残留——这就是典型的液态金属 embrittlement,很多人做了十几年工艺都认不出来。
别搞混了,液态金属 embrittlement根本不是腐蚀
说白了就是低熔点液态金属,靠着本身的浸润性,往固体金属的晶界缝隙里钻,钻进去就把晶界的结合力给拆得一干二净。本来整整齐齐的晶粒,瞬间变成一盘散沙,稍微带点应力就断。
很多新人上来就找腐蚀坑,测腐蚀速率,全白忙活。它和化学腐蚀根本不是一回事,没有氧化还原反应,就是纯物理化学的渗透,把晶界撬开而已。
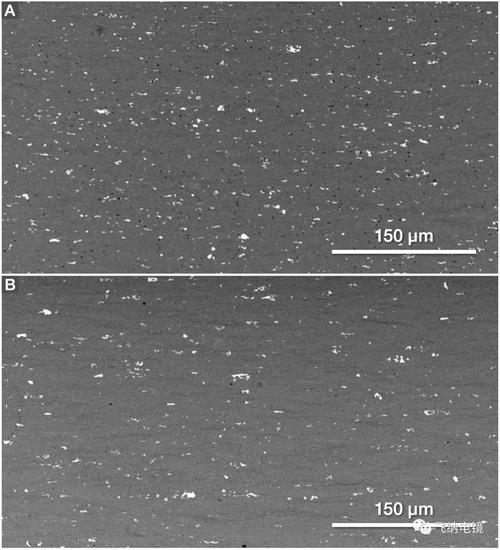
实测发现,熔点198℃的液态锌,在常温带100MPa应力的铝合金里,48小时就能渗透120微米深。这个深度,常规超声波探伤根本扫不出来,只有等裂到表面你才能发现,那时候已经晚了。
工业现场踩不完的隐形坑
第一个坑,很多人以为只有高温下液态金属熔化才会出问题。扯淡。常温下的镓,你滴一滴在铝合金易拉罐表面,放一周,拿起来一掰就断,连锤子都不用。你敢信?我第一次做这个试验的时候,也惊出一身冷汗——我们日常用的镓基液态金属导热片,要是漏到设备的铝合金结构里,不出三年就得裂。
第二个坑,以为只有纯低熔点金属才会出事。不对。常用的锡铅焊料,哪怕只是沾一点在高强度钛合金表面,长期振动环境下,疲劳寿命直接掉90%。我们所里10年前存的试样,去年拿出来复检,沾了锡的那组,一半试样已经出现了肉眼可见的微裂纹。
第三个坑,谁也想不到喷砂加工的残留会出事。很多厂家喷砂用锌丸铝丸,加工高强度钢构件之后,缝隙里的锌丸残料清不干净,现场焊接的时候,局部温度轻松超过锌的熔点,液态锌顺着焊接热影响区的晶界就渗进去了。去年长三角那个风电法兰开裂的事故,我去现场抠过缝隙里的残留,一测就是纯锌,说白了就是清理不到位埋下的祸根。
说实话,我见过太多案子,都是出了事找半年找不到原因,最后才发现是这么个不起眼的小细节。
产业化至今绕不开的硬伤
现在整个行业对液态金属 embrittlement的态度,就是装鸵鸟。所有人都盯着液态金属的新应用,什么柔性电子、什么散热、什么3D打印,吹得天花乱坠,没人提只要液态金属和结构金属接触,就有脆化失效的风险。
第一个绕不开的硬伤,就是没有靠谱的提前检测方法。现在所有的检测手段都是事后找开裂,渗透探伤只能看到表面裂了的,100微米以内的早期渗透,根本探不出来。等你发现裂纹,整个构件的晶界已经被破坏得差不多了,只能报废。
第二个就是理论盲区,到现在都没人能算准实际工况下的渗透速度。现在的教科书公式,都是恒温恒应力下的理想结果,实际工业构件哪有理想条件?一会变温,一会变应力,还有各种杂质污染,现有公式算出来的结果,误差能差一个数量级以上。你算出来10年才会失效,实际可能1年就裂了,谁也拍不了胸脯打保票。
不过话说回来,现在高校发论文都喜欢做炫酷的新应用,没人愿意蹲在实验室做几年失效分析,啃这种没噱头的硬骨头。出了问题就推给材料纯度不够,或者工艺控制不好,从来没人敢说,我们现在对液态金属 embrittlement的实际认知,还远远不够撑得起大规模产业化。
这个坑,迟早得有人填。但不是现在。
