2026-09-18 01:27:47 分类:材料工艺
去年给某新势力做动力电池外壳钢拉伸验证,三批料按钢厂给的伸长率全合格,冲压批量开裂,报废了两千多件,老板蹲在车间抽烟抽了一下午。谁能想到,18%的伸长率,到了转角局部,连12%的变形都扛不住?
标准伸长率天生就带水分
说白了就是,标准测的是标距段的平均伸长。把颈缩那一块的大变形,平摊到整个标距上,数字自然好看。
我们做过上百次对比,0.8mm厚的常用烘烤硬化钢,用国标要求的50mm标距拉,伸长率平均17%。换成10mm短标距,直接掉到11%。差了快6个点。
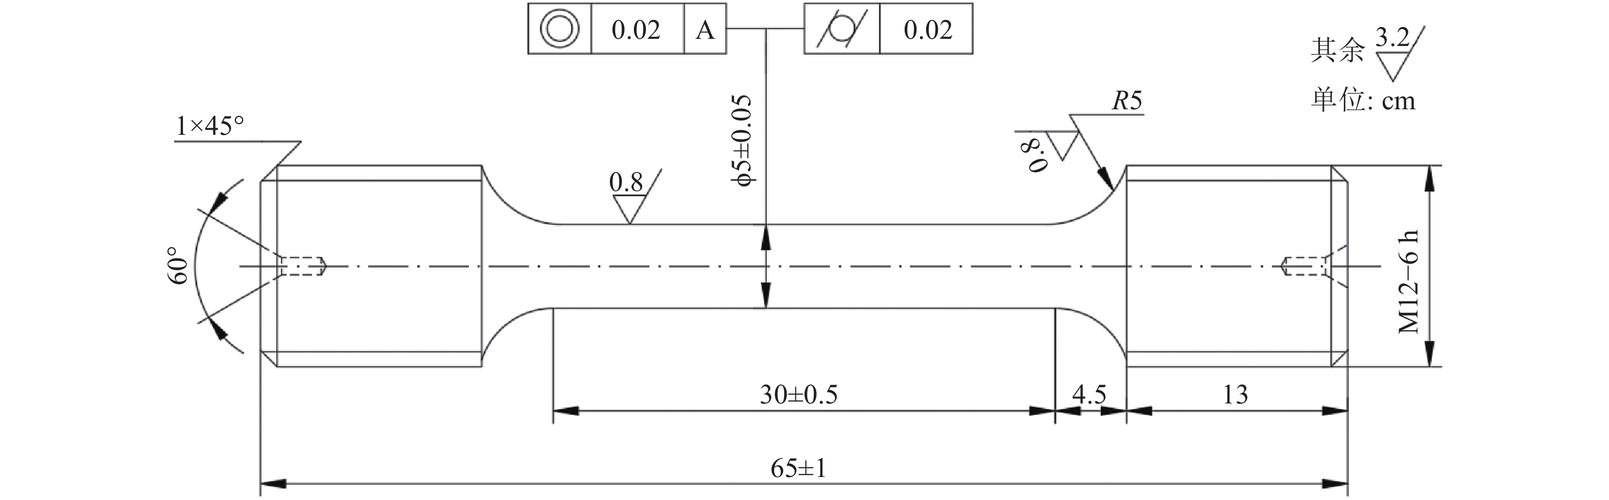 不同标距钢材伸长率拉伸测试对比图
很多供应商心照不宣,就用最大的标距测,报出来的数漂亮,你不自己测,根本不知道水有多深。
我见过更绝的,拉拔速度都给你做手脚。快拉比慢拉的伸长率能高出2到3个点,反正普通人看不出来,出了问题就说你工艺没调好。
说实话,伸长率这个指标从根上,就不是给现代冲压用的。一百年前定标准的时候,主流还是软钢,变形均匀,颈缩晚,平均下来差不多就是实际能用的变形量。现在呢?都是千牛级的高强钢,强度上来,塑性早就变了逻辑。
实际零件要的根本不是这个数
你想啊,量产冲压的时候,哪个地方是整个零件均匀拉的?所有开裂,全都是局部转角、拉深筋附近那一小块出问题。那一小块的变形量,就是比平均大出去一倍都不奇怪。
去年那批电池壳,我们用DIC拍了实际冲压过程,转角处最大局部真应变要到14%才够。钢厂给的18%伸长率,对应的局部均匀变形才不到10%。这不裂才怪。
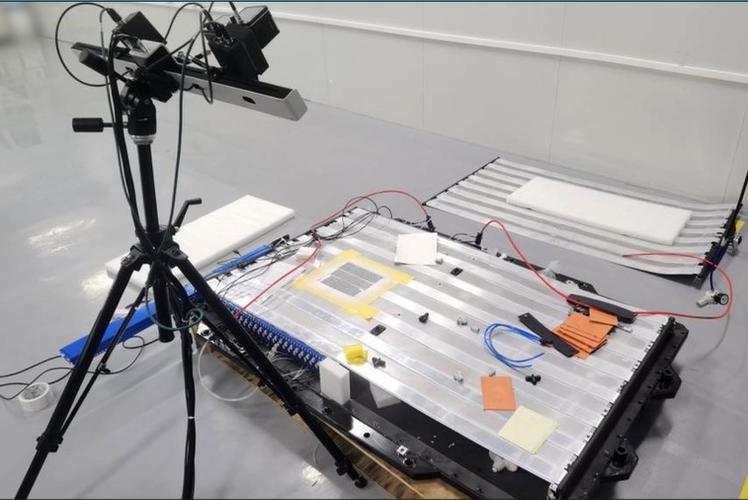 新能源汽车电池壳冲压转角DIC变形实测图
很多做工艺的调模调半个月,把压边力调来调去,油也换了,还是裂。根本不是你调的问题,是你拿的指标不对。你拿着掺了水的标准伸长率当圣旨,那不踩坑才见鬼了,对吧?
说白了,现在高强钢的总伸长率,大部分都是颈缩发生之后的变形贡献的。颈缩都发生了,零件其实已经废了,那点变形对你有什么用?总伸长率靠颈缩后变形撑起来,对量产冲压一点用都没有,这个理,为什么很多人到现在都搞不明白?
我见过一个老工程师,干了三十年冲压,就认一个理:要想不裂,就测均匀伸长率,别扯什么总伸长率。他测出来的数,跟实际冲压开裂的对应率能到90%以上,比拿标准伸长率瞎猜准太多。
产业化绕不开的硬伤就在这
 产业化绕不开的硬伤就在这
说穿了,现在整个行业都在揣着明白装糊涂。所有钢厂给你的材质书,上面印的全都是标准总伸长率,没人给你标均匀伸长率,更没人给你短标距的实测值。
为什么?改测试方法要花钱,改标准更要动利益。现在测局部均匀伸长率,靠谱的要上DIC,一套设备小几十万,中小冲压厂根本买不起。就算你买得起,钢厂不可能给你每个批次都测,成本下不来,也没人愿意担这个责任。
还有更扯的,同一卷钢,从开头切的料和结尾切的料,伸长率能差出4个点。同一卷钢头尾伸长率差4个点,这个事说出去谁信?但我们实测就是这样,钢厂说这是正常偏差,最后倒霉的就是冲压厂,开一刀废一半,只能自己兜着。
不过话说回来,就算你愿意花钱测,现在也没有统一的行业标准。你测你的,我测我的,出来的数对不上,供需两边扯不完的皮。出了问题,钢厂说你测的方法不对,你说他给的料不对,最后耗到项目延期,大家都没好处。
别扯什么以后会改标准,现在你要开模量产,就得面对这个烂摊子。你拿到手上的伸长率,十有八九是不能直接用的。别嫌麻烦,自己切十几片小样,找个短标距拉一遍,再抠出来均匀段算一遍,比你看十张钢厂的材质书都有用。别等零件废了几千件才想起回头查数据,那时候,什么都晚了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别被标准伸长率坑了:工程里的伸长率根本不是你想的那样
文章链接:https://m.yqhljx.com/list_11/2981.html
