去年给某动力电池厂做导电剂导入,整批1200方NCM811浆料刮涂出来的极片,面密度波动直接飙到±18%——问题出在掺的单壁碳纳米管分散液上。换了三批炭黑做对照,波动都卡在±3%以内,工艺参数半毛钱没动。
实验室里的“完美分散”,到车间全是坑
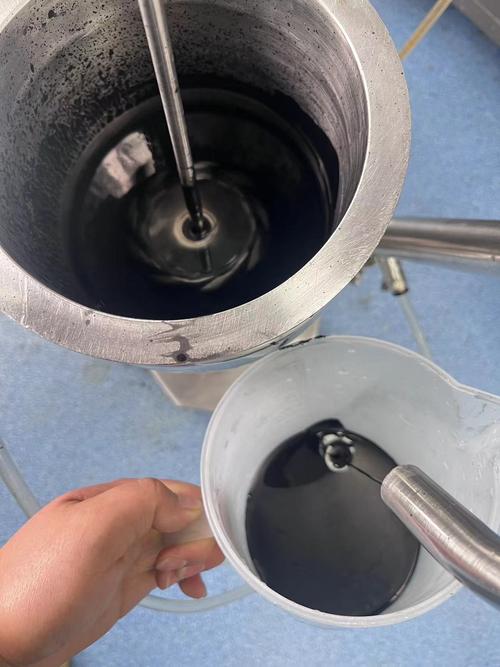
很多发在顶刊上的实验,用的是几十毫升级的样品,高剪切均质机跑15分钟,能把纳米管束打散到平均粒径D50=120nm,分散稳定性放7天都不分层。我当时照着文献参数复刻,实验室小试确实顺。一上车间的5吨高速分散釜,哪怕功率翻12倍,跑40分钟,取样测D50还是卡在470nm以上。
我当时蹲在釜边守了3天。
取样取到手指都拧不动取样阀的铜螺丝。就差把分散机的电机拆下来量扭矩了。后来才摸明白,实验室小样品的剪切流场是完全均匀的,每一根纳米管都能被剪切力扫到。车间里的大釜不一样,中心区域的剪切力是壁面区域的20倍,大部分流体在釜里打旋,根本没接触到高剪切的桨叶位置。
更闹心的是分散剂的添加量。文献里写的0.3%添加量,是针对小体积样品算的最优值。车间里你按这个量加?根本没用,纳米管还是缠成一团。要加到1.2%才能勉强把D50压到300nm以内,但是这么多分散剂加进去,极片的内阻直接涨了32%,电池循环寿命砍了四分之一。这笔账怎么算都亏。
你买的“高纯度纳米管”,可能连批次一致性都过不了
干工艺的都知道,材料的一致性比性能高低重要一百倍。前两年我做供应商比对,三家号称纯度99.9%的单壁纳米管,拿过来送第三方检测,结果能笑死人。第一家测出来灰分0.08%,确实达标。第二家灰分0.72%,比标称值高了快10倍。第三家更离谱,灰分2.3%,里面混的全是钴铁催化剂颗粒——这些颗粒在电池里会慢慢刺穿SEI膜,导致微短路,鼓包都是轻的。
还有更扯的管径漂移问题。同一家供应商,上个月发的批次,TEM测出来管径分布是1.2-1.6nm,导电率能到10^6 S/m。这个月的批次直接飘到2.1-2.8nm,导电率掉了快4倍。找销售对接,对方支支吾吾半天,说“哦这个月我们调整了反应炉的温度,管径稍微有点变化,不影响使用的”。
说实话,我现在收供应商的样品,第一反应不是看盖着红章的检测报告,是先抽三个样送测灰分和管径分布。报告上那几个印着的数字,有时候连销售自己都不知道是哪年的小试批次测出来的。有次碰到个更绝的,报告上写的D50是110nm,我们实测是680nm,找过去对方直接摊牌:“那个是我们实验室做演示的样品数据,量产的就是这个水平,你们要能接受就拉走。”

理论上的“无限导电”,现实里连最基本的导电网都搭不起来
所有宣传材料里都会说,碳纳米管长径比极高,只要加一点点就能在浆料里搭起连续的三维导电网络,比传统炭黑的效率高好几倍。
实测根本不是那么回事。
我们做过整整27组正交试验,纳米管添加量到浆料总固含量的0.3%的时候,极片的电子电导率是1.2e-4 S/cm,确实比传统炭黑高2倍。但是添加量到0.6%的时候,电导率是2.7e-4 S/cm,只涨了一倍,浆料的粘度却从3200mPa·s飙到18000mPa·s——这个粘度根本没法刮涂,刮刀走过去都会留一道深痕,极片表面的坑洼能直接藏下整根纳米管束。
说白了就是,那个吹了十几年的“长径比优势”,在实际加工的粘度约束下,根本发挥不出来。你想让网络连续,就得加够量,加够量浆料就粘到没法加工,这是个死循环。我见过太多厂,花了几百万上纳米管的产线,最后因为粘度问题刮不了极片,只能把浆料当废水处理,赔得底朝天。
更没人愿意提的是理论盲区:现在所有公开的碳纳米管导电网络模型,都是假设纳米管在浆料里是无规分散、互不缠结的理想状态。但实际车间里的浆料,只要剪切力稍微弱一点,纳米管就会缠成束,甚至形成弱凝胶网络。按理想模型算出来的电导率,和我们车间实测的值差了快两个数量级。这个缠结的动力学过程,到现在都没人能把它摸透——反正写论文的时候,大家都只挑理想状态的结果放,谁也不会写自己量产线上卡壳的破事。
别听那些发布会吹什么纳米管能把电池能量密度提20%,能做超轻散热片,能做高精度水处理膜。现在产线上能稳定把分散尺度效应、批次一致性、加工粘度这三个问题摆平的厂,一只手数得过来。那些演示视频里闪闪发光的性能,全是在实验室里挑了最完美的单根纳米管做出来的效果。真到了吨级量产的场景,束缠在一起、杂质混在里面,连最基本的性能稳定性都保不住。
