上个月碰了个邪门的事,江苏宿迁一个做2L机油壶的厂,刚换了一批HDPE回收料,开模就炸,不良率冲到72%,调了三天温度压力,什么吹胀比牵引比改了个遍,最多降到65%,死活上不去。我过去绕机器走了一圈,摸了摸烘料斗的排潮管,烫手,堵死了。测了下料的吸水率,比要求高了0.32个百分点。清完排潮口,吸水率掉到0.12%,不良率直接降到3%。就这么点事。
标准参数都是给新手填坑的
干吹塑的,谁手机里没存个几十张参数表?不同料不同产品的温度压力吹胀比,写得明明白白。说实话,那玩意儿也就给新人入行入门用,真到生产现场,屁用不顶。
吹胀比卡3.2就一定对?我前年在浙江台州碰过一个做120L开口化工桶的厂,老师傅卡了五年3.2,良率一直卡在88%左右,怎么调都上不去。我让他改成3.42,当场良率冲到96%。
为什么?
吹胀比差0.1,桶壁厚度公差就能差0.8mm。对于要堆码承压的化工桶,差0.5mm就能导致堆码三个月底部开裂。
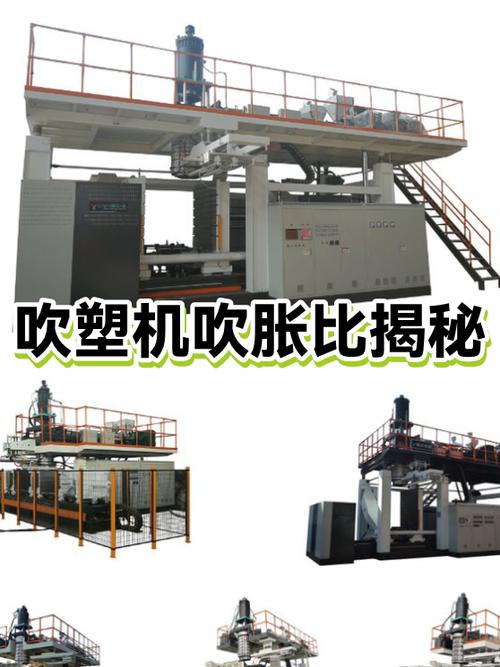
谁告诉你参数是一成不变的?你的料筒用了五年,间隙比新机磨大了15丝,熔料的剪切热直接比新机高了7、8度,你还按新机教材上的160度调温,料早就过烧了,一出模牵型坯就裂,这不怪参数,怪你死脑筋。
很多年轻工艺员,背参数背得滚瓜烂熟,到现场转一圈,连烘料排潮口堵了都看不见,连螺杆磨损量都不会测,还说自己工艺牛。扯。
回收料的暗坑,至今没人能摸透
现在做吹塑,不用回收料根本赚不到钱。日化瓶加30%,化工桶加50%,吨桶内胆敢给你加70%,大家都是这么干的,对吧?
但是回收料的波动,真的邪门到离谱。上个月给山东一个做吨桶的厂调机,同一车拉来的同批次HDPE回收料,前半车和后半车的熔融指数差了1.3g/10min,就差这么一点,吹出来的桶底部壁厚直接从8.1mm掉到5.2mm,做水压试验直接漏,一漏就是一整框。
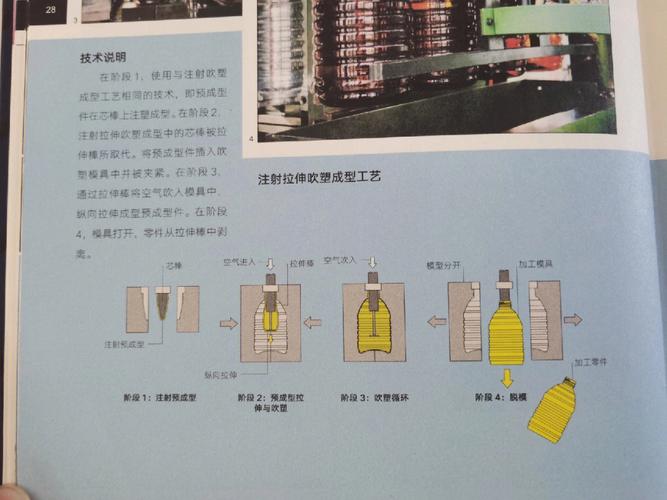
有人说,那你提前测MI不就行了?说实话,你每车都测?每袋都测?一个中型厂一天出三千个桶,测一次MI要四十分钟,等你测完,一班的活都干完了,谁耗得起这个时间?
现在整个行业,全靠老工艺员的手感。拉一点熔料出来,扯一下,凭软硬调温度,这不就是碰运气吗?
我还碰过更邪门的,一批回收料里面混了不到2%的PET废瓶片,肉眼根本分不出来,吹出来的成品全是细银纹,不良率直接掉25%,你开机关机换料折腾三天,才能找到问题,损失几万块打了水漂,找谁说理去?
说白了,回收料的成分波动,从熔融指数到吸水率,再到杂质占比,每一批都不一样,到现在没有任何一套快检方法,能在十分钟之内出结果给生产用。都是摸黑走。
产业化绕不开的死结,没人愿意碰
国内9成以上的民用吹塑制品,都加了至少三成回收料,这个事实,很多讲理论的都故意看不见。
我干这行十五年,最烦的就是那些卖设备的瞎吹,什么全自动化吹塑,什么AI调参,说得多牛多牛。
你把最基础的回收料波动问题解决了再说啊。
现在所有的吹塑成型教材,所有的工艺理论,全都是围绕新料打基础,假设材料是均匀一致的,性能是稳定的,对吧?实际呢?全都是非均匀的不稳定材料,这套理论根本不适用。
很多厂老板,宁肯花一百万进口德国的机头,都不肯花十万块建一个快检岗,每班抽三次样测MI和吸水率,为什么?加了快检就加了成本,产品价格卷成那样,谁愿意多掏这个钱?大家都是宁肯出了废品再挑,也不愿意提前花成本控,反正最后损耗都是算进成本里,挨骂的是工艺员,老板该赚还是赚。
还有,冷却水温,夏天车间水温能到32度,冬天能到14度,差了快20度,很多厂的工艺参数还是那套,一点都不改,能不出问题?
说出来你不信,我见过一个开了十年的吹塑厂,居然从来没给冷却水装过温控器,全靠自来水温度随缘,就这样,一年出十几万的废品,老板都愿意,装个温控器才几万块,他就是不掏。
说破了,这个行业的硬伤从来都不是技术达不到,是没人愿意为基础的品控成本买单。大家都在赚快钱,都在卷低价,谁管你什么理论什么工艺,能出够数的货就行,坏了让客户找下游去,跟我没关系。
那些什么智能吹塑的概念,吹得再响,在这个死结面前,全都是花架子。解决不了回收料的快检问题,解决不了生产端不愿意为品控掏钱的问题,一切都是白搭。
