2026-10-04 22:55:46 分类:材料工艺
去年接了个活,某航发供应商的涡轮叶片,要求喷AlSi-40BaO高温封严涂层,要求结合强度≥25MPa,试样抽检全过,最高测到31MPa,合格交差。结果装机飞了3100小时,涂层掉了三大块,卡死叶片间隙,直接返厂大修。
很多人说,等离子喷涂温度高,熔融充分,结合力肯定甩普通火焰喷八条街。扯淡。
等离子喷涂靠什么粘住基体?说白了就是机械咬合
别听那些论文瞎扯冶金结合。除了贵到离谱的低压真空等离子喷涂,90%以上量产用的大气等离子喷涂,根本没有冶金结合。就是高温熔滴往喷砂粗化后的基体上猛砸,砸出一个个小凹坑,变形的熔滴平铺开来,互相勾住,就这么粘住了。
熔滴速度多少?200到500米每秒,和子弹差不多。温度呢?10000摄氏度往上,几乎所有材料都能给你熔融了。听起来很猛对不对?
可这里有个偷换概念的套路。很多厂做试样送检测的时候,基体喷砂会故意打粗,Ra能打到12.5,凹凸差快一个毫米,熔滴咬合的面积大,测出来结合力自然高。到了实际量产呢?比如航发叶片,型线公差要求控制在0.05毫米以内,你敢打这么粗?喷砂最多只能到Ra3.2,这一下,结合力直接掉三分之一。
实测发现,平均从27MPa掉到18MPa,刚好卡在大多数行业的合格线边缘。运气差点,就是不合格。
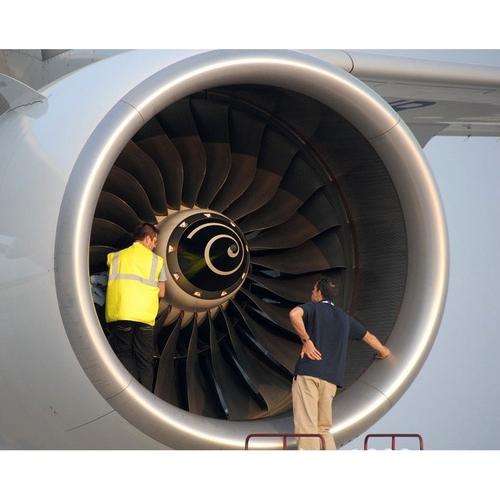 等离子喷涂航空发动机叶片现场作业图
看不见的内应力,才是掉涂层的真凶
你想啊,一万度的熔滴,砸到常温的基体上,几毫秒就冷却凝固。热胀冷缩,瞬间就能拉出拉应力。每喷一层攒一点,喷完整个涂层的内应力攒下来,能有多高?
我亲手测过,0.3毫米厚的氧化铬耐磨涂层,残余应力超过320MPa,比Q235的屈服强度都高。就相当于整个涂层一直被一股劲儿扯着,随时准备崩开。
我早年干过一个傻事,把刚喷好的十件试样扔液氮里冻了十分钟,拿出来一看,五件涂层自己掉了。不是液氮冷脆,是内应力早就攒到临界点了,稍微给点变化就炸。
现在行业规则是什么?只测常温静态结合强度,没人测一万次热循环后的剩余应力。为什么?测出来全是问题,没人敢担这个责任。
我见过最离谱的,某燃气发电厂的缸体密封涂层,喷完放仓库存了三个月,自己裂得跟龟壳一样,拆开一看,内应力把基体都拉变形了。
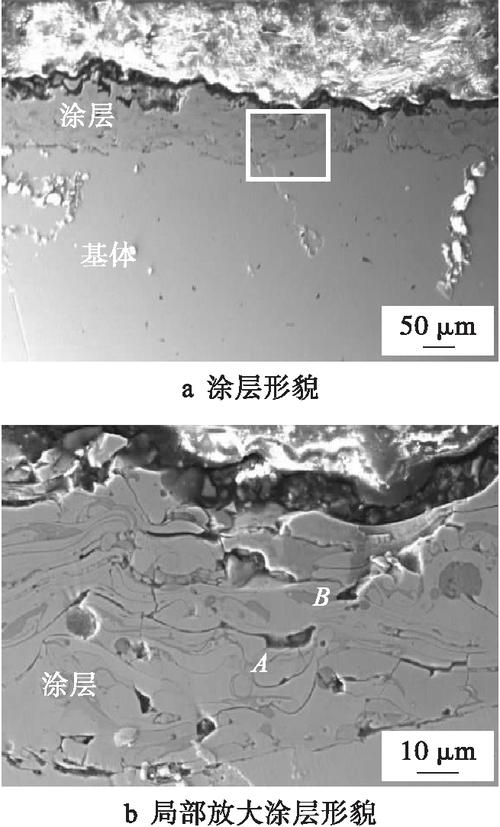 等离子喷涂涂层结合失效断面SEM图
产业化绕不开的死结,没人敢捅破
 产业化绕不开的死结,没人敢捅破
说实话,现在等离子喷涂吹的太神了。耐磨喷它,耐蚀喷它,耐高温也喷它,仿佛什么表面问题都能解决。实际上,天生带的两个硬伤,到现在都绕不开。
第一个,厚涂层做不了。只要喷的厚度超过1毫米,内应力直接超标,要么喷的时候就裂了,要么用不了半年就整块掉。你要做2毫米厚的耐磨修复涂层,等离子喷涂根本顶不住,现在只能换激光熔覆,成本直接翻三倍,小厂根本用不起。
第二个,批量生产一致性差到离谱。同一个基体,同一个工艺参数,换个新的喷枪喷嘴,喷出来的结合力能差一倍。我前年给一家汽车厂做模具涂层,同批次100件试样,检测下来结合力从12MPa到32MPa,分布散的没边。卡20MPa合格线,直接砍半报废,成本谁扛?放宽松到15MPa,用户用的时候出问题,锅谁背?
不过话说回来,不是技术本身不行,是搞应用的把它吹成了万能神药,刻意忽略了它天生的缺陷。那些高校发的论文,全是挑了几百次的好看数据,放到量产线上,参数稍微变一点,结果就完全不一样。
说白了,现在等离子喷涂能解决的问题,早就都解决了。解决不了的,比如厚涂层的内应力控制,批量生产的参数稳定性,到现在还是没人摸得清量产级的规律,全靠师傅手感调,属于理论盲区。
别扯什么未来技术突破,现在就是这样,能凑合用的低要求场景,它性价比确实高,真到高端工业核心部件,它的硬伤就是绕不开,吹再多也没用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:等离子喷涂:被吹上天的万能涂层,藏着没人敢说的硬伤
文章链接:https://m.yqhljx.com/list_11/3828.html
