2026-10-05 04:12:51 分类:材料工艺
上个月在南方的热处理厂蹲点,跟着调一批扭杆的工艺,整整三天,大半时间都耗在淬火工序上。来之前我以为只是改个温度就行,没想到光是冷却介质的温度,就调了四回。
不是所有钢,都配得上淬火
很多人对淬火的全部认知,就是烧红沾水,拿出来硬得能削铁。真进了车间就知道,错得离谱。
淬硬的核心,是把加热到奥氏体区的钢材快速降温,让碳原子来不及扩散析出,直接锁在体心立方的马氏体晶格里面,才能拿到高硬度。想要得到足够多的马氏体,前提是钢里有足够的碳,还有合适的合金元素。
低碳钢含碳量不到0.25%,你就算淬十次,最多表层硬个零点几毫米,芯子还是软乎乎的,根本达不到要求。我早年碰过一个客户,拿10号钢要求淬到HRC45,跟他解释半天材料本身不行,他一口咬定是我们技术不行。最后给他做了渗碳,才交差,额外花的钱还是我们担的…唉。
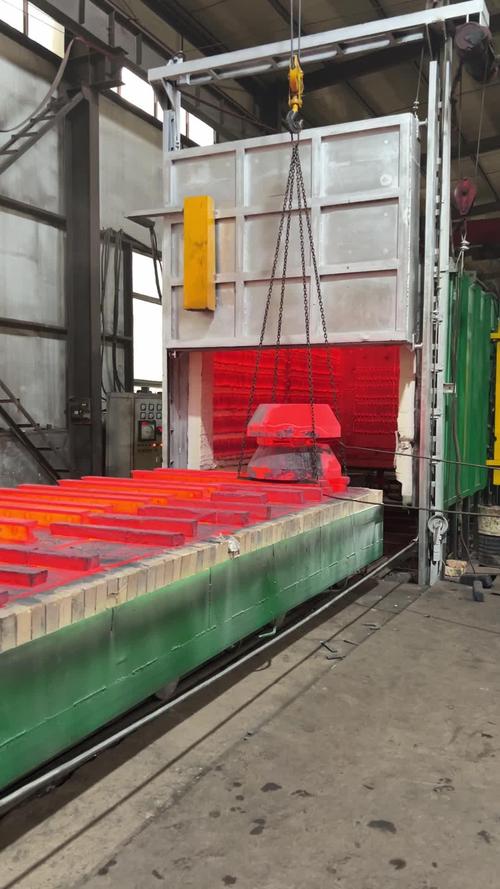 热处理车间开放式淬火槽现场图
说实话,淬火第一步,先看料子能不能淬,这是最基础的常识,也是最多外行踩坑的地方。
冷速卡不准,全白费功夫
淬火的本质,就是在两条红线之间走钢丝。一条红线是,冷速必须快过过冷奥氏体的临界冷却速度,不然生成珠光体或者贝氏体,硬度直接不合格。另一条红线是,冷速不能太快,太快的话热胀冷缩产生的内应力太大,要么直接裂成两块,要么埋下隐患,用几个月就断。
对吧?不同的钢,临界冷速不一样,不同的截面,热传导速度不一样,你得对着调冷却介质。
常用的介质就那几类:水冷却最快,成本最低,但是应力大,容易裂;油冷速度慢,适合淬透性好的合金钢,变形和开裂风险小,就是味道大,还容易着火;聚合物冷却液能调冷速,浓度越高冷速越慢,现在用得越来越多。
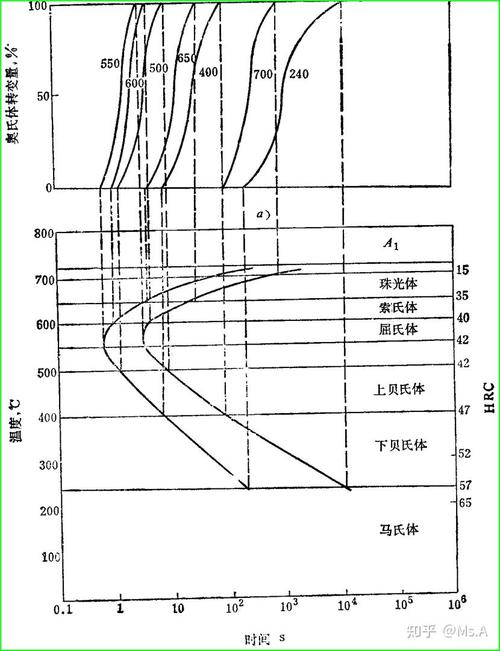 共析钢TTT曲线淬火冷速对比图
我前两年调一款农机轴,为了把心部硬度提上去,把聚合物浓度从12%(估算)降到6%,冷速上去了,检测硬度全合格,结果成品出来钻安装孔的时候,100根出了8根裂纹,全废了,那批货亏的钱,我大半个季度的奖金都没了。
后来改回8%浓度,硬度刚好卡在合格线,一根裂纹都没出。你说上哪说理去,就差两个百分点,结果天差地别。
淬完不是结束,内应力得松
 淬完不是结束,内应力得松
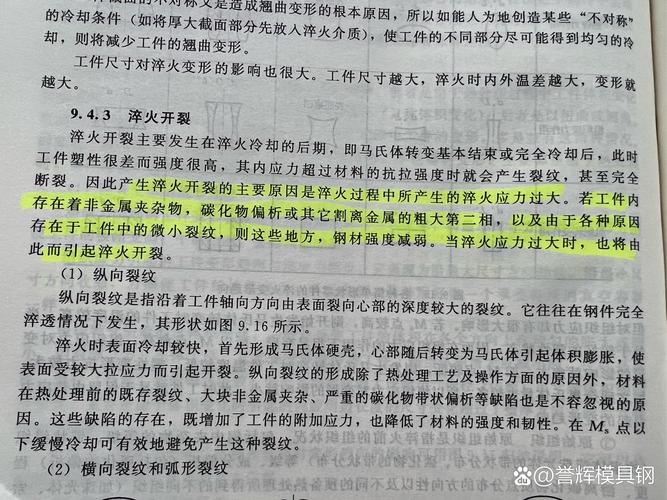
太多人拿完硬度报告就以为淬火完事了,真不是。淬火出来的马氏体,本身就是不稳定的过饱和固溶体,晶格歪扭得厉害,内应力堆在里边,别说受力了,放仓库里放半年,都能自己裂成两半。
我刚入行的时候见过师傅处理过一个投诉,客户买了一批开山凿,用了三个多月,好好的突然断了,拆开来做失效分析,就是淬火完没回火,内应力慢慢释放,沿着晶界一点点裂开,最后断了。
淬火是给你想要的硬度,回火是给你能用的韧性。差几十度回火,性能能差出一个量级。要耐磨的刀具,150℃左右低温回火,保住高硬度;做弹簧的,350℃左右中温回火,弹性最好;做承重结构件的,500℃以上高温回火,就是常说的调质,强度韧性平衡得最好。
不过话说回来,也有极个别的情况,比如那种超薄的锯条,淬火后本身应力不大,有没有省掉回火的?我没碰过批量的,不敢乱说。至少我做过的所有结构件,跳过回火的,都出过问题。
干了快二十年热处理,越来越觉得淬火根本不是什么按部就班的工序,就是拿经验一点点试出来的分寸。换个截面厚度,换个厂家的料,甚至车间水温夏天冬天不一样,你都得调。
没有什么放之四海而皆准的参数。你得顺着材料的性子来,抢出你要的性能,还不能逼得它裂开。说白了,就是这么回事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:淬火:藏在冷缩热胀里的工程分寸
文章链接:https://m.yqhljx.com/list_11/3839.html
