2026-10-05 04:41:47 分类:材料工艺
去年给东莞一家做商用车传动轴的汽配厂做失效分析,一批120根40Cr传动轴,出厂检测全合格,淬火硬度刚好卡在要求的28-32HRC,结果装车跑了三个半月,断了17根。
全是脆性断口,查晶粒,查成分,查夹杂物,都没问题。最后磨了残余应力样一测,离断口10mm位置的残余拉应力,比合格件高了210MPa。
追根溯源,这批件回火的时候,操作工赶产量,保温时间比工艺要求少了12分钟。
就少12分钟。出了十几万的索赔。
回火不是淬火后的擦屁股活
很多车间里都默认,淬火是主工序,回火就是搭着来的附加工序,消消应力走个过场就行。
说实话,这思路害死人。
说白了,淬火就是把钢里的碳原子强行钉在铁晶格里面,把晶格拧得变形,攒了一肚子的内应力,就像一个拉满弦的弓,一碰就断。回火就是给这张弓慢慢松弦,把错位的原子挪回舒服的位置,把残余应力往外出。
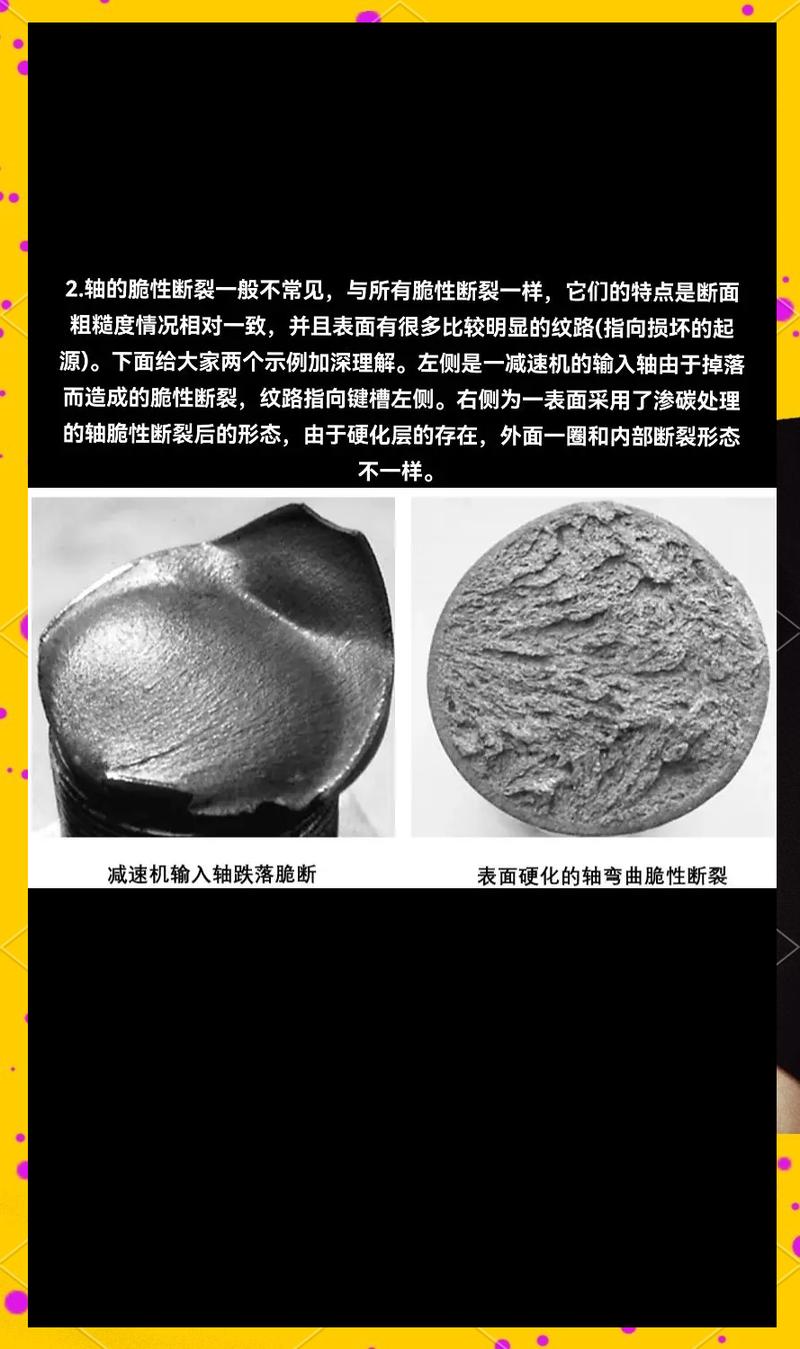 40Cr传动轴回火脆断断面金相图
我们实验室做过对比,同炉淬火的40Cr试块,都是200℃低温回火,工艺要求保温时间是每毫米壁厚1.2分钟,我们分三组做,一组少15分钟,一组刚好,一组多15分钟。最后测残余应力,少15分钟的比刚好的,残余拉应力高了180MPa,冲击功差了30%。
很多厂为了挤产能,省天然气电费,都把回火时间卡到下限,甚至偷偷减时间,反正硬度测不出来,谁也发现不了。对吧?你不说我不说,出厂硬度对了,谁会去测残余应力?
等出了问题,都甩锅原料不好,淬火不好,从来不说自己回火偷了工。
同温度同工艺,回火性能能差一倍
别觉得你按工艺卡走就没事。这里面坑多了去了。
我前年给一家做风电齿轮的厂做工艺优化,他们用的是井式回火炉,每次装12吨42CrMo的大齿轮,工艺卡写的580℃回火保温6小时。结果每次做冲击试验,总有三分之一的不合格,离散大得离谱。
我们把炉里绑了18个温度测点,从炉底到炉口,从芯部料堆到边缘,测了一整炉。结果出来吓一跳,料堆芯部和炉腔边缘的实际温差,最大差了72℃。边缘已经到580℃保温了三个小时,芯部才升到510℃。
等你出炉,边缘回火充分,芯部根本没透。做冲击,边缘能到42J,芯部才19J,差了一倍还多。
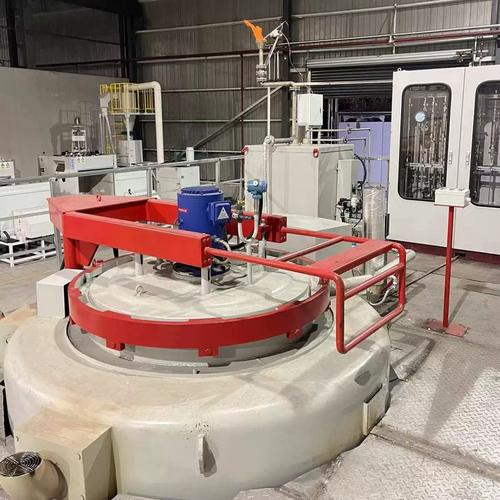 井式回火炉装料温度测点布置图
说实话,大部分工厂的工艺员,只卡炉温表显示的温度,从来不管装料方式和装料密度。实测发现,只要装炉密度超过1.2吨每立方,回火后的性能离散度直接翻2.5倍。
你工艺卡写得再标准,料堆得密不透风,热传不进去,有什么用?
不过话说回来,装稀了产能就下来了,成本就上去了,老板不愿意,谁也没辙。
产业化绕不开的硬伤:没人填的经验盲区
 产业化绕不开的硬伤:没人填的经验盲区
现在讲什么都讲数字化,AI模拟回火过程,算得头头是道,实际一生产全不对。为什么?
现有回火的所有理论和标准,全是实验室里小样品测出来的。都是几十毫米的小试块,均匀加热,出来的数据好看得很。放到实际生产里,一米多直径的锻件,几吨重的铸件,淬火的时候本身冷却就不均匀,表面和芯部的淬火应力差了好几个量级,你用同一个回火温度同一个时间,能对吗?
就说最常见的第二类回火脆性,教科书说只要回火后快冷就不会出问题。你给我整个直径一米五的42CrMo辊轴,你让芯部怎么快冷?它就算想快,热传不出来啊。那你说怎么办?现在没人给你标准答案,全靠各厂自己蒙。
还有现在新材料多了,什么第三代汽车钢,超高强度钢,原来的回火经验全不好使。试一次百八十万就没了,哪个厂愿意沉下心摸工艺?全是凑活,能用就行,出了问题再说。
说白了,这个行业到现在,回火还是个靠经验吃饭的活,那些所谓的标准全是通用框框,你自己不摸自己设备的脾气,永远出不了稳定的活。
很多人觉得工艺就是按表走,那是你没吃过亏。真到出了大问题,你才会懂,回火那几十分钟的差距,就是良品和废品的差距,就是赚钱和赔钱的差距。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:回火:被无数工厂低估的工艺命门
文章链接:https://m.yqhljx.com/list_11/3840.html
