2026-10-05 11:21:58 分类:材料工艺
去年在南方一个改性厂里待了三周。帮客户调一个汽车内饰用的PP/弹性体共混料。
一开始拿到配方,高校实验室出的,各项性能都达标,一上量产线就死。低温冲击强度直接掉了三分之一,料条出模还发脆,一折就断。
理论算得好好的,混出来怎么就不对?
所有人第一反应都是配方错了。换相容剂,换弹性体牌号,调比例,折腾了快一周,还是不行。
我们蹲在挤出机出料口看了大半天,伸手捞了刚出的料条捏碎,掰开断面能看到半透明的小疙瘩。那是没打散的弹性体团聚块。
问题根本不在配方。在混炼过程。
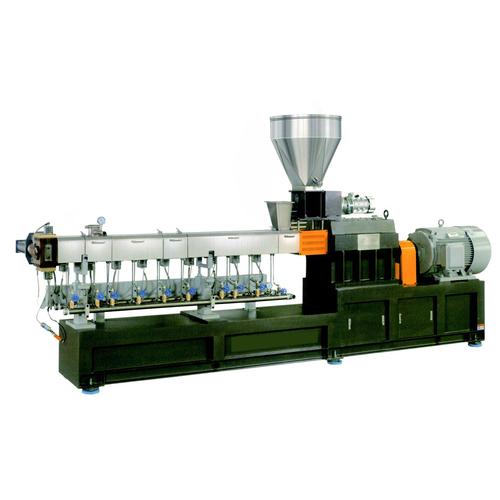 双螺杆挤出机共混改性现场出料口
很多刚入行的人对共混改性的理解,就是把几种树脂、助剂按比例倒在一起,化开搅拌均匀就行。
不对。共混改性的核心,从来不是“混合均匀”这五个字。是控制你要的相形态——你想要弹性体以零点几微米的小球均匀分散在PP基体里,才能吸收冲击能量,要是变成几微米的大团,或者连成一片,增韧效果直接打对折。
那这次为什么团聚?我们拆了螺杆看,组分的熔融顺序错了。弹性体的熔融温度比PP高了快二十度,都从主喂料口加进去,PP进第一段剪切就融化了,把还没软化的弹性体颗粒裹在里面,剪切力传不进去,自然剪不散。
捏合的分寸,比配方更磨人
找到问题就调工艺。
第一个思路:把弹性体从主喂料改到侧喂。等PP完全熔融,剪切段温度升到弹性体的熔融温度以上,再加弹性体。这样剪切力直接作用在软化的弹性体上,刚好能剪碎成需要的尺寸。
第一次试,降了主机转速,怕剪切太猛把弹性体剪太小。结果出料温度不够,弹性体还是有小团。
升了五度剪切段温度,再提了五个转速。这次出来的料,冲击强度刚达标,但每批之间的波动能差10%,量产根本没法稳定。
我们又调了螺杆组合,把剪切块的数量减了一块。过度剪切会让弹性体发生降解,韧性反而掉,这个坑我踩过不下三次。
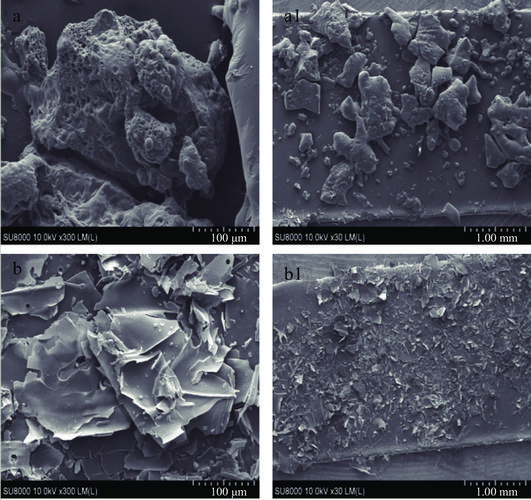 共混改性PP冲击断面扫描电镜图
调完第三次,性能终于稳定了。这里说个工程上的小经验,两种组分熔体粘度差超过三倍,就别想着都从主喂进了,十次有八次混不均。估算下来,粘度差到四倍以上,哪怕是同向双螺杆,不改喂料位置和螺杆组合,根本出不来合格的相分布。
相容剂不是万能的。相容剂只能帮你稳住相界面,混都没混开,加再多相容剂也接不上枝,稳不住界面。
那些没写进论文里的边界条件
 那些没写进论文里的边界条件
说实话,我见过太多完美的实验室配方,死在量产线上。
小型密炼机一次做几百克,混十分钟,剪切均匀,温度可控,出来什么性能都好。一上量产线,物料在螺杆里停留时间不到三分钟,剪切分布沿螺杆径向有差异,原料还有批次波动,分分钟出问题。
举个常见的例子,同一个牌号的弹性体,不同批次的MFR差两个单位,共混出来的平均相尺寸就能差一倍,性能波动直接超出客户允许的范围。要是加了回收料,那变数更多,回收料里残存的小分子、杂质,都会改变界面张力,相分布直接跑偏。
不过话说回来,共混改性本来就是工业界性价比最高的材料开发路径。不用新开聚合工艺,不用改大生产线,靠着混炼的调整就能拿到想要的性能,省了多少开发成本和时间。
就说这次的项目,最后虽然过了低温冲击的要求,但成型收缩率还是比客户要求高了0.1%,赶出货先交了批次,后续还在磨。做工艺这么多年,早就接受了不是所有问题都能一次完美解决。
干这行,别总盯着配方表上的数字。多去出料口摸一摸料条的软硬,蹲在切粒机旁边看一看颗粒有没有异常,掰开断面看看有没有团聚,比对着热力学相图算半天有用多了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的共混改性:为什么理论完美的配方总过不了量产?
文章链接:https://m.yqhljx.com/list_11/3855.html
