2026-10-05 09:33:52 分类:材料工艺
上个月给客户做动力电池集流体用的铝铜层状复合,轧了三卷,废了两卷。
问题都是同一个:放了24小时,边角自己分层翘起来。
轧后自动分层,问题出在零点几微米的差
之前做铝钛层状复合也出过一模一样的问题,一开始甩锅给轧机压力不稳,换了轧辊,调了压下率,还是不行。
切了截面做金相,才看到不对。
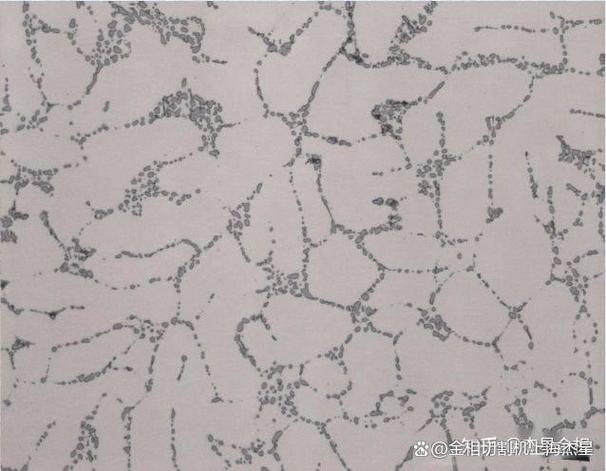 铝钛层状复合轧后分层截面金相图
放大了看,开裂全沿着界面走,界面上飘着一层连续的灰黑色氧化带,厚度估摸着快1微米了。
我们之前的工艺是,轧制前用钢丝刷打磨界面,再用丙酮擦。看起来亮晶晶的干净,其实打磨的时候摩擦升温,新鲜界面暴露在空气中,十来秒就长出一层超标的氧化膜。
很多人都知道层状复合靠界面原子扩散粘在一起,哪知道氧化层厚度差零点几微米,结果天差地别。太厚了原子穿不过去,粘不牢;太薄了,扩散太猛,长出厚的脆相,照样断。
后来改了流程:打磨之后立刻用稀酸腐蚀掉新生氧化层,马上抽真空封袋,整个过程不超过8秒,再送进去轧制。
分层率直接掉了八成。
就是这么准。
不同工艺的隐形边界,踩过的坑
爆炸复合我们也试过。
做半米厚的装甲板层状复合,效果很好,界面强度够,成本也低。
不过话说回来,做总厚度1毫米以内的超薄多层复合,爆炸那一下真顶不住。
上次做铝-碳化硅-铝三层,中间陶瓷层100微米,爆炸复合之后做CT扫描,中间层碎成了三十多块,完全没法用。示例估算,爆炸产生的冲击波峰值压力超过30GPa,超薄的功能层根本扛不住这种瞬间冲击。
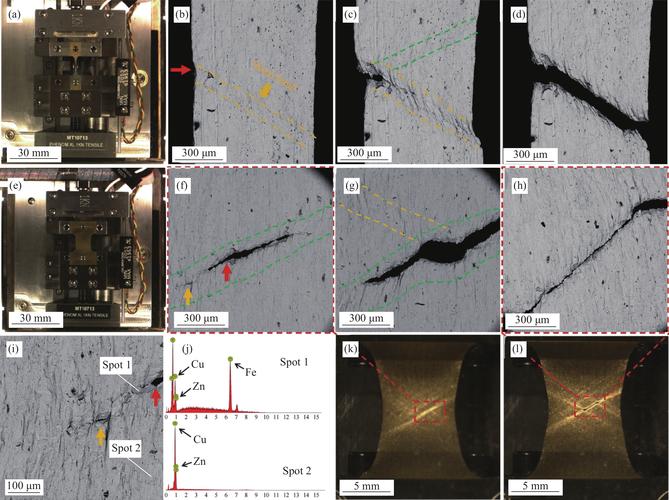 层状复合金属间化合物界面扫描电镜图
那轧制复合呢?也有卡死的边界。
估算,预热温度低于200℃,轧完界面强度不够,一拉就开。温度高于400℃,铝铜界面会生成厚度超过2微米的铝铜金属间化合物,脆得像干了的石灰膏,稍微折一下就断。
我们试过把温度卡在300℃,保温时间不超过10分钟,刚好能让界面扩散足够,又不会长出太厚的化合物层。
但是这个窗口太窄了,产线的辊温波动个十度,就出一堆不合格品。
真的折磨人。
工业化绕不开的坎,至今没完全解决
 工业化绕不开的坎,至今没完全解决
现在看论文,各种层状复合的新玩法,什么原子层沉积叠层,什么电火花堆焊,试样做出来数据都好看。
拿到产线走一遍,全露馅。
比如客户要一卷一千米长的五层复合铜箔,每层厚度控制在8微米,要求每一层的对齐误差不超过10微米。卷对卷走的时候,每一层的张力差只要差3%,走个一百米,误差就偏出去二十多微米,整卷直接废掉。
还有成本,说实话,实验室做一平米试样,花几百块都无所谓,工业化做,一平米加五毛钱成本,客户都能转头找别家。
我们之前试过在界面镀一层镍做过渡层,性能确实提了不少,成本一下上去了,客户直接砍了一半订单。
现在还在试辊涂极薄的硼化物活性剂,算下来一平米成本才加三毛钱,目前良率从42%升到了67%,参数还在调,没摸到最优的边界。
还有一个拖了很久的问题:长期可靠性。层状复合放个三五年,界面会不会慢慢扩散长出脆相?我们现在做了两年的恒温恒湿老化试验,目前部分配方没问题,还有两个配方,半年就界面出微裂纹,至今没找到根因。
干这行快十五年了,最大的感受就是,层状复合听起来简单,不就是一层层粘起来压合吗?实际上难的全在那几微米的界面里。没有什么万能配方,每换一组材料,每改一次厚度,都要重新摸边界。
我们还在摸。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:层状复合:卡脖子的不是结构,是那几微米的界面
文章链接:https://m.yqhljx.com/list_11/3851.html
