2026-10-06 03:44:49 分类:材料工艺
上次在长三角某汽配厂的试产线上蹲了三天,就为了调一道0.2mm的刮涂绝缘层。
头一百米合格,后面就断断续续出漏涂。
所有人都把锅甩给浆料粘度波动,测了三次,粘度差不到5%,根本不是原因。
没人提的初始缺陷来源
很多人对刮涂的认知还停留在“拿个刀刮平浆料”,觉得是最原始的涂布工艺,没什么技术含量。
真做起来,坑能把你埋了。
我们当时把刀拆下来,对着千分尺量了刀口,才发现问题:刀口用了三周没换,靠近走料边缘的一侧,磨掉了5微米(估算)。就这一点点磨损,间隙直接差了5微米,对应干膜厚度差了快3个丝,局部薄到透基材,绝缘直接不合格。
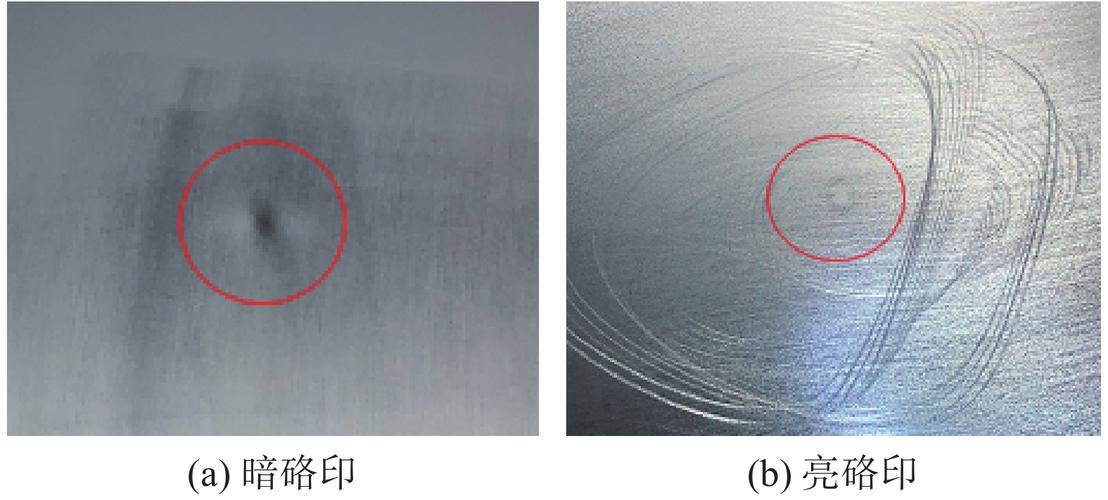 产线连续刮涂刀口磨损漏涂缺陷图
说出来可能不信,90%的新手刮涂出问题,都不是浆料的事,是刀口或者间隙的事。
浆料粘度变10%,膜厚最多变8%,刀口间隙变5%,膜厚直接变5%,一点缓冲都没有。刮涂就是这么直接的工艺,所有误差都直接反映在膜上,藏都藏不住。
基底的平面度差个几十微米,走料的时候一抖,间隙直接变,整段膜废了。你要是用回收的刮刀,刀口本身就不直,出来的膜波浪边,怎么调都没用。
间隙控制的看不见的边界
不少工艺手册里写,刮涂间隙设置成湿膜厚度的1.1到1.2倍就行。
这话对一半,另一半没人说。
如果你的浆料里带固体填料,填料的平均粒径是10微米,那间隙绝对不能小于15微米,不然填料直接卡刀口,走两步就断膜。这就是边界,手册不会写死,得自己试。
 实验室手动刮涂间隙调试基准块示意图
说实话,我见过不少研发在实验室做小样,调间隙全靠拧螺丝凭手感,小批量十片八片没问题,一放大产线就崩。为什么?实验室用的玻璃基底,平面度能做到0.01mm以内,产线的卷状基底,走料的时候走料张力波动,就能让基底上下抖0.05mm,这个波动直接把间隙带偏,膜厚差直接拉满。
刮涂不是什么膜都能做的,这里有明确的边界:
湿膜厚度低于10微米,别用刮涂,稳定性差到你怀疑人生,换狭缝挤出比什么都强。
浆料粘度低于100mPa·s(示例),别用刮涂,太稀,刮完就流,边缘控不住,厚度均匀性根本达不到要求。
粘度高于10000mPa·s(示例),也别用,刮不动,刀口阻力大,走料速度一快就把膜拉变形。
试错攒出来的细碎经验
 试错攒出来的细碎经验
之前调光伏银电极刮涂,遇到过边缘连续收缩的问题,加了不同比例的流平剂、表面活性剂,试了十几种都没用。
最后拆刀擦的时候才发现,不锈钢刀口上粘了一层薄薄的粘结剂,日积月累,堆在刀口两侧,刮的时候就把浆料往中间赶,自然边缘收缩。
换了聚氨酯包胶刀口,就解决了?也不全是。聚氨酯软,适合粗调间隙,要是你要精度到1微米以内的间隙,还是得用不锈钢。那怎么办?很简单,每次开班前,拿酒精棉擦一遍刀口,几分钟的事,成本几分钱,问题就解决了。
不过话说回来,刮涂最大的优势,真的没人能替代。
设备便宜,一套实验室刮涂设备几千块就能拿下,换型快,你要做不同厚度的样品,调一下间隙就行,十分钟搞定。换狭缝挤出,拆喷头洗喷头,大半天都不一定能弄完。
小批量定制,刮涂的成本比任何新工艺都低。我之前碰过一个导热硅胶片的项目,客户一开始上了流延线,做200微米厚的片,厚薄差有0.1mm,不合格,报废率超过20%。后来改成刮涂,调了三次走料速度和间隙,把张力稳定在5N(示例),厚薄差直接降到0.02mm以内,报废率不到2%,成本还降了三分之一。
现在大家都追着新工艺跑,什么新的涂布技术吹得天花乱坠,反而是刮涂这种做了几十年的老工艺,很多人看不起,觉得简单,结果连最基本的刀口磨损、间隙匹配都没搞清楚,掉坑里还不知道为什么。
有些工艺门槛不在设备,不在配方,就在那些没人愿意写出来的细碎细节里。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:刮涂:被低估的厚膜制备隐形门槛
文章链接:https://m.yqhljx.com/list_11/3893.html
