2026-10-06 14:14:48 分类:材料工艺
上个月帮朋友调一批钛板散热片的焊接订单,原来用钨极氩弧焊焊,变形超差,良率上不去,有人提议换等离子弧焊,说能量高变形小,结果第一次试做,废了一整箱料。
换枪不换工艺逻辑,照样翻车
很多人对等离子弧焊的认知,还停留在「更高能量密度的氩弧焊」,说白了就是换了个压缩喷嘴的氩弧枪,真上手才知道完全两码事。
氩弧焊靠的是钨极引出的自由电弧,能量散,焊1mm薄板就得慢走,热输入堆得多,变形自然大。等离子弧焊靠水冷喷嘴把电弧硬生生压缩了,能量密度能比氩弧焊高好几倍,同样焊1mm薄板,走刀速度能快两倍,热输入少一大半,变形自然小。
但问题就出在压缩这个动作上。
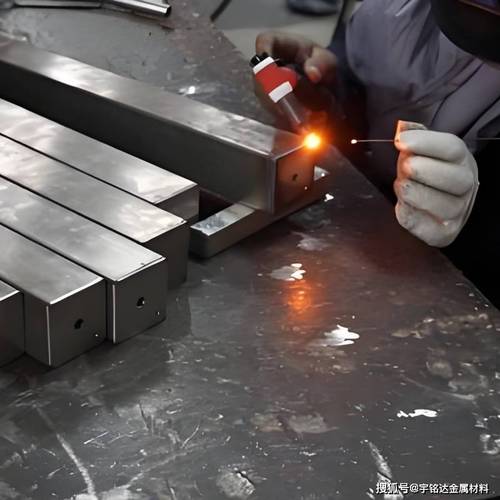 手工等离子弧焊焊接1mm钛板生产现场
第一次试焊的时候,我们照着氩弧焊的经验调电流,还是用焊钛板常规的80A电流,结果第一枪下去,板直接穿了个洞,连填丝都来不及。
后来慢慢摸出来,等离子弧的能量密度本来就高,相同厚度,电流得比氩弧焊低个两成到三成,不能乱照搬。参数换了,装配要求也得换,别拿原来做氩弧焊的公差要求套等离子弧焊,这是第一个坑。
小孔效应的适用边界,没多少人说透
讲等离子弧焊一定会提小孔效应,说白了就是能量足够大的时候,等离子流直接把焊件吹穿,形成一个贯穿的小孔,熔池在小孔边缘跟着枪走,焊完一次成型,正反面都规整。不用打底,不用清根,听起来确实香。
但很少有人说,小孔模式对装配要求有多苛刻。
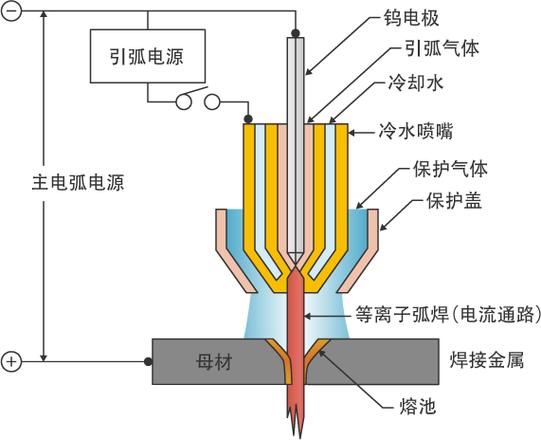 等离子弧焊小孔效应熔池横截面示意图
我们这批1mm厚的钛板,拼焊间隙只要超过0.15mm,小孔直接塌不起来,要么背面焊瘤满天飞,要么直接漏,根本收不住。
估算过,用小孔模式焊接,间隙公差最好控制在板厚的10%以内,超过这个数,良率直接跳水。所以批量生产里,如果零件冲压出来公差不稳,真不如老老实实转微束等离子弧的熔透焊,别硬啃小孔模式。
微束等离子弧焊电流能压到几安,焊0.1mm的箔片都不会穿,反而适合大多数批量薄板零件,很多人上来就要开小孔,完全搞错了方向。
调参的核心,从来都不是堆电流
 调参的核心,从来都不是堆电流
干调试这么多年,见过最多的错误就是上来就加电流,觉得焊不透就是能量不够。等离子弧焊里,最影响能量稳定的其实是弧长,也就是喷嘴到工件的高度。
等离子弧是被喷嘴压缩的,弧长变个1mm,电压波动能到5V,能量直接差出一倍。我见过自动焊设备,因为导轨磨损,枪头高度飘了1mm,一半焊缝烧穿一半没熔透,调了一周参数都没找到问题,最后校导轨才好。
还有离子气流量,这个也容易错。流量大了,电弧压缩好,但吹力也大,薄板的熔池直接就被吹没了;流量太小,压缩不够,电弧发散,和氩弧焊没区别。我们焊1mm薄板,一般控制离子气流量在2~3L每分钟,开到5L,哪怕电流降到50A,也照样吹穿。
最离谱的一次,新换的喷嘴,钨极没对中,偏了不到0.1mm,焊缝就歪了,一边熔深够一边根本没熔,所有人围着焊机调了三天参数,最后拆枪才发现问题。说出去都笑,这么小的偏差,等离子弧焊就给你脸色看,氩弧焊根本不会这么敏感。
说实话,等离子弧焊不是什么黑科技,也解决不了所有焊接问题,它就是对装配精度要求高。只要你能把间隙公差稳住,给它合适的弧长和流量,它就能给你比氩弧焊好得多的变形控制和效率;反过来,要是零件公差散,那它比氩弧焊难用多了,废的料只会更多。
不过话说回来,现在很多薄板精密零件的公差都能稳住,多花点功夫摸对等离子弧焊的脾气,省下来的返工和变形校正成本,真的够换好几套枪了。
至今我们那批散热片还在焊,良率稳定在九成以上,比原来氩弧焊的时候省了快三分之一的工时。
有些工艺就是这样,门槛不在设备,在你知道它怕什么。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:等离子弧焊:薄板焊接里被忽略的间隙门槛
文章链接:https://m.yqhljx.com/list_11/3917.html
