2026-10-06 12:23:51 分类:材料工艺
去年冬天在东莞的产线蹲点,盯了三个月摩擦焊的活。出来的成品一开始合格率连六成都不到。没人说原理不对,就是做不出来合格货。
不是所有焊接都要烧熔
很多人对焊接的印象,要么是电弧烧得通红,熔液滴下来凝在一起,要么是激光扫过去融成一块。
摩擦焊不一样。它根本不靠熔化材料粘起来。
简单说就是,把两个要焊的工件夹紧,一个转,一个死死顶上去,靠接触面摩擦生热,把接触面的材料加热到塑性状态,然后瞬间加更大的顶力挤在一起,凉了就焊牢了。
异种材料焊接是它最拿得出手的活。你要焊铜和铝,熔焊一烧,两种金属混在一起生成一大堆金属间脆化物,拿手指就能掰断。摩擦焊大部分热都在表层,基本不熔化,脆化物会被挤成飞边跑掉,剩下的焊缝强度比铝本身还高。
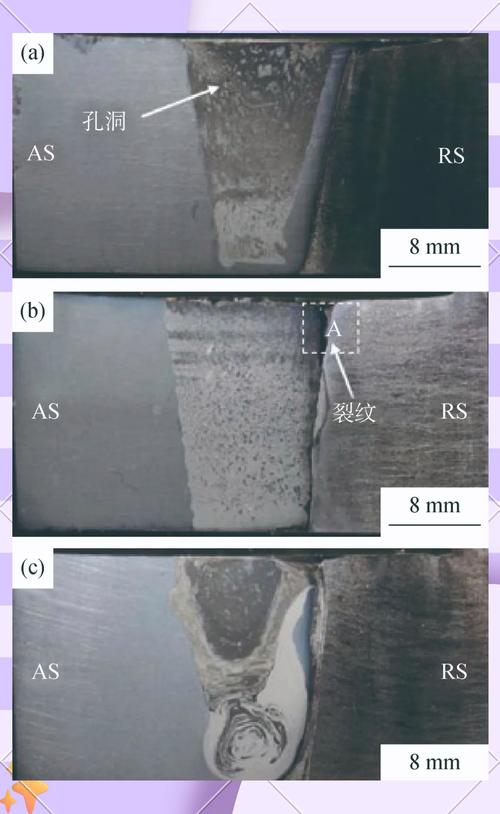 铜铝异种材料摩擦焊成品截面金相图
很多动力电池的铜铝汇流排,现在全靠这个工艺。没有摩擦焊,很多结构根本做不出来。
卡了我们三个月的参数边界
当时我们要焊的是铝极柱和钢端盖,给储能电池用的。要求焊缝能过10000次热循环不裂,漏气率控制在亿分之一量级。
一开始照着公开给的参数调,出来的货要么拉拔试验一拉就断,要么飞边太大挤坏了后端的密封槽,直接报废。
说实话那阵天天蹲在焊机旁边,连吃饭都在边上蹲着凉盒饭。劳保鞋的鞋头磨破了个洞。
转速。摩擦时间。顶锻时机。顶锻力。四个变量,每次只能动一个。
我们试过把转速拉到1500转,摩擦时间拉到3秒,结果热量传得太深,热影响区比要求大了一倍,极柱一端都变软了,尺寸直接超差。降到800转,摩擦时间拉到6秒,热分布倒是均匀,单件加工时间超了,产线节拍跟不上,根本没法批量做。
顶锻力更是邪门。12吨顶出去,接触面的氧化皮和多余的塑性材料挤不干净,十件有七件虚焊。20吨顶上去,铝直接被挤得整个从焊缝冒出来,钢端盖都被顶变形,壳体直接废了。
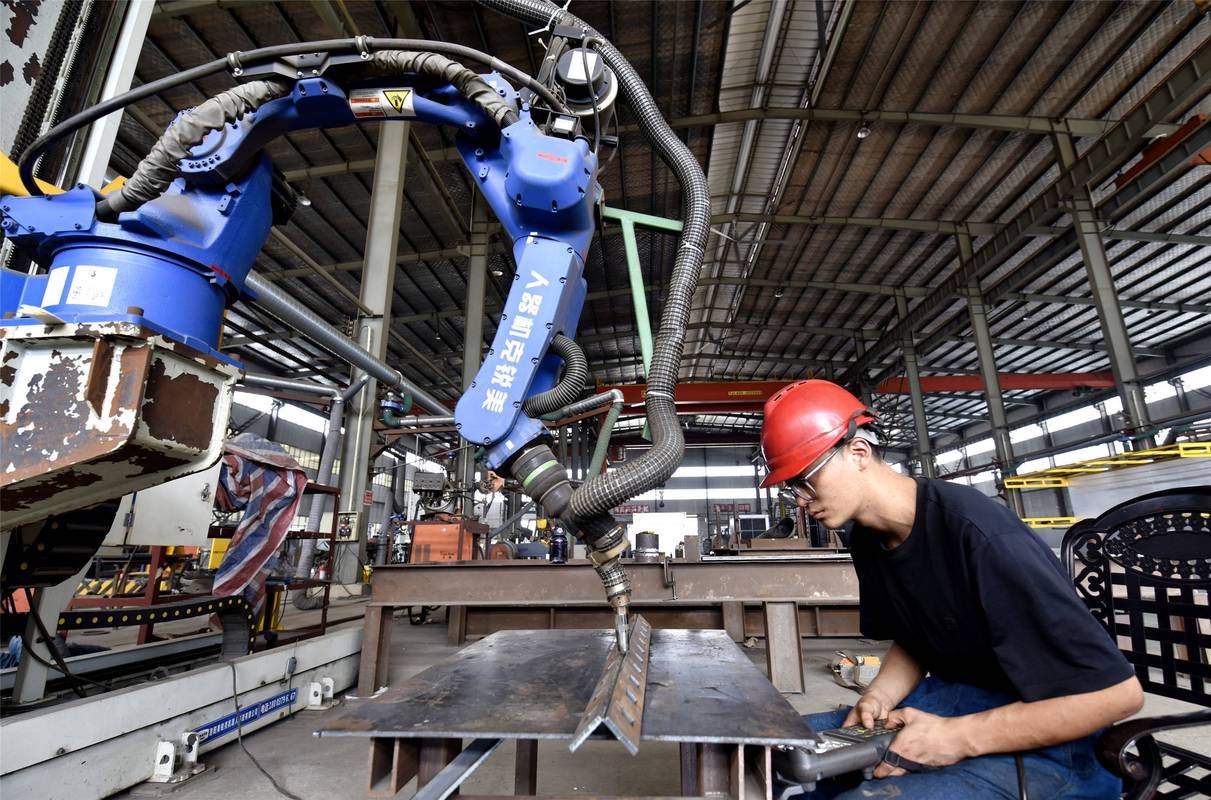 工业连续驱动摩擦焊机产线作业现场图
最后卡到转速1200转,摩擦时间4秒,顶锻力16吨——刚好卡着一个刚刚好的区间,合格率一下爬到98%以上。
差半吨顶锻力,合格率掉十个点。这就是工程,不是实验室写论文。
没人会写在教材里的前置要求
 没人会写在教材里的前置要求
很多新手学摩擦焊,上来就调参数,根本不看焊前的工件状态。
我们一开始也踩过这个坑。
要求工件端面平,大家都知道。但是平行度差个0.1毫米,你知道后果是什么吗?一边摩擦够热,一边还没热透,顶锻完一边强度够,一边直接虚焊,整根焊缝的强度直接掉三分之一。
还有粗糙度。不是越光越好。我们试过把端面车成镜面,结果两个光面贴在一起,空气排不出去,焊完全是分散的小气孔,探伤一照一片黑点。太粗糙也不行,实际接触面积不够,局部温度太高,局部又没热,还是废。我们最后定的粗糙度是Ra1.6到Ra3.2之间,刚好,既能排空气,接触也均匀。
还有焊前去氧化层。铝端面天生有一层硬氧化膜,不去干净,全部留在焊缝里,一拉就断。但是去多了,极柱尺寸短了0.2毫米,整个装配就错了,还要返工。批量生产的时候,每车多少刀,刀具寿命多久,都要卡,错一点都不行。
不过话说回来,摩擦焊也不是万能的。熔点差超过四百度的,基本焊不了。比如锡和钢,锡都磨成液飞出来了,钢端面还没热透,根本粘不住。大尺寸的环缝,现在国内很多设备的顶锻力跟不上,做不了,很多样品在实验室能做,放大到产线就卡壳。
工艺从来不是给你一个标准答案,是给你一套找边界的方法。原理谁都能背下来,能在批量生产里卡出那个刚好合格的区间,才是真东西。
对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:摩擦焊:那些比原理更重要的试错细节
文章链接:https://m.yqhljx.com/list_11/3913.html
