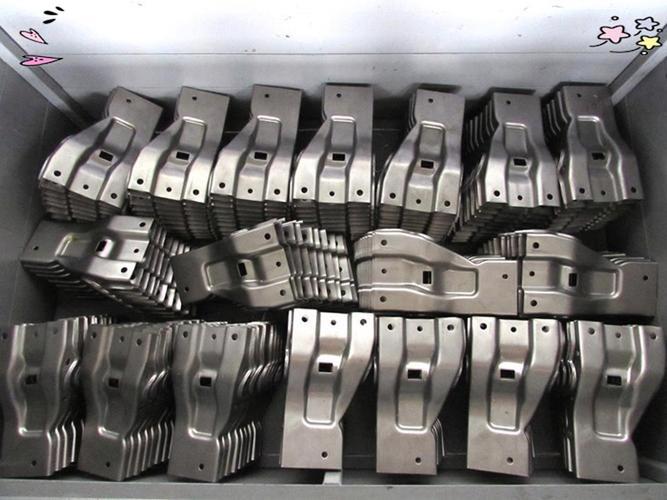
上个月跑珠三角汽配厂出差,进门就被拉去看废料堆。半人高的箱子里全是裂了的镁合金车门内板。这批货是给新势力做轻量化试单,原来算着比铝轻三分之一,成本只高一点,结果做了五千件,一千多件报废。
我翻了十分钟废料,手都蹭黑了。所有裂纹的位置,全一模一样。
转角处的隐形陷阱
很多人提到镁合金,第一反应就是结构强度低、容易腐蚀,其实不对。现在做表面处理早就把腐蚀问题解决得七七八八,量产卡脖子的,还是成型的时候那点变形的事儿。
镁合金室温下是密排六方晶体,比铝的面心立方少了一大半可开动的滑移系。说白了就是你拉它的时候,晶体内部没法顺着力的方向错位挪动,只能硬扯,扯不开就裂。
这次出问题的零件,转角设计半径是R2.5。设计师说做铝的时候R2.5都没问题,怎么镁就不行?
哪能这么比。铝变形靠滑移,哪里受力哪里动,镁室温下变形主要靠孪生,相当于晶体直接转个角度,这个过程对应力集中敏感得离谱。你转角做小了,应力全堆在那一点,温度不够,孪生开不出来,可不就裂了。
说实话,现在好多做结构设计的,都是拿着铝合金的经验套镁,不出问题才怪。
温冲不是烤热模具这么简单
解决镁合金冲压开裂,主流的办法就是温冲。把模具加热到一定温度,让镁合金多开几个滑移系,应力能散得开。
但是很多厂对温冲的理解,就是在模具里加几根加热管,把整体温度升到200℃就完事。这次这个厂就是这么干的。
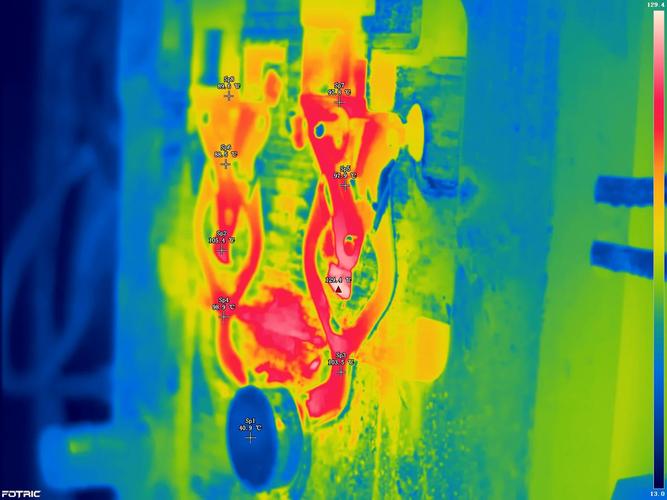
我们拿红外测温扫了一圈他们的模具,发现问题了。刃口位置因为一直和坯料、冲头摩擦散热,温度比凸模平面低了整整15℃。就这15℃,刚好卡在孪生开动的临界温度以下,转角那里变形一集中,直接裂。
我们给的改法也简单,在刃口位置额外加了一圈加热丝,把刃口温度单独提上来。估算下来,只要变形区的实际温度能稳定在220℃到240℃之间,R3以内的转角也能顺利成型,不会裂。
不过话说回来,温度也不是越高越好。超过260℃,镁合金表面容易和模具有反应,粘模,零件出来表面全是坑,还要后续修,更麻烦。
量产要的是能落地的妥协
当时聊改工艺的时候,厂方技术总监问我,要不要试试半固态注射成型?我直接摇头。那个工艺性能确实好,但是设备贵,料也贵,做汽车这种走量的产品,成本涨三分之一,根本卖不动。
现在实验室里研究镁合金的方向一大堆,什么晶粒细化、稀土增强,性能数据一个比一个好看,真正能落地到普通民用产品量产的,没几个。核心问题就是不肯降成本。
我们最后给的方案,除了调模具温度,把原来的一次冲压成型改成两次预压,每次预压后留3分钟保温让应力释放,不用换模具,不用添贵的设备,只加了一个简单的保温工位,单件成本只涨了4毛多,客户完全能接受。
现在跑了一个多月,一万多件做下来,开裂率稳定在0.2%以下,完全符合量产要求。
当然这个办法也不是万能的。如果零件壁厚超过5mm,导热慢,两次预压也没法让心部温度升上来,该裂还是得裂。做薄壁结构件没问题,厚壁的还是得换别的工艺。
镁合金喊了几十年轻量化,到现在民用市场上用量还是比铝合金差两个数量级。其实不是它不行,是太多人盯着高大上的航空航天、高端装备,没人愿意蹲在产线抠这些细碎的小问题。
上个月客户发微信给我,说第一批量产件已经装车测试了,重量比原来的铝合金件轻了32%,达标。
挺好。
