2026-10-07 12:14:51 分类:材料工艺
去年深秋跟炼化厂的朋友去现场拆失效炉管,刚拉出来的管子还带着焦味,裂的口子沿着热影响区走,断面坑坑洼洼,摸上去拉手。
本来以为就是超期服役的正常蠕变开裂,回去磨样才发现不对。
断口里藏着的工艺坑
我们把断口洗干净喷金拍电镜,放大两千倍才看清,沿着晶界长了一层连续的灰色析出带,不是我们一开始猜的蠕变空洞。
这层东西就是连续析出的M23C6型碳化物,把晶界结合力吃掉大半,高温下开循环冷却,一拉就裂。
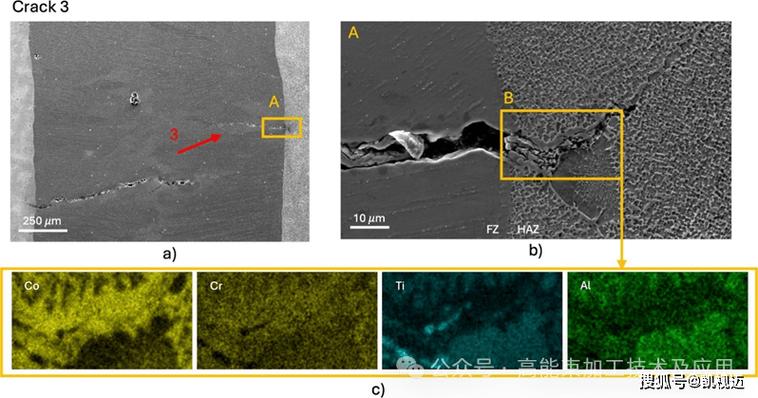 镍基合金高温炉管开裂晶界扫描电镜图
按说这批料的成分完全符合标准,怎么会析出这么多连续碳化物?我们追了半个月的工艺记录,最后查到了出厂前的最后一步固溶热处理。
出厂工艺卡写的是1050℃保温后水冷,温度偏差允许正负10℃,这批炉管当时进的是大炉的边角位置,实际测温比设定值高了7℃。
就差这7℃。
卡不准的5℃工艺窗口
很多人觉得镍基合金固溶,温度越高,成分越均匀,性能越好。
其实不是这么回事。
我们当时把同一炉批的管子切了十多段,从1040℃到1060℃,每2℃做一个样,磨了三天才出结果。
温度超过1050℃之后,原本钉在晶内的碳化铌完全溶解到基体里,原来被碳化铌钉住的晶粒开始长大,游离出来的碳和铬结合,全都往晶界跑,攒得多了就连成了那层要命的析出带。
温度低于1045℃,碳化铌溶不完全,晶粒够细,晶界也不会出连续碳化物,但是高温强度又不够,达不到设计要求。
算下来,刚好符合性能要求的窗口,就只有5℃的范围。
说实话,我干了十几年材料,见过太多工艺卡只给范围不给边界,没人告诉你哪一步不能越线。大生产里谁会给你卡到1度去控温?大吨位热处理炉的温差,轻轻松松就超出这个窗口了。
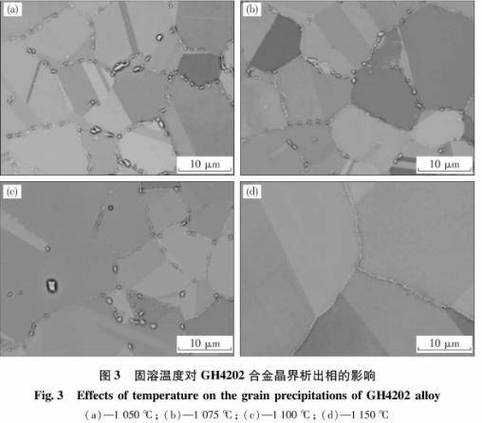 镍基合金不同固溶温度碳化物析出金相图
我们一开始也想过让钢厂改控温精度,人家算完账给我回,每炉成本涨八个点,还不能保证百分百合格,没人愿意接这个单。
不过话说回来,就算控温精度提上去,万一装炉位置不对,还是会出问题,治标不治本。
退一步的工艺取舍
 退一步的工艺取舍
我们绕开了最后一步热处理,往前找原因。
原来镍基合金管锻造之后,都是出炉直接风冷,降温快,铌元素来不及均匀扩散,全都扎堆析出在晶内局部,后面固溶的时候,要么溶不出来,要么一下全溶到晶界去。
我们试了改降温速率,把原来的强风冷改成雾冷,估算着把降温速率降了10%,让铌在降温的时候慢慢均匀析出,晶内到处都有细小的碳化铌颗粒,后面固溶的时候,哪怕温度波动个七八度,也不会出现一下子全溶的情况,晶界也就攒不出连续的碳化物层。
改这个工艺,说穿了就是调一下冷却风机的阀门,成本几乎没涨,就是第一次试的时候,要多等两个小时降温,车间班长一开始还嫌麻烦,后来出了合格料,也就不说什么了。
很多人一提到镍基合金,就盯着成分、盯着最终热处理,把前面成型过程的影响忘得一干二净。这材料本来就娇贵,哪一步差一点,到了工况里就给你放大成大问题。
而且镍基合金本身就贵,一斤料大几百,试错成本高,很多厂宁愿按老工艺凑合用,出了问题就换管子,也不愿意花功夫调工艺,说白了就是怕担责任。
上次那批改了工艺的炉管,装上去快两年了,上个月刚做了无损检测,暂时没发现裂纹,至于能不能跑到设计寿命,还得接着等。
工程上的事,本来就没有什么标准答案,我们能做的,就是多踩几次坑,把边界摸清楚而已。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:镍基合金高温炉管:试错出来的工艺边界
文章链接:https://m.yqhljx.com/list_11/3968.html
