2026-10-07 16:39:50 分类:材料工艺
上个月整理旧试验箱,翻出那块存了五年的轴承钢试样。
裂得像干涸的河床,外观看不出来,磁粉探伤一喷,整圈都是黑线。
磨出来的诡异裂纹
当年接的单子,给国内某风场做主轴轴承国产化替代。所有性能都达标了——硬度HRC61-62,冲击功合格,残余奥氏体控制在8%,全卡在要求范围内。装上去试运行,第三个风机轴承,转了72小时,报警了。
拆下来一看,滚道表面崩了一小块,顺着纹路裂进去两毫米。
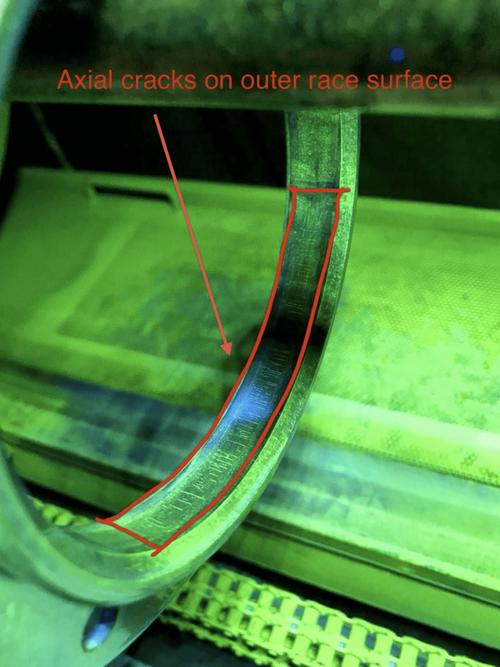 轴承钢滚道磨削裂纹磁粉探伤图
所有人第一反应是淬火应力没消。重新调回火温度,多保两个小时,再试。还是裂。换淬火油,降低冷速,还是裂。那半年整个项目组天天泡在探伤室,我每天下班鞋上都蹭着荧光磁粉的黄印子。
后来是一个刚进厂的小孩提了一句,是不是磨床进给量不对?我们去产线核对,进给量和进口轴承加工用的一模一样,每道进给0.02mm,没毛病。直到剖样做金相,才发现哪里不对。
藏在晶界里的陷阱
大多数人对轴承钢的印象就是高碳高铬,够硬耐磨就行。其实不是这么回事。
轴承钢最要命的从来不是整体硬度,是碳化物的分布形态。
那次的样件,晶界上飘着一块块未溶碳化物,大的超过10微米,看着就像给晶界嵌了一堆脆硬块,淬火冷却的时候已经扯出纳米级的微裂纹,平时受载没反应,磨削的时候摩擦一受热,表面应力释放,裂纹顺着就撕开了。
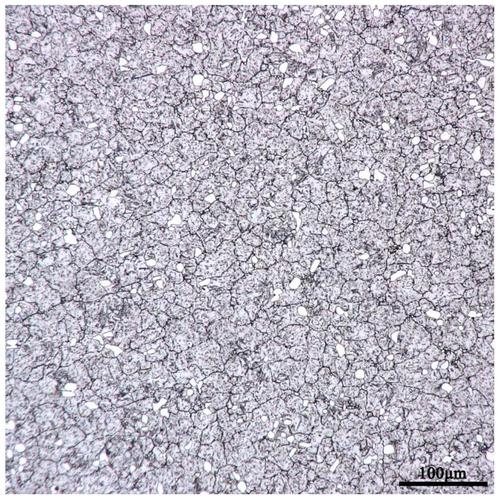 轴承钢未溶碳化物金相显微镜图
说实话,那时候我们才反应过来,进口料给的碳化物级别是合格范围,但人家实际控制的,比标称要求细两级。我们按国标做,刚好卡在合格线上,实验室性能全过,一到实际工况就掉链子。
有人说,把加热温度提高15度,让大块碳化物溶进去不就完了?我们试过了。温度提上去,奥氏体晶粒跟着长大,冲击功直接掉了三分之一,风机主轴扛不住阵风的冲击载荷,照样断。这条路走死了。
量产里的平衡术
 量产里的平衡术
搞材料工艺的都懂,从来没有完美的方案,只有适配需求的取舍。
电渣重熔能把碳化物匀得很细,对吧?但做一根两米长的风电轴承钢锭,电渣重熔一遍,成本直接涨三成。业主的招标价卡死了,做出来全是利润亏空,根本落不了地。
我们当时绕了个弯,不从炼钢后的热处理下手,改连铸阶段的冷却工艺。原来二冷段的水速是估算1.2m/s,我们一点点降,降到0.5m/s,让连铸坯慢冷,给碳化物析出留够均匀分布的时间,不要一下子全堆在晶界上。
试了三炉,出来的料,未溶碳化物的平均尺寸降到5微米以下,刚好过了那个脆化的临界点。
这个方法当然有边界。连铸坯厚度超过350毫米,中心还是会偏析,慢冷也救不了。生产效率降了大概10%,算下来成本只涨了不到4%,比电渣重熔便宜太多,客户能接受。
后来这个料再加工,进给量不变,再也没出过批量磨削裂纹。现在那个轴承还在风场上转,快五年了。
不过话说回来,很多时候聊国产材料,张嘴就是性能突破,其实哪有那么多惊天动地的进步,大多都是这种,在一个个不起眼的细节里抠,把合格线上的性能,再往好里挤一点,再挤一点。卡脖子的往往不是什么重大技术难题,就是一颗十几微米的碳化物,你没摸到那个坎,就是过不去。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:轴承钢:那道卡了项目半年的裂纹
文章链接:https://m.yqhljx.com/list_11/3979.html
